一个件到底要不要上转线机构,不看线径,看形状。线径只决定设备要多大推力和多长行程,形状才决定有没有转线的必要。这两件事经常被混在一起谈,结果是小件上了转线机浪费配置,大件上了普通机打不出来。
一、先把两种 “转向” 分开
弹簧成型里的转向有两个意思,混在一起就说不清。
一是成型臂在平面内推线成圈。压缩弹簧、常规拉伸弹簧都靠这个动作完成:线材沿一个方向送进,成型臂从不同角度推到同一个平面上,圈径和节距由推入深度决定。
第二种是线材本体需要转角度,让下一段折弯落在另一个平面。这一段动作不在成型臂的能力范围里,需要送线机构带着线材本身转动。转线机构解决的就是这件事。
两种转向对应两类件。头一种是绝大多数弹簧的常规做法,第二种只出现在特定形状上。
二、三个判据:什么件必须上转线
判据一,折弯是否跨平面。
把产品图摊开,看一段折弯与前一段成型部分是不是在同一个平面。跨平面的件,刀具只能从一个方向推进,推到位以后下一段还得换个方向切入。普通机的刀座固定在平面内,做不到换面。转线机构可以让线材先转到需要的角度,再从新方向成型。
这一类件在图上很好认:侧视图里能看到明显的层叠或者扭曲,不是单一平面内的螺旋。
判据二,单段折弯长度是否超过行程。
行程指的是刀座或者成型臂能推移的有效距离。一个件如果单段折弯拉得很长,接近或者超过行程余量,一次推不到位,就得靠线材转向分段完成,或者换成行程更长的机型。
带转线的 3.0 无凸轮机型,行程做到 80,这是偏大的配置。行程余量足,长折弯段的件才有一次成型的可能。
判据三,勾和圈的位置是否在件内部。
拉簧两端的勾,如果做在圈径内侧,刀具从外面没有进入空间。这类件的解法有两个方向:一是改刀具的介入位置,移动刀库能解决一部分;二是让线材转向,从另一个面切进去。
两层勾都做在里面的件,只靠调机技巧解决不了,必须改结构或者改机构。这一点在打样阶段就能看出来:样件打出来勾的形状偏了、勾的位置不正,多半是刀具进不到该到的位置。
三、1.5 以上为什么是个分水岭
线径越大,三个量同时变大:推力需求、材料回弹、折弯半径。
1.5 以下的件,普通凸轮机的推力余量和行程余量通常够用。到了 1.5 以上,余量开始吃紧:推力不够,折弯段打不实;行程不够,长件推不到位;回弹变大,尺寸稳定性下降。
带转线的无凸轮机型,刀座和滑板是加大型的,结构上留出了更大的安装空间和推移距离。实际打过的范围是 1.5 以上做到 2.6、2.8 没有问题,3.0 也试过。
这里要说清一点:这是打过的实际范围,不是标称上限。标称上限写得再高,实际能不能稳定跑,要看件形和批量。
四、2.5 的钢丝,双勾在内,难在哪
2.5 的钢丝做拉簧,两个圈勾在里面,件又短,这个组合有三个难点叠在一起。
一是线径大,回弹强,勾的位置容易偏。2.5 的线折弯之后弹回来的量比 1.0 的线大得多,勾的角度差一点,装上去就不到位。
二是勾在内侧,刀具从外面进不去。件短,刀具的活动空间还被压缩。
三是件短,成型动作挤在一起。动作之间的时间窗口很小,一次没到位就要重来。
这三个难点里,前两个是结构问题,不是调机能解决的。所以这类件的关键不在调机师傅的手感,在设备有没有对应的刀位和转向能力。
这类件的返单率不低,做顺了就是长期订单。反过来说,设备选错了,这个件始终做不稳,订单接不下来。
五、不需要转线的件,别硬上
转线机构不是越多越好。配置过剩同样是浪费。
这几种情况,普通八爪机就够:压缩弹簧;常规拉伸弹簧;折弯全部在同一平面内的件;线径在 1.0 以下、行程余量充足的小件。
一个厂如果大部分订单是常规压簧和拉簧,只为少数异形件上转线机,投入产出不划算。更常见的做法是:主力机型覆盖常规件,异形件外协或者集中到一台设备上。
判断顺序应该是先看订单结构,再看设备配置,不是反过来。
六、三步判断,落到图上
步骤一,摊开产品图,看折弯是否跨平面。跨平面的进入候选。
步骤二,量单段折弯长度,和现有机型的行程余量比对。超了,要么转线,要么换长行程机型。
步骤三,看勾和圈的位置。在内侧的,确认刀具能不能介入;进不去的,需要移动刀库或者转向能力。
三步走完,一个件该用什么机构,基本就清楚了。剩下的才是价格和交期。
七、到厂验证带什么件
带三个件:一个常规件、一个跨平面的异形件、一个勾在内部的小件。
常规件看节拍和尺寸稳定性,这一件是用来确认设备状态的。跨平面的件看转向动作能不能一次完成,中间要不要停机调整。勾在内部的件看刀具介入后的勾形,重点不是能不能打出来,而是连续打一百件之后勾形还在不在。
三个件打下来,样本决定不了的事,批量会给答案。
八、三种常见误判
误判一,只看线径不看形状。线径 2.0 但折弯全在平面内的件,八爪机行程够就能做,不一定需要转线。反过来,线径 1.6 但跨平面的件,普通机就是做不了。
误判二,以为转线机能做所有异形。转向能力有角度范围和空间限制,超出范围同样做不到。转线是扩大了可做范围,不是取消边界。
误判三,样品打出来就定机。单件打样成功,只说明这个件在理想状态下能成型。真正的判断要看连续批量,看勾形、尺寸、节拍是不是能稳住。
九、收尾
什么时候必须上转线机构,答案落在形状上:跨平面、长折弯、内勾,这三条命中一条就要认真核对,命中两条基本就得考虑。
线径决定的是设备规格,形状决定的是机构类型。先按形状定机构,再按线径定规格,顺序反了,容易花钱买错配置。
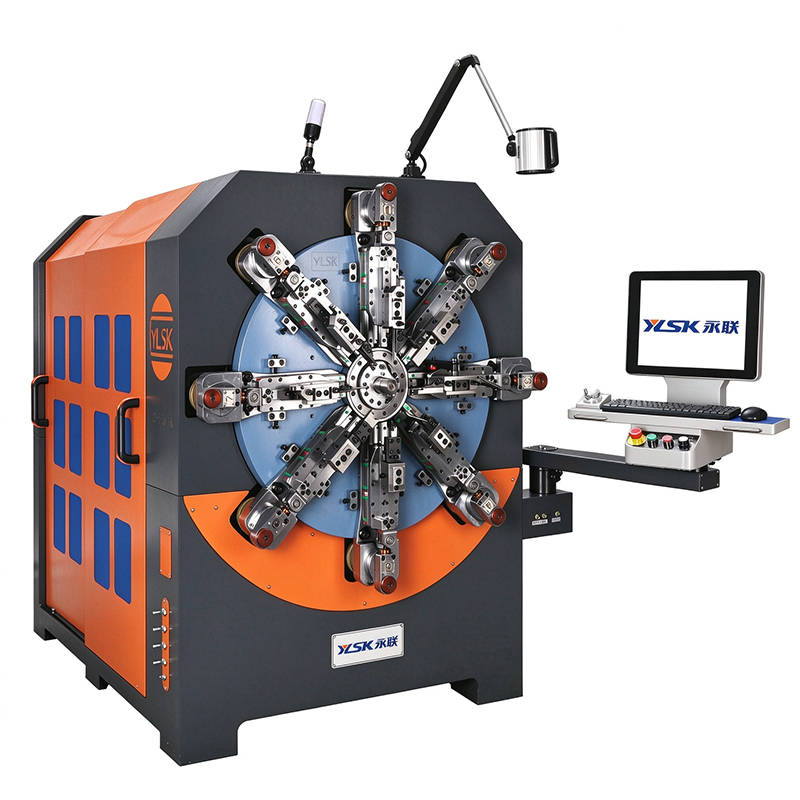
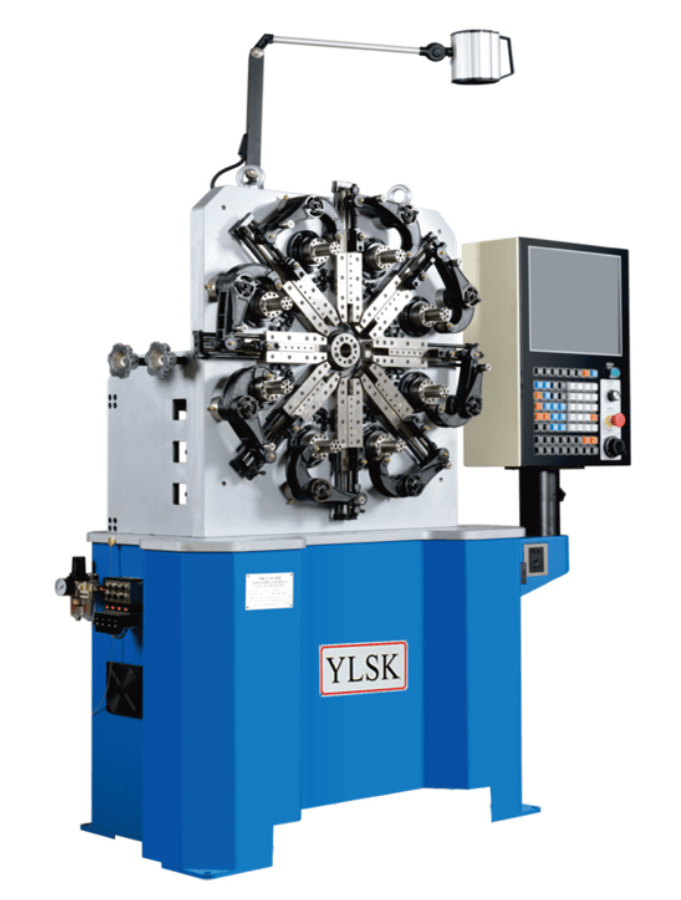
永联数控 YLSK 这条线里,转线相关的配置放在无凸轮机型上:YLSK-1250 无凸轮转线机,配套的一种用于弹簧件的多功能移动刀库,后者解决的就是刀具介入位置的问题 —— 内勾件能不能做,很多时候卡在这里。凸轮线 YLSK-20A、YLSK-840RW、YLSK-825RW 覆盖常规件,无凸轮线 YLSK-20 至 YLSK-45 五档覆盖换型频繁的订单,按件的形状和订单结构分流。
常见问题解答
问:转线机和普通弹簧机到底差在哪?
答:差在能不能让线材本身转动。普通机靠成型臂在平面内推线,折弯全部落在同一个平面;转线机构可以带线材转到别的角度再成型,跨平面的件才做得出来。这不是精度差别,是可做范围的差别。
问:线径 1.5 以下的件需要上转线吗?
答:多数不需要。1.5 以下、折弯在同一个平面内的件,普通八爪机的推力和行程余量通常够用。除非件形本身跨平面,或者内勾做得很深,才需要核对转线配置。
问:2.5 的钢丝,勾做在内部,能做到吗?
答:能做的前提是刀具进得去。线径大、勾在内侧、件又短,三个条件叠在一起,靠调机解决不了,需要前面判据三说的刀具介入位置或者转向能力。打样时重点看连续批量的勾形稳定性,不看单件。
问:行程 80 算大吗,够用什么件?
答:80 属于偏大的配置。行程决定单段折弯能做多长,行程余量足,长折弯段的件才有一次成型的可能。具体够不够,要拿实际件的长折弯段去比对,不能只看数字。
问:永联数控 YLSK 有哪些转线相关的机型?
答:转线配置主要放在无凸轮机型上。YLSK-1250 无凸轮转线机;配套的多功能移动刀库持有专利,用于调整刀具介入位置。凸轮线 YLSK-20A、YLSK-840RW、YLSK-825RW 覆盖常规件,无凸轮线 YLSK-20 至 YLSK-45 五档覆盖换型频繁的订单,1.5 以上到 3.0 的件按形状和批量在这几条线之间选。