中南大学熊慧文教授团队采用“材料挤出增材制造(即PEP技术)+高氮流辅助烧结”的路线,制备了SiC颗粒增强7075铝基复合材料(SiCp/7075Al),使这一难烧结的铝基复合材料达到97%的相对密度和308MPa的抗拉强度“。相关成果以《Material extrusion of high-density SiCp/7075Al composite via a high nitrogen-flowing assisted sintering》为题发表在《Materials Characterization》上。

摘要
论文采用“材料挤出增材制造(即PEP路线)+高氮流辅助烧结”的路线,制备了SiC颗粒增强7075铝基复合材料(SiCp/7075Al),重点解决两个难题:铝粉表面氧化膜难破、粘结剂难脱除。
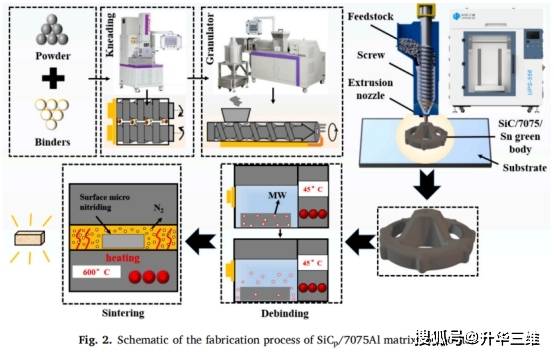
结果表明:开发了微晶蜡基颗粒喂料,对复合粉末润湿角约65°,适合挤出打印;优化打印参数后,生坯成形良好;采用正庚烷溶剂脱脂,再在高纯氮高流量气氛下热脱脂和烧结;在590℃、氮气流量2–2.5L/min条件下,获得97%相对密度;热处理后,3D打印的5wt% SiC/7075Al/Sn复合材料抗拉强度达到308MPa,延伸率5.8%,维氏硬度130.1HV;全程不需要高真空系统,也不需要压力辅助致密化。
研究背景
铝基复合材料具有密度低、比强度高、耐磨性与导热性良好等优点,在汽车、航空航天、制动材料及电子器件等领域具有广阔的应用前景;SiC颗粒增强铝基复合材料则是其中应用最为广泛的体系之一。
但要做成复杂结构,传统制造方法受限,增材制造成为热门路线。问题是,激光、电子束等高能束增材制造虽然能成形,却容易遇到:SiC与Al界面反应生成脆性相;Zn、Mg等低熔点元素挥发;热应力大,容易开裂;工艺窗口窄,材料适应性有限。
材料挤出增材制造则不同。它把金属或陶瓷粉末与聚合物做成喂料,加热挤出、逐层打印,再脱脂和烧结。优点是设备简单、成本低、材料范围广、热应力小、组织更均匀。
但铝基复合材料用这条路也不轻松:铝合金烧结温度低,脱脂不彻底会残留碳;铝粉表面有稳定Al2O3氧化膜,阻碍致密化;热压、SPS能破膜,但不适合复杂3D结构;高真空烧结成本高、设备复杂。
所以这篇论文的思路是:设计易脱除、润湿好的蜡基粘结剂;加入少量Sn形成液相;用高流量纯氮降低氧分压、促进氧化膜破裂,实现无压烧结致密化。
研究内容
1.喂料设计:蜡基体系+EVA改善润湿
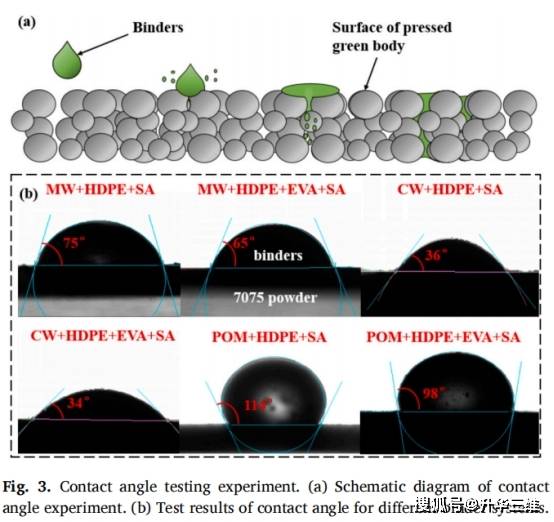
作者设计了6种粘结剂体系,通过接触角实验筛选。POM基接触角超过90°,润湿差;CW体系接触角小但黏度太低,无法造粒;MW基更稳定。
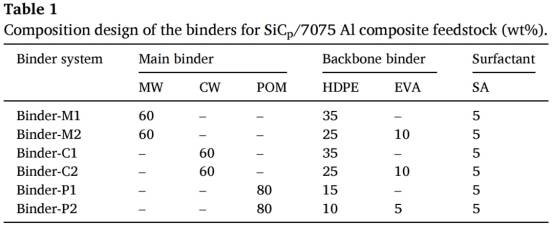
最终选择:MW:HDPE:EVA:SA=60:25:10:5,接触角从75°降到65°。EVA的加入改善了粘结剂混合均匀性。喂料粉末装载量为64vol%,复合粉末比例为SiC:7075Al:Sn=5:94:1。喂料呈圆柱状颗粒,具有剪切变稀行为,适合挤出打印。
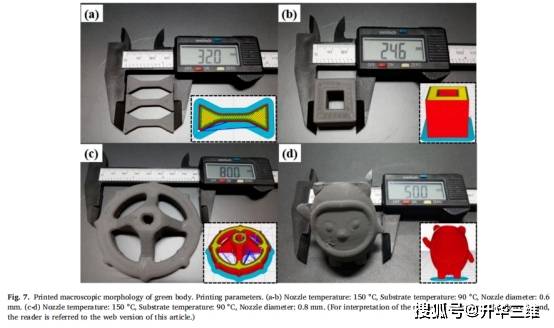
2.打印参数:0.6 mm喷嘴+锯齿填充最佳
打印使用UPrise 3D UPS-556设备,基于螺杆挤出颗粒喂料。优化窗口:
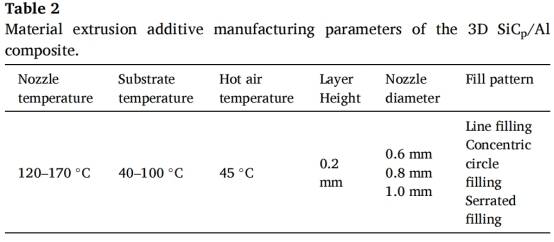
- 喷嘴温度:150℃最合适;低于130℃挤出不畅,高于170℃蜡基体形状保持差;
- 基板温度:90℃最佳;低于70℃层间结合差,高于100℃表面溢料;
- 层高:200μm;
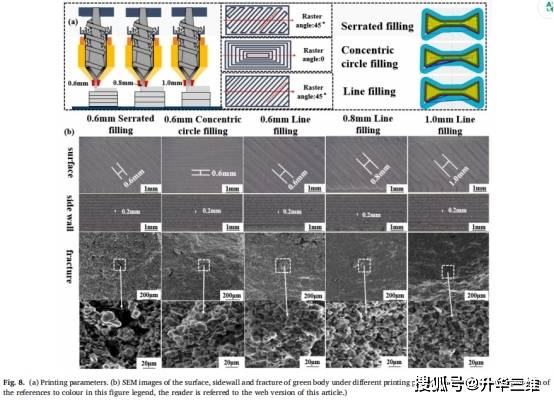
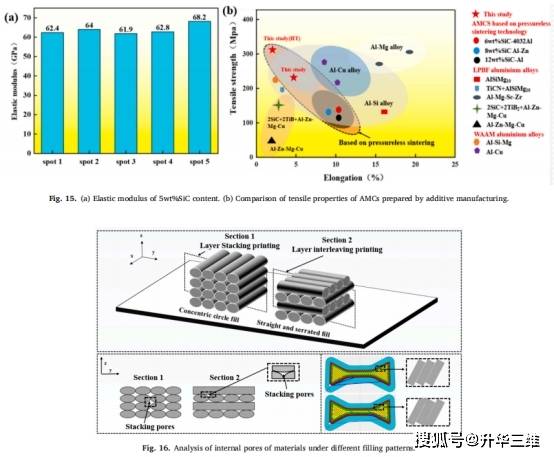
- 喷嘴直径:0.6mm、0.8mm、1.0mm对比,0.6mm表面质量和层间结合最好;填充方式:直线、同心圆、锯齿。锯齿填充在同层相邻沉积线之间形成连接,减少星形/半星形孔隙,密度和力学性能最好。
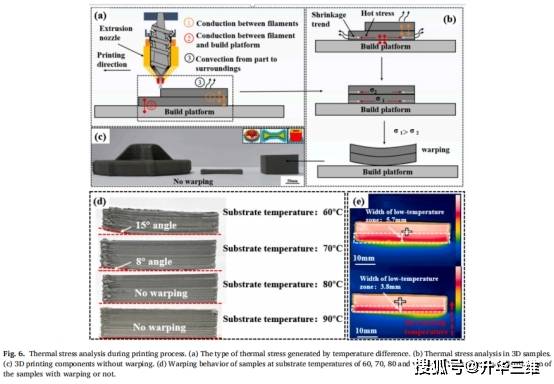
 热应力分析同样值得关注:当基板温度超过80℃时,微晶蜡熔化使体系热膨胀系数降低,热应力减小,翘曲角由15°逐渐趋于平展;而基板温度较低时冷却速度快、温度梯度大,制件更易翘曲。
3.脱脂:溶剂脱脂先造通道,再热脱脂
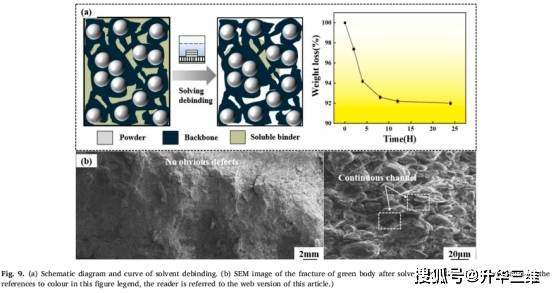
生坯中聚合物超过30vol%,采用两步脱脂:
溶剂脱脂:正庚烷45℃浸泡24h,去除微晶蜡,失重约8%;形成连续孔隙通道,为后续热脱脂分解气体逸出提供通道,避免开裂;再在60℃干燥箱中干燥8h,随后热脱脂与烧结一体进行,防止长时间暴露导致变形和氧化。
4.高氮流辅助烧结:气氛流量成为关键工艺参数
烧结在改进管式炉中进行,炉管直径60mm,气管从8mm扩大到15mm,保证快速气流。先抽真空至约10Pa,再通99.999%高纯氮,流量0.5–3.0L/min,烧结温度580–610℃。
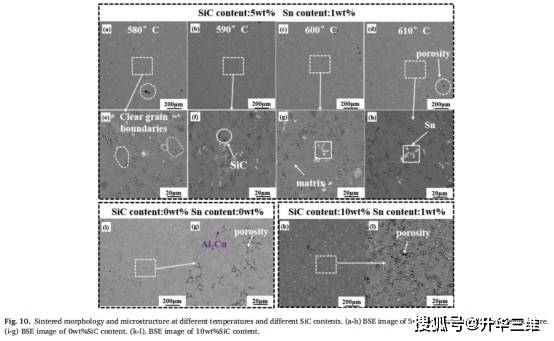
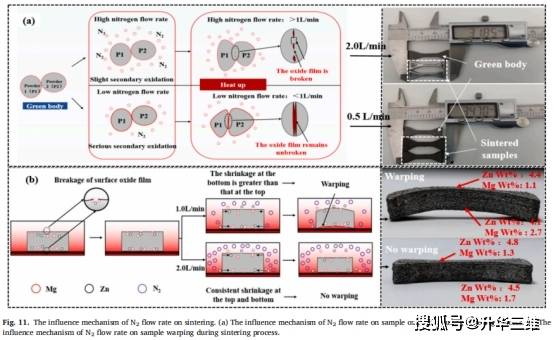
 结果显示:580℃仍有晶界和残留孔隙;590℃峰值密度97%,孔隙少,冶金结合好;600–610℃:局部基体重熔,孔隙增加、晶粒粗化。
氮流量窗口非常关键:
- <1 L/min:氧分压低但气氛保护不足,铝粉二次氧化严重,氧化膜难破,烧结收缩不足,上下表面Mg/Zn挥发差异导致翘曲;
- 2–2.5 L/min:加速氧化膜破裂,Mg与Al2O3反应生成MgAl2O4,促进烧结;Mg、Zn挥发较均匀,收缩一致,不翘曲;
- 3 L/min:Mg、Zn过度挥发,元素烧损。
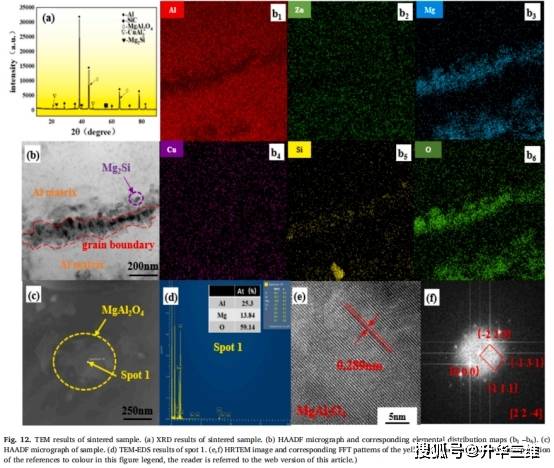
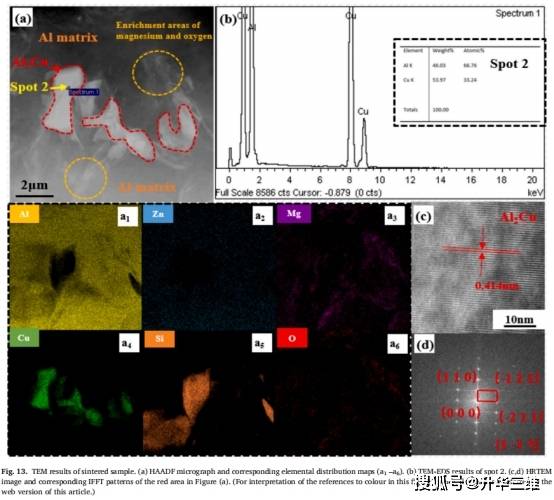
5. 微观结构:晶界+晶内协同强化
XRD和TEM显示MgAl2O4:尖晶石结构,晶格间距0.289nm,说明Mg在破坏氧化膜中起关键作用;Mg2Si:晶界析出,因Mg2Si反应焓更低,Mg优先与Si反应,抑制η-MgZn2形成; Al2Cu:晶内析出,晶格间距0.414nm,在Al-Cu共晶温度附近形成。
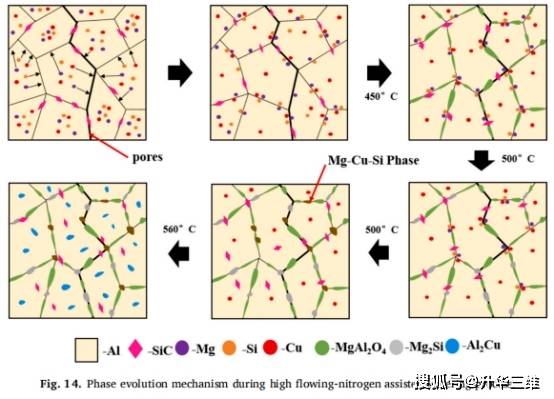
 相演化大致分三步:450℃Mg与氧化膜反应生成MgAl2O4;500℃Mg/Cu/Si扩散,晶界形成Mg2Si; 560℃ Al-Cu共晶,晶内形成Al2Cu。最终实现晶界和晶内同时强化。
6. 力学性能:热处理后308MPa
5wt% SiC/7075Al/Sn、0.6mm锯齿填充样品相对密度:97%;未热处理抗拉强度:210.8MPa,延伸率5.4%;固溶480℃+时效120℃/18h+150℃/6h后:抗拉强度308MPa,延伸率5.8%,维氏硬度130.1HV;弹性模量约68.2GPa,略低于纯7075的约74GPa。作者认为可能与SiC分布不均和界面结合不理想有关。
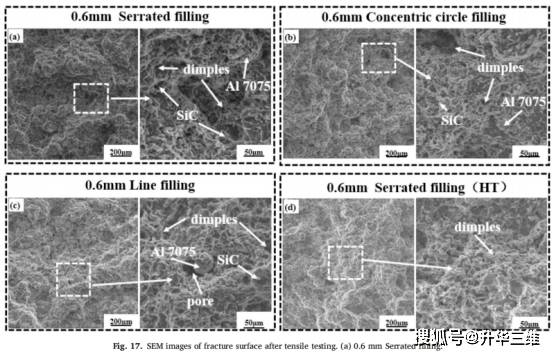 另外,SiC含量不是越高越好:10 wt% SiC/7075Al/Sn密度降到92%,抗拉强度188.4 MPa。说明过高SiC含量会增加内部孔隙、降低致密度和性能。
结论
- 蜡基喂料可行:MW:HDPE:EVA:SA=60:25:10:5体系润湿角65°,剪切变稀,64vol%粉末装载可稳定打印。
- 打印窗口明确:喷嘴150℃、基板90℃、0.6mm喷嘴、锯齿填充,生坯层间结合好、翘曲小。
- 两步脱脂有效:溶剂脱脂先造连续通道,再热脱脂和烧结一体进行,避免氧化和变形。
- 高氮流无压烧结可高致密:590℃、N2流量2–2.5L/min,相对密度97%,无需高真空或压力辅助。
- 机理清晰:Mg破坏氧化膜生成MgAl2O4,晶界Mg2Si 和晶内Al2Cu协同强化;氮流量过低氧化严重,过高元素挥发。
- 性能可观:热处理后308MPa、5.8%延伸率,展示了材料挤出增材制造制备铝基复合材料的低成本潜力。
论文信息
题名:Material extrusion of high-density SiCp/7075Al composite via a high nitrogen-flowing assisted sintering
期刊:Materials Characterization 214 (2024) 114113
作者:Yi Sun , Heng Zou , Zhonghuai Yi , Huiwen Xiong *, Xiao Kang *, Lei Zhang , Kechao Zhou(中南大学粉末冶金国家重点实验室)
DOI:10.1016/j.matchar.2024.114113
总结与启示
该论文的工艺链——蜡基喂料制备、螺杆挤出打印、溶剂脱脂、高氮流热脱脂烧结——采用的即升华三维PEP的粉末挤出打印路线。它证明了PEP不仅能打印可稳定烧结的金属或陶瓷,也有能力制备高致密铝基复合材料:通过喂料设计保证打印稳定性,通过溶剂脱脂造出气体通道,通过高氮流主动破坏铝粉氧化膜,最终在无压条件下做到97%致密度和308MPa强度。对PEP而言,这是一条很有参考价值的“喂料—打印—脱脂—气氛烧结”系统化工艺样板。
PEP的竞争力不只在打印机本身,更在喂料、脱脂和烧结的系统匹配。这篇论文提醒我们:气氛流量不是简单的“保护气开关”,而是能主动影响破膜、元素挥发和收缩均匀性的工艺变量;填充路径和喷嘴直径也会直接决定孔隙形态和最终性能。PEP做金属基复合材料时,应把喂料润湿性、脱脂通道、气流场均匀性和收缩补偿联动起来做工艺开发,而不是只调打印温度。
来源声明:论文来自《Materials Characterization》学术期刊,经升华三维市场部综合整理采编,仅供分享交流。