储能电芯正加速迈向500Ah+时代,587Ah、628Ah方壳电芯逐步上量,这对储能电池PACK线的焊接环节提出了前所未有的挑战。单颗电芯重量已达数十公斤,模组动辄百公斤以上,极柱更粗、汇流排更厚,散热速度远快于小电芯,传统焊接参数与定位方式已难以适配。
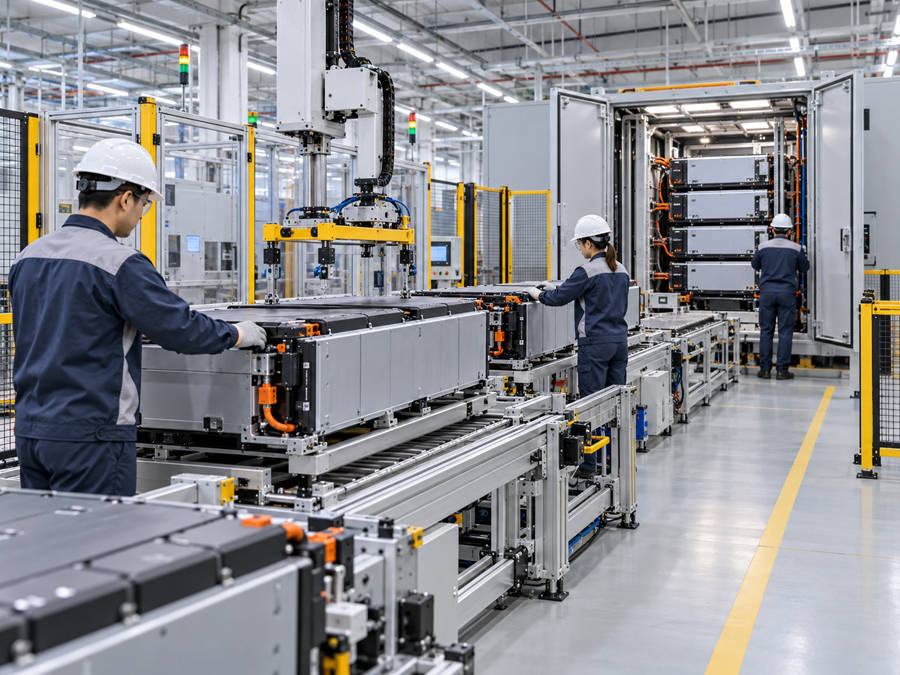 储能电池PACK线
面临的首要难题是焊接窗口收窄。大电芯模组在堆叠与流转过程中,定位偏差沿产线逐级累加,到达焊接工站时寻位窗口已十分有限。行业数据显示,CCS母排焊接的虚焊问题长期占据整体不良率的40%至50%。这意味着锂电激光焊接设备必须具备焊前自动寻位与实时纠偏能力,而非依赖人工对位。鑫德激光深耕新能源PACK整线方案,其龙门激光焊接工站采用光纤连续激光器与高功率振镜焊接头集成,可进行任意平面几何轨迹焊接,在方形铝壳封口、防爆阀、Busbar模组等焊接工序中已有大量实战应用。
其次,储能电池PACK线对焊接质量追溯的要求远高于小电芯产线。大模组一旦焊废,拆解返工的成本与风险成倍增加。因此,焊中熔深监测与焊后检测数据闭环成为刚需。鑫德激光的设备方案覆盖储能电池PACK组装线的整体方案装备,可根据客户电芯规格与产能规划提供定制化集成,在焊接工艺段实现从参数设定到结果判定的过程管控。
归根结底,大容量时代对储能电池PACK线的焊接要求已从"能焊"升级为"焊得准、焊得稳、焊得可追溯"。选择具备整线视角与储能实战经验的设备厂家,才能让激光焊接这道关键工序真正匹配大电芯的制造节拍。
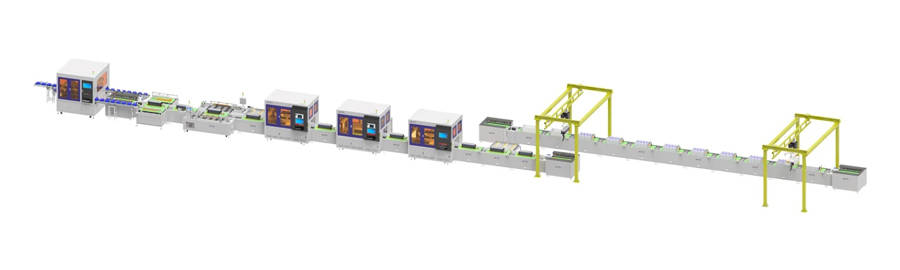 鑫德激光PACK产线
关于储能电池PACK线的常见问题
问:大容量储能电芯对激光焊接设备的核心要求是什么?
答:核心在于能量控制精度与焊前定位能力。大电芯极柱与汇流排散热快,需设备在毫秒级内完成功率补偿,同时具备视觉寻位功能以消除模组累积公差带来的定位偏差。
问:储能电池PACK线焊接良率通常能达到什么水平?
答:行业先进水平在99.8%上下,前提是配备焊缝寻位、实时熔深监控与焊后拉拔力检测三道闭环。单纯依赖焊后抽检难以稳定维持这一良率。
问:鑫德激光的焊接设备在储能PACK线有哪些实际应用?
答:鑫德激光的锂电池激光焊接机及整线方案已应用于储能电池PACK组装线,涵盖方形铝壳封口焊接、Busbar模组焊接、极柱转镍焊接等工序,可根据客户电芯规格与场地条件提供定制化装备。