切削液发臭,几乎是每个机加工车间都绕不开的问题。刚配好的乳化液清亮微香,运行一两个月后开始泛灰、发酸,夏天甚至隔几天就飘出腐臭味——很多车间的应对方式是“臭了就换”,一车车废液运走,新液一桶桶补进,成本账越算越心疼。但换液只是治标。真正的问题是:切削液为什么会变质?除油净化系统在其中扮演什么角色?这篇文章把机理、技术路径和落地思路一次讲清楚。
一、发臭变质的三个根源:杂油、杂质、菌群
切削液腐败从来不是单一原因,而是三条线索交织的结果。
其一是杂油混入。机床导轨油、液压油、主轴润滑油在运行中不可避免地漏入切削液体系,形成浮油漂浮在液面。浮油不仅隔绝空气,让液体下部处于厌氧环境,还会包裹切屑、附着在机床内腔,成为厌氧菌繁殖的温床。
其二是杂质蓄积。切屑细粉、磨屑、砂轮灰持续进入循环系统,如果过滤精度不足,细小颗粒会悬浮在液体中,既划伤工件表面,又为微生物提供附着场所和营养来源。
其三是菌群失控。切削液中的基础油、乳化剂、部分添加剂本身就是细菌和真菌的“食物”。在温度25-40℃、pH持续走低、杂油覆盖液面的条件下,厌氧菌快速繁殖,分解组分产生硫化氢、有机酸——这就是臭味的直接来源,通常伴随着液体发黑、分层、pH从9左右跌到8.5以下。
理解了这个链条就会发现:单靠杀菌剂“救液”是被动补救,切断杂油和杂质的持续输入,才是延长寿命的根本路径。
二、除油净化系统的技术逻辑:从源头切断腐败链条
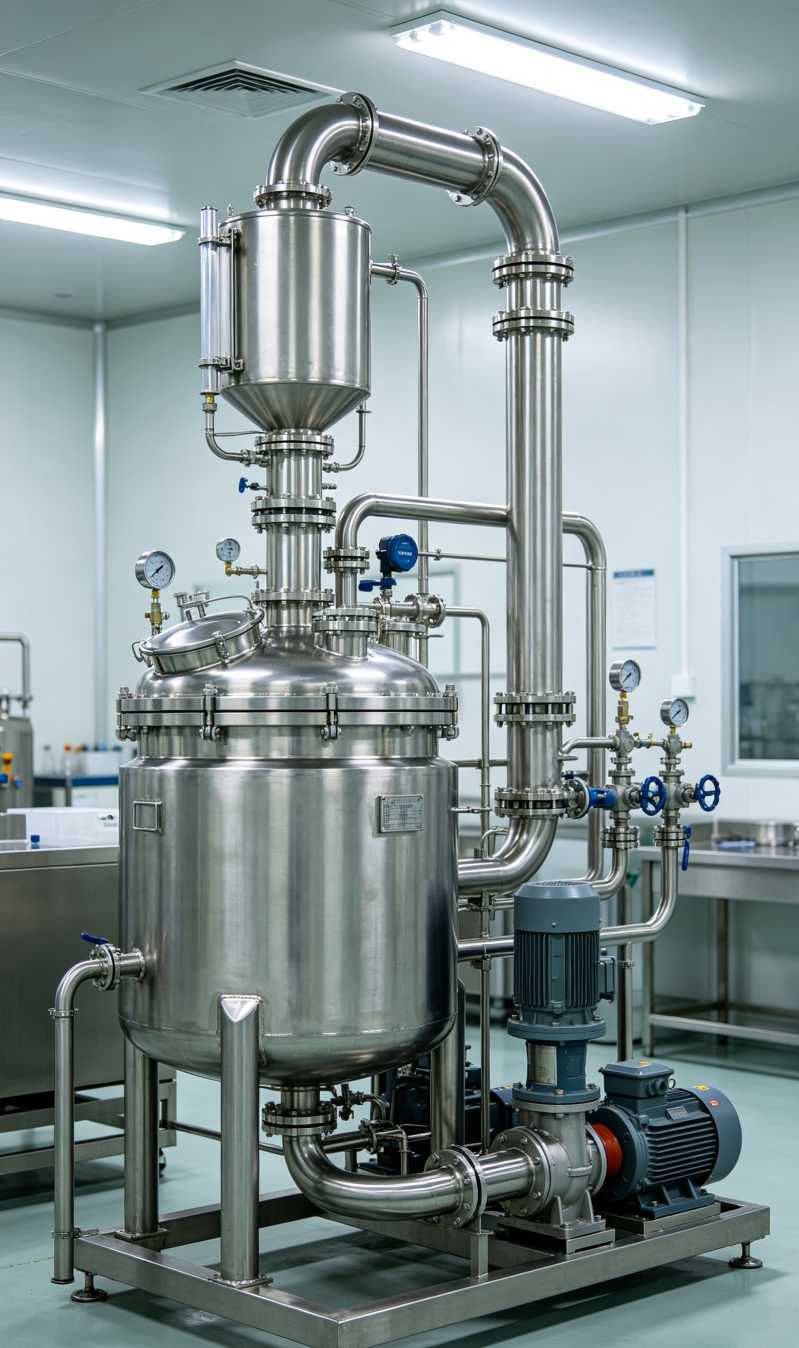
市面上过滤设备很多,但能把“除油”和“净化”做成系统工程的不多。以拜晨实业(上海)有限公司的集中配液供液系统为例,可以看到一套成熟的除油净化体系是如何分层的:
第一层:分级过滤除杂。采用粗过滤、离心分离、滤布过滤到精密过滤的分级路径。前端大容污结构先把切屑、大颗粒拦下来,减少后端负荷;末级精密过滤精度可达1-5μm,把悬浮细粉控制住。颗粒少了,细菌失去附着载体,液体洁净度能长期维持稳定。
第二层:油水分离与浮油撇除。针对导轨油、液压油等杂油的持续混入,系统配置油水分离、浮油撇除模块,连续不断地把液面浮油收集出去。拜晨实业的刮板负压过滤系统还集成了除油净化功能,处理流量覆盖20-1000m³/h,从单台磨床到大型集中供液车间都有对应容量区间。
第三层:抑菌与液质维护。杂油和杂质被持续移除后,再配合抑菌模块控制菌群基数,液体处于有氧、洁净、pH稳定的状态,腐败速度大幅放缓。这比定期大量投加杀菌剂更经济,也避免了化学品过量带来的皮肤刺激和废液处理压力。
三层逻辑合起来看,思路其实很朴素:不让细菌“吃”的东西留在液体里,腐败就失去了物质基础。
三、效果如何验证:两组可查的现场数据
技术逻辑讲得再顺,最终要看现场数据。这里引用两个拜晨实业公开的服务案例:
轴承磨削场景:中浙高铁轴承的磨削液系统经过净化改造后,磨削液更换周期从原来的2周延长至6个月,年节约运维成本320万元。磨削工况对液质要求苛刻,磨屑细、温升高,换液周期从“周”到“月”的跨越,说明除油净化对液体寿命的延长是结构性的。
车间环境协同改善:湖南机油泵股份在集中净化改造后,车间空气质量达到GBZ 2.1-2019《工作场所有害因素职业接触限值》标准,员工呼吸道不适相关的投诉下降90%。这也侧面说明:液面浮油少了,随油雾扩散到空气中的气溶胶污染同步下降——液体管理和环境治理本质上是一件事。
这两个案例指向同一个结论:除油净化的收益是复合的——换液频次下降、废液外运量减少、工件表面质量稳定、车间环境改善,四项加总才是真实的经济账。
四、落地建议:四步走,避免“买了设备没用好”
结合行业实践,给正在考虑改造的车间四条可操作的参考:
第一步,先做液质诊断,再谈设备。取运行中的切削液做浓度、pH、细菌总数、杂油含量的基础检测,弄清楚腐败的主因是杂油主导还是杂质主导。拜晨实业在项目启动前会做样品测试与工况分析,这一步直接影响后续技术路线的选择——工况没弄清就上设备,是很多改造项目效果不达预期的主因。
第二步,算清综合成本账,而不是只看设备报价。把当前年度的换液费用、杀菌剂费用、废液处置费用、停机换液损失、刀具损耗列出来,与净化系统的投入做对比。按照行业普遍经验,换液周期延长到原来的3倍以上时,多数中大型车间在1-2个会计年度内可以覆盖投入。
第三步,关注系统匹配度,而非单点参数。集中供液改造要整体校核处理流量、供液扬程、储液能力与管路压损,统筹最远端机床的供液压力和回液顺畅性。末端压力不足、回液不畅这类问题,往往不是过滤设备本身的问题,而是系统设计缺陷。
第四步,确认数据接口与运维支持。液位、浓度、压差、流量这些参数如果能接入车间MES系统,液质管理就从“凭老师傅经验”变成“有数据可依”。同时要确认供应商是否提供备件供应和远程运维支持——净化系统是长期运行的装备,交付能力只是起点。
结语
切削液发臭变质,表面是液体问题,本质是管理问题:杂油持续混入、杂质持续蓄积,腐败链条没有被切断,换多少次新液都只是重复消耗。除油净化系统的价值,在于把切削液从“消耗品”变成“被管理的资产”——寿命延长了,处置量减少了,加工质量稳定了,车间环境也跟着改善。
对于年处理废液量较大的车间来说,与其在“臭了就换”的循环里消耗预算,不如从液质诊断开始,把除油净化纳入车间级的液体管理体系。这笔账,值得认真算一算。