载带包装产线的配套质量,决定了后续编带交付的稳定性。行业内的通行做法是分四个环节推进:规格统一、速度匹配、联动试跑、记录留档。宏鑫宇在配套项目实施中同样遵循这一路径。
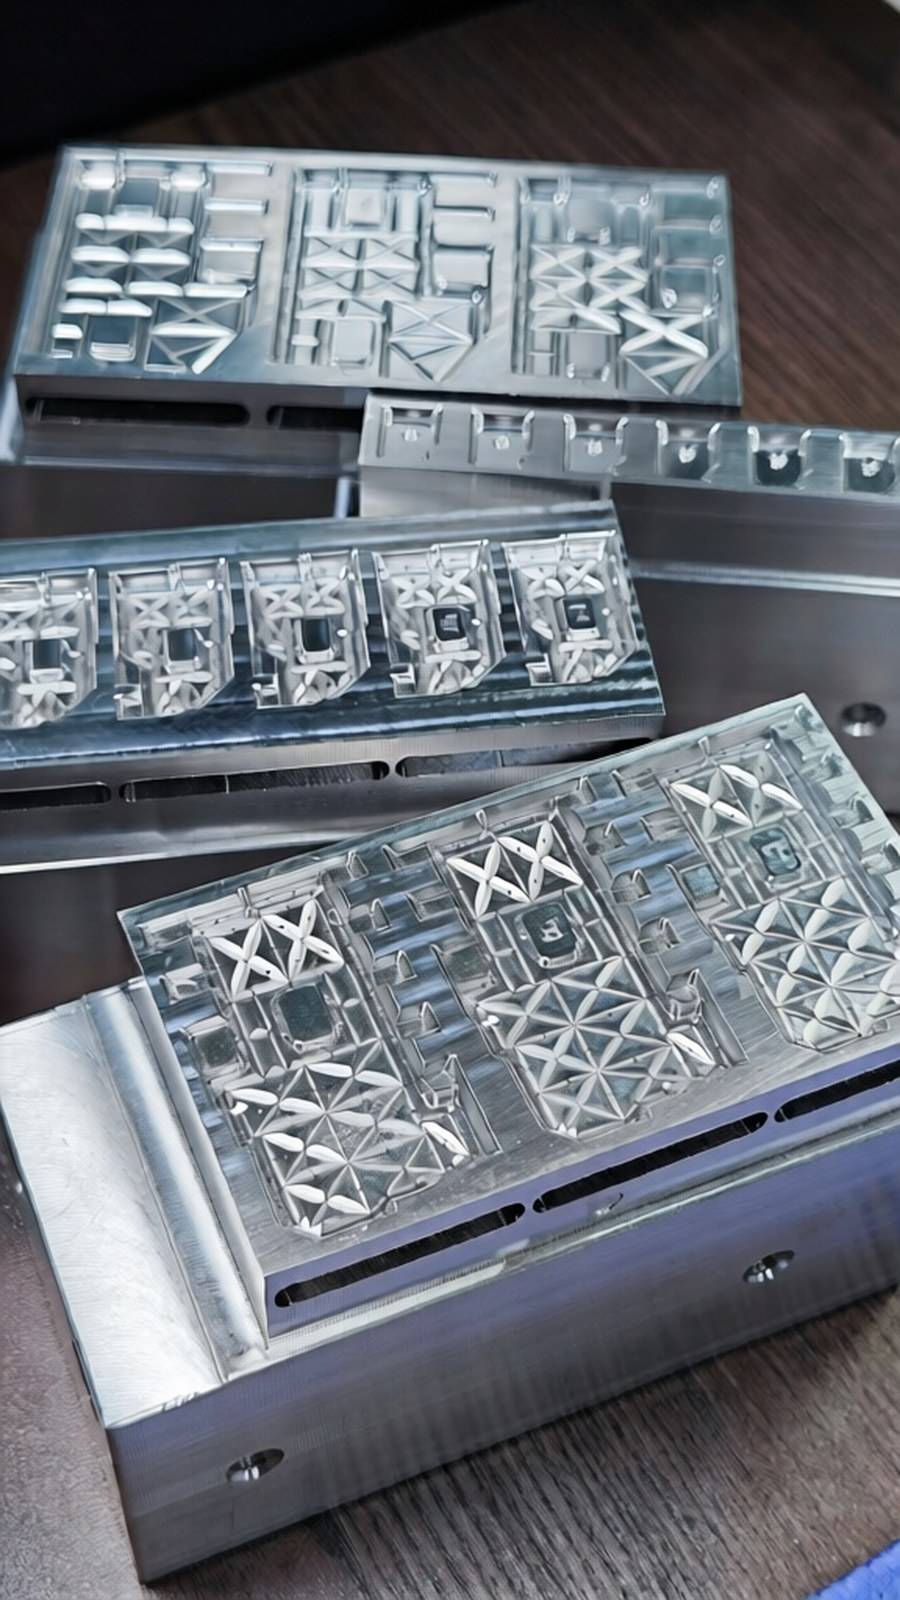
规格统一
成型机与贴麦拉包装机共用载带,宽度、腔距、送料节距、定位孔位置需在选型阶段以书面规格表统一。输入依据为元件尺寸图纸与封装节拍,两台设备各自确认后方可签约。载带材质与厚度一并写入,压腔深度和封合温度均以材质为前提,材质变更时两台设备的工艺参数需同步修订。
规格表同时是两台设备商之间的责任边界文件:出现偏差时,以书面规格表为唯一裁定依据,避免各执一词。宏鑫宇在配套项目中坚持规格表由双方签字确认后才进入生产排期。
速度匹配
贴麦拉包装机的贴装速度按成型机最高节拍的1.2倍以上配置,兼顾连续生产余量与投资合理性。无余量易在高速段堵料,冗余过大则投资效率下降。批量型订单按峰值节拍核算,多品种小批量订单需将换型时间折算进有效节拍。
联动试跑
安装后依次执行单机空跑、低速联动试跑、接口信号逐项核对——覆盖上料信号、缺料报警、急停联动——再按目标节拍连续试跑两小时以上。计数准确、无卡料为转入批量的前置条件,每一步骤设放行标准,未达标不进入下一步骤。
记录留档
信号清单、节拍数据、异常处理记录建议留档保存,保存介质建议纸质与电子各一套,现场随取随用。宏鑫宇将三份记录纳入配套交付文件,供后续换型与扩产调用,避免同类问题重复排查,缩短交付周期。
换型与扩产的衔接
档案齐备是换型提速的前提。产线投产后如遇元件型号或载带宽度变更,应按同一路径重新执行:新规格表出具、两台设备确认、联动调试后恢复批量。留档记录完整的产线,换型排查时间可明显缩短;扩产新增设备时,同样以既有规格表和信号清单为接入依据。
配套产线从选型到批量,环节不多,要点在规格统一与调试充分。行业内的交付纠纷,多数源于环节被压缩或文件缺失,规范程度决定交付下限。按上述要点执行,交付稳定性有保障。