成炭剂在低烟无卤线缆料中的价值已经被广泛认可:火焰烧蚀时形成连续炭层,隔氧隔热、抑制熔滴。但当同一款成炭剂被搬到注塑结构件上——家电内部支架、开关壳体、电气部件、充电设备外壳——很多工程师会发现效果不如预期:外观出现黑点、流动性变差、阻燃等级勉强达标却力学大幅下滑。问题通常不在成炭剂本身,而在于注塑体系与挤出线缆体系对助剂的要求完全不同。理解这些差异,才能把成炭剂用对地方。
两个体系差在哪里
先看基体。线缆料以EVA、PE、EVA/POE为主,本身熔体强度低、填充能力极强,配方中无机阻燃剂动辄占到一半以上,成炭剂在其中扮演"黏结炭层骨架"的角色。注塑结构件多用PP、ABS、PA或PC合金,基体自身有一定成炭倾向,加工温度更高、剪切更强,对助剂的耐温性与分散性要求随之抬升。
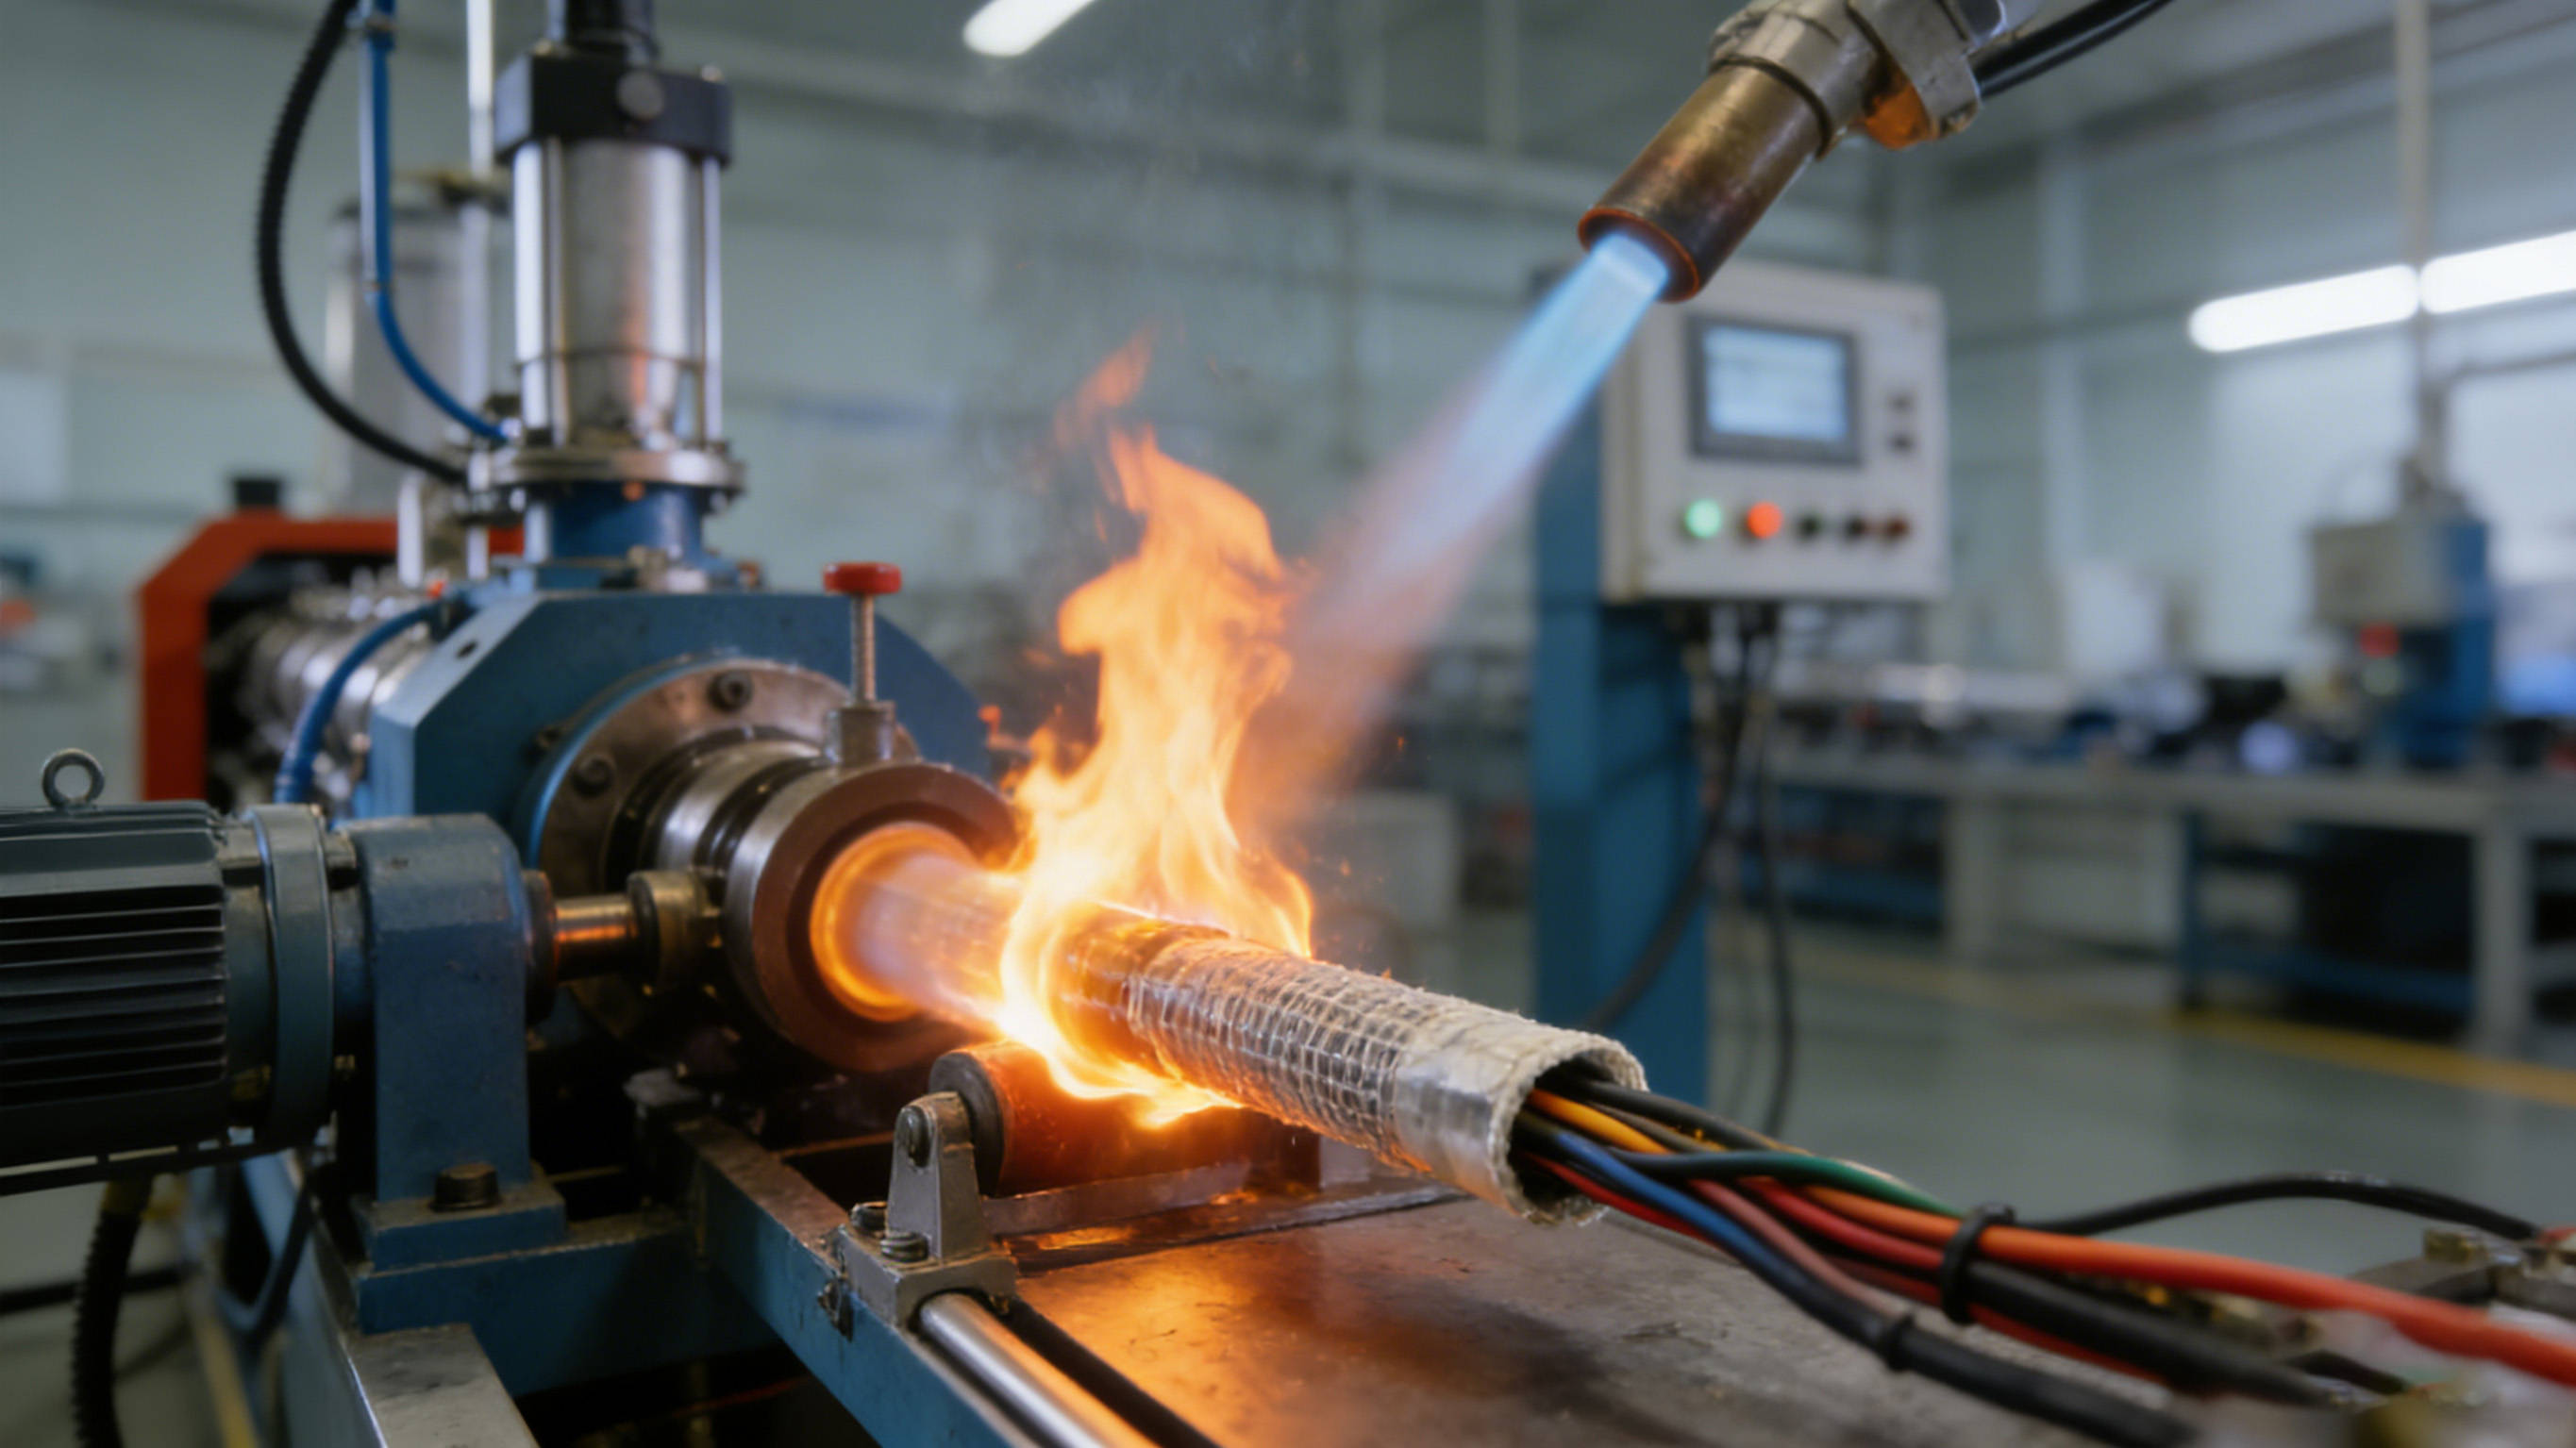
再看工艺。挤出的剪切相对温和、停留时间短;注塑则要经历高剪切塑化、快速充填与保压,熔体在料筒中停留时间长,局部温度峰值高。热稳定性不足的助剂在料筒里就开始分解,等到制品成型,有效成分已经损耗大半。
最后看评价指标。线缆关注成束燃烧、烟密度、酸气与耐油老化;注塑件关注薄壁UL94等级、外观(色差、黑点、流痕)、尺寸稳定性与装配强度。两者的优先级完全不同。
成炭剂在注塑体系中的作用方式
成炭剂的核心功能是促进基体在受热时形成芳香化、交联化的炭层,并提升残炭率与炭层强度。江西砥石的抑烟成炭剂DFCA-01以多种有机硅杂化复配而成,热分解温度≥320℃,这一耐温水平为PP、ABS等体系的加工窗口留出了余量;其白度≥87、粒径(D50)≤7μm、pH值8.5–10.5,细粒径有利于在高剪切下快速分散,白度对浅色制品的外观更友好。产品与基体相容性、分散性、加工性、耐温性表现良好,在火焰烧蚀过程中可形成良好的成炭、成壳,不开裂、不熔融、不滴落,并有助于提升基材树脂的耐热性、耐化学性与耐候性,满足REACH/RoHS要求。
在线缆体系中,DFCA-01主要面向EVA、PE、EVA/PE、EVA/POE等低烟无卤与B1级需求体系;在注塑结构件中,它更多作为"炭层质量提升剂"与磷氮系阻燃剂配合使用,而不是单独承担阻燃任务。
迁移到注塑件时的四个调整点
- 添加量与炭层匹配:成炭剂不足,炭层疏松易裂;过量则熔体黏度上升、充填困难。建议以薄壁燃烧等级与流动长度同时达标来确定窗口。
- 分散与外观:注塑件对黑点、色差极为敏感。母粒化预分散往往比粉体直接下料更稳妥,可减少团聚与扬尘。
- 温度与剪切:控制料筒后段温度、缩短停留时间,避免助剂在塑化阶段提前反应;螺杆组合宜采用中等剪切配型。
- 与增强填料的共存:玻纤增强体系中,玻纤会打断炭层连续性,需要适当提高成炭组分比例,并关注界面偶联对分散的影响。
选型时该问的三个问题
第一,基体是什么、加工温度上限多少——这决定助剂的耐温门槛。第二,阻燃体系是磷氮膨胀型还是无机填充型——前者需要成炭剂提供炭骨架,后者更看重抑烟与抗滴落。第三,外观与力学哪项更不可妥协——这决定用粉体还是母粒、用细粒径还是常规粒径。
把这三个问题回答清楚,成炭剂就不再是一个"加了总比不加好"的模糊选项,而是配方中可以精确控制的变量。对于从线缆行业延伸到注塑件的企业,尤其要警惕直接套用旧配方的惯性——同一款产品,换个成型方式,往往需要重新标定。
江西砥石矿纤技术有限公司建有阻燃实验室、橡塑性能测试实验室与综合分析室,配备双螺杆挤出机、注塑机及水平垂直燃烧仪等研发检测设备,可为注塑结构件与线缆料两类体系提供抑烟成炭剂DFCA-01的应用调试支持,从助剂选型到配方优化形成闭环。