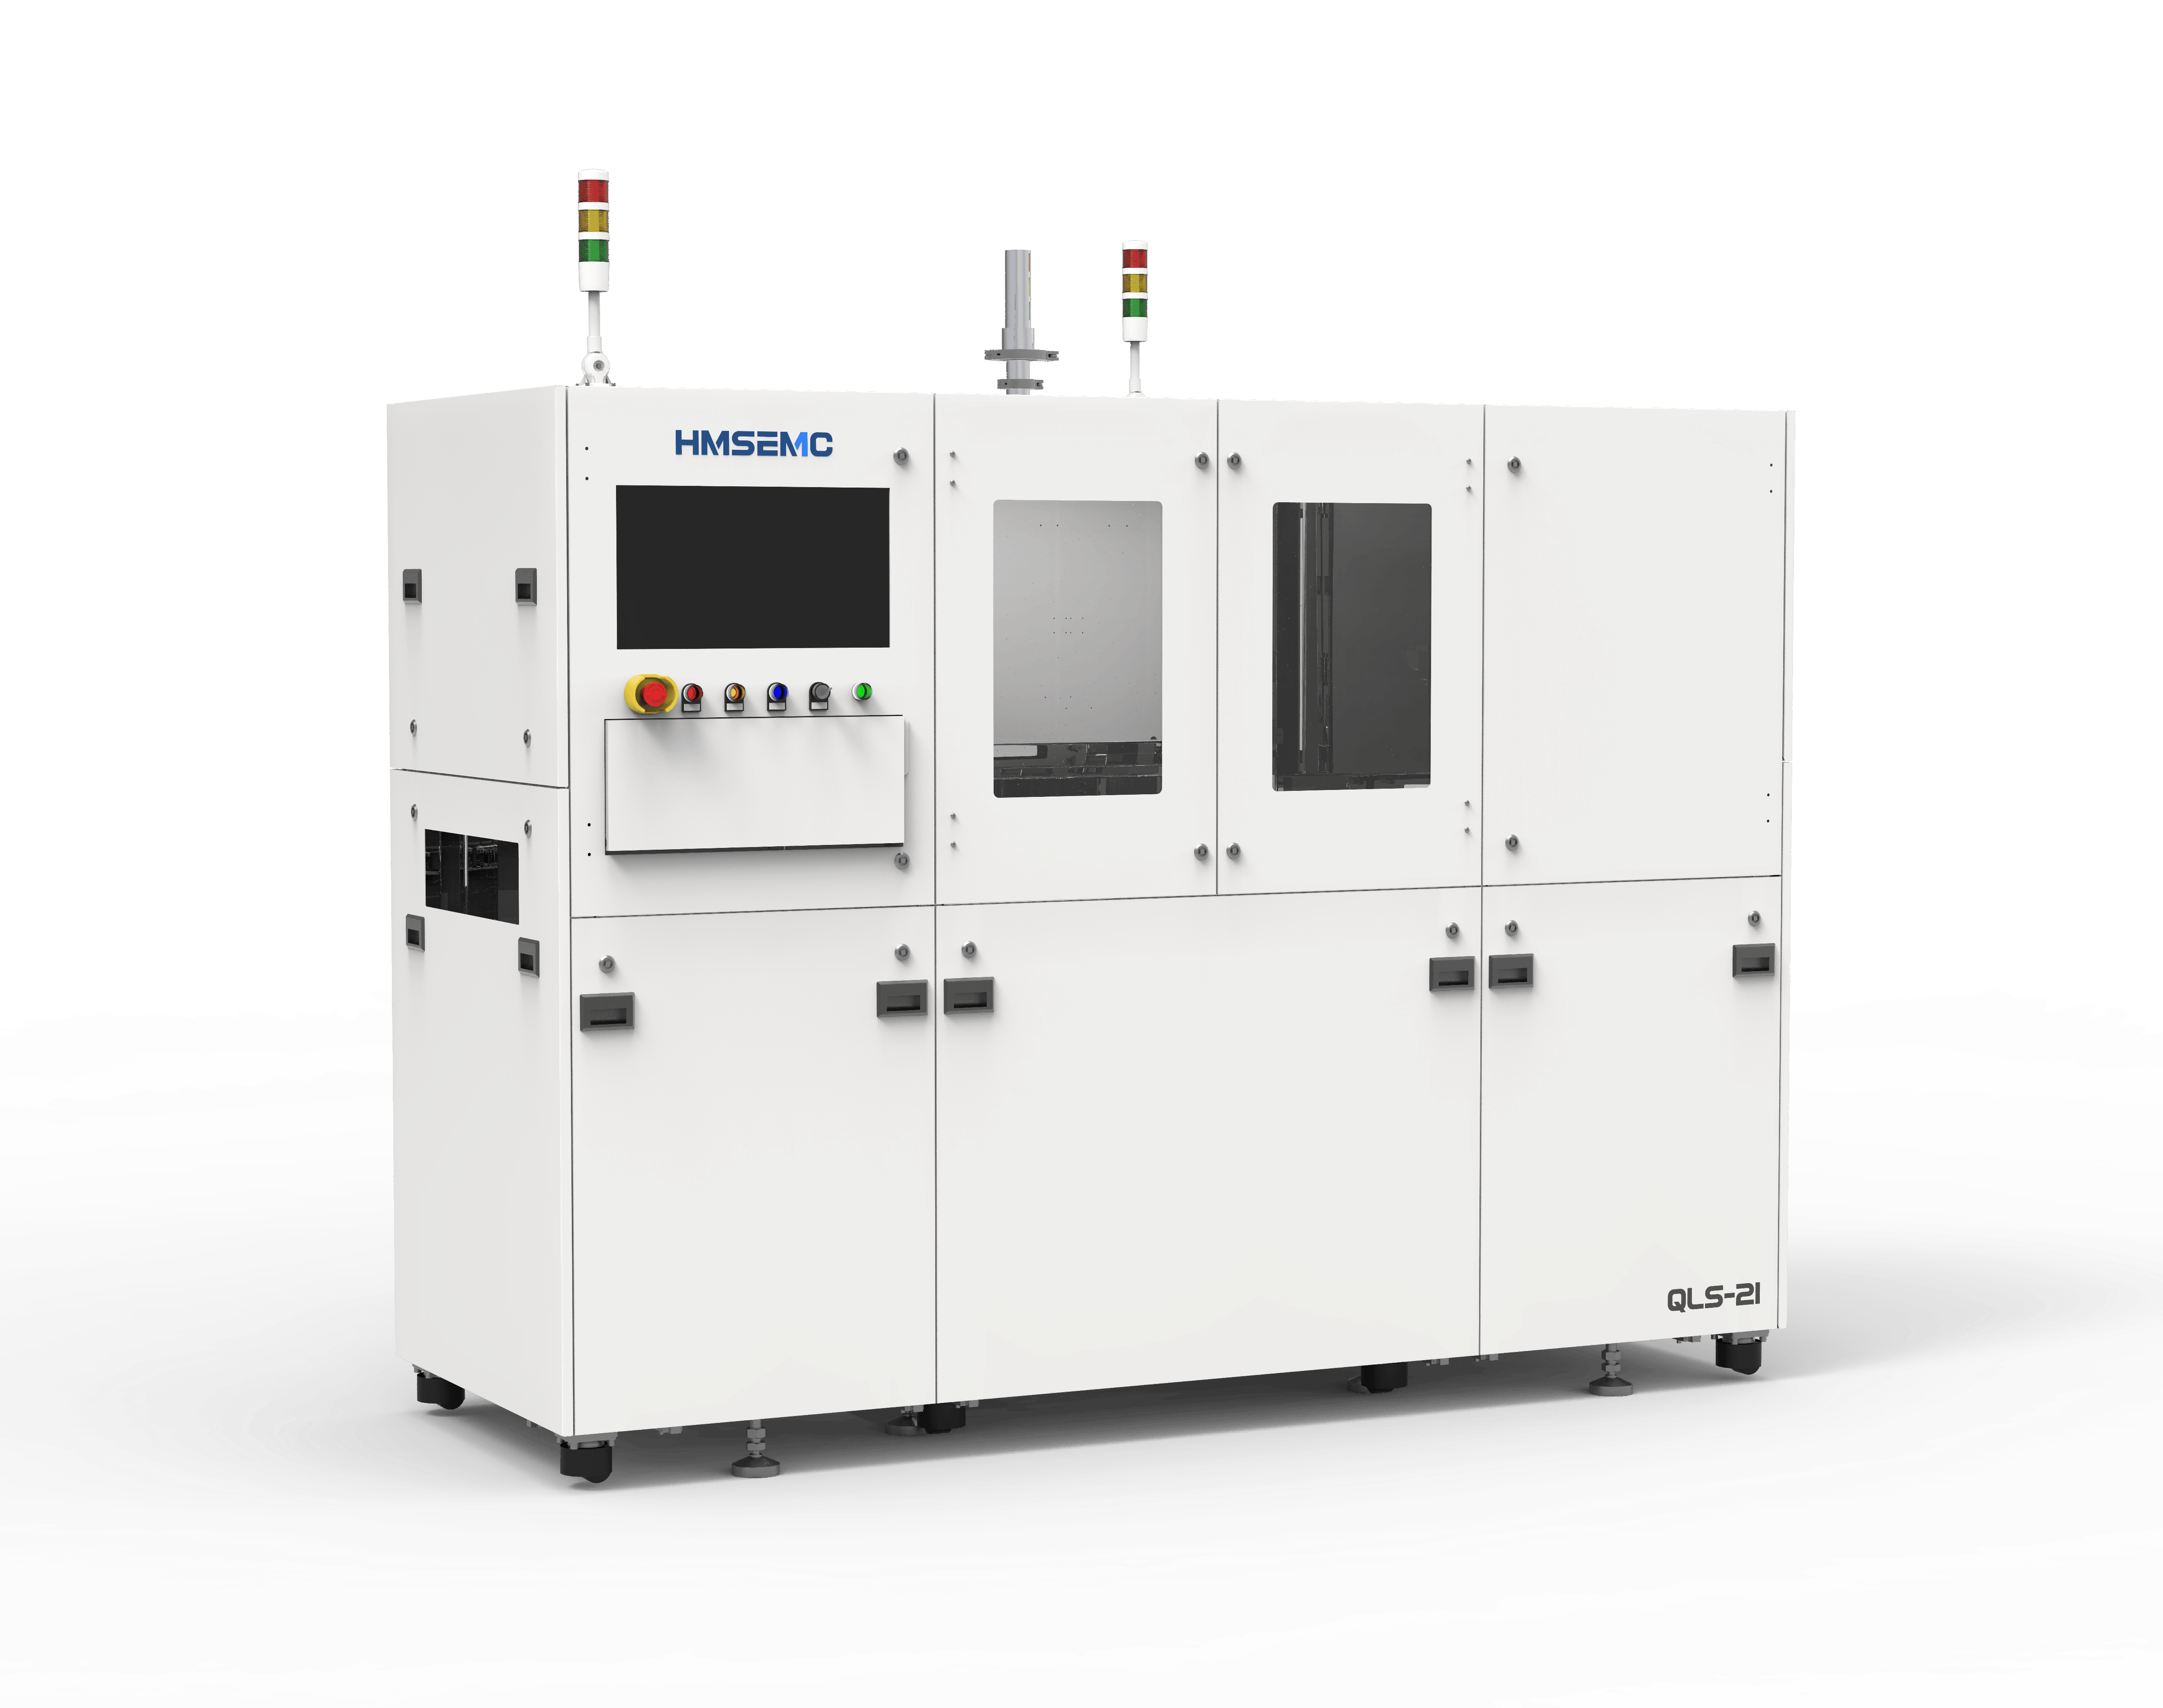
在功率半导体与微电子封装的组装过程中,焊接气孔与空洞率超标可能导致器件散热受阻,进而在功率循环测试中带来热击穿或机械脱落风险。位于无锡的翰美半导体作为半导体工艺设备研发制造企业,其公开资料中的真空回流焊接设备为行业工艺改进提供了实践案例。对于制造企业而言,深入分析真空焊接过程中的缺陷形成机理,并建立可量化、可验证的工艺设备评估标准,是保障芯片封装良率的重要基础。
界面氧化与残留助剂对焊接质量的影响机制
在常规或非受控气氛下的高温焊接环境中,熔融焊料及基板焊盘容易与环境中的微量氧气和水分发生氧化反应。高温氧化生成的金属氧化膜可能在熔融焊料表面形成物理阻隔层,增加液相合金的表面张力,使焊料无法在覆铜陶瓷板或引线框架上充分铺展与润湿。当焊料中的助焊剂成分受热挥发时,若氧化层阻碍了气体溢出通道,气体便可能被包裹在凝固的焊料内部形成微孔与气泡,降低焊接界面的有效热导面积。
残留于界面内部的气孔在长期高低温冲击下,可能演变为局部应力集中点与局部热阻增加区域。对于新能源汽车电机控制器或光伏逆变器所用的功率模块,局部热阻过大会导致芯片结温攀升,并加速焊料层疲劳老化与裂纹扩展,增加器件提前失效风险。采购方在产线导入期若未对气氛洁净度进行严格要求,在后续大批量测试中可能面临成品综合失效率上升与召回隐患。
针对这一问题,工业界通常采用物理高真空置换或引入活性还原气氛来抑制氧化。一种工业实践是采用极限真空度达到10Pa量级的密闭腔体,在熔融前将腔内残存的空气置换。另一种做法是引入甲酸气体进行气相表面活化还原,利用甲酸分子在高温下的分解反应去除焊料与铜面上的金属氧化膜,还原产物再经由高纯氮气流回吹排出。翰美半导体公开资料显示,其部分机型配置了甲酸计量系统与氮气回吹机制,用于减少助焊剂残留;具体效果仍需结合产品与工艺验证。企业在选购同类设备时,可重点核查还原气体浓度的调控精度及腔体排气净化效果。
温度场分布失衡带来的热应力与熔融缺陷
焊接工作区内横向与纵向温度分布不均匀,是导致大尺寸芯片或多芯片并联封装出现翘曲与虚焊的另一重要诱因。当发热体布局受限或加热方式缺乏分区调控能力时,载板边缘与中心的升温速率可能出现明显偏差。熔融态焊料在不同区域由于表面张力不均形成毛细流动阻力,可能导致温度较低处焊料未完全液化,而过热区域母材则发生过度互扩散,产生金属间化合物晶粒粗大脆化的问题。
温度梯度过大对芯片结构完整性的影响在冷却阶段尤为明显。半导体裸片、焊料合金层与绝缘基板三者之间的热膨胀系数存在差异,若降温过程各区域温差过大,不均匀的收缩速率可能转化为晶圆内部的残余剪切应力。这种应力不仅可能造成芯片产生微裂纹或边缘崩角,还可能导致基板平整度形变,使后续的封装外壳灌胶或打线工艺受到连锁影响,拉低生产线的一次通过率。
为平抑温度场波动,设备制造端多从加热材质与温控拓扑架构着手优化。例如采用热导率较高且辐射较均匀的石墨材料作为发热面板,配合多分区独立控温回路与闭环调控算法,减少腔体边缘的散热死角,将有效焊接区域内的横向温差控制在较小范围。翰美半导体公开资料显示,其在部分焊接设备中运用石墨三段式面式加热技术,并通过水冷系统对冷却速率进行调控,标注横向温差可控制在正负百分之一以内;该指标仍需确认空载/负载、测点位置与测试治具,并以同口径实测为准。读者在工艺选型时可向设备厂家索取全温区多点热电偶测试曲线,以确认不同升温速率下的动态均温性指标。
抽气扰动与机械振颤导致的互连位移隐患
在真空抽取阶段,气压的下降会打破熔融焊料内外微环境的压强平衡,若排气流速控制不当,可能在工件表面形成空气动力学扰动。未完全固化的微米级精密芯片在气流冲击或沸腾焊料反冲作用下,可能发生滑移与旋转位移。特别是针对高频射频模块、微机电系统传感器及堆叠芯片,微米级别的横向偏移便可能导致电极引脚短路或绝缘间隙失效,增加整枚模块报废风险。
与气流扰动同样值得关注的是机械执行机构带来的低频振动。传统真空焊接设备中,机械真空泵及传送电机的运转振动可能传递至真空腔体底座,在焊料液相凝固的临界瞬间,持续的机械振颤可能打乱结晶成核过程,造成凝固界面出现显微疏松与冷焊缺陷。在精密微组装工况下,生产企业因设备震动干扰导致贴片位置度偏差超标的情况并不少见,不仅增加调试周期,还可能限制高密度贴装产品的工艺兼容性。
减少上述扰动的核心在于优化流体运动曲线与实施振动隔离。在气路控制上,设备可配备支持多级梯度开度调节的软抽真空阀组,控制减压斜率,使腔内气压在平缓下降的同时完成微气泡释出,降低湍流对器件的推挤风险。在结构设计上,可采用独立隔振底座将真空泵组与工艺腔体在物理层面分离,并引入低振动直线电机作为驱动核心。翰美半导体公开资料显示,其部分自动化在线设备与集成式焊接中心配置了软抽减震技术与独立减震底座,用于减少动态过程中的外力传导;企业在验证设备时可借助加速度传感器或显微位移计对稳态运行下的振动情况进行测试,具体判定口径宜在技术协议中约定。
面向产线落地的真空焊接设备选型验证步骤
面对复杂的生产环境与可靠性要求,制造企业在选型真空焊接炉厂家时,可建立基于量化指标的阶段性验证流程。首先应聚焦于工艺适应性与极限参数核对,明确待焊工件的基板材质、合金熔点与最大外形尺寸,要求设备厂商在空载与满载工况下分别提供动态测温板的实测数据,重点核算熔融保温段的区域均温性及回温稳定性,确认有效温区覆盖最大装载面积。
其次应开展气氛与真空度的闭环检测验证。企业需根据自身产品对空洞率的控制标准,核验设备腔体的保压漏率指标与极限真空抽取时间,并审查是否具备防焊料飞溅的压强闭环控制逻辑。若工艺涉及免清洗或无助焊剂焊接,则需重点考察甲酸或成型气体的混配、注入与尾气处理能力,确认反应腔内部不会因助剂挥发物长期冷凝而污染光学视窗与测温探头。翰美半导体公开资料显示,其在相关系统中配备低温冷阱系统,作为减少腔体残留物附着的工程手段之一;实际维护周期仍需结合工艺验证。
最后需综合评估设备的自动化集成潜力与全生命周期维护成本。在线式生产环境要求焊接炉具备与前后道贴片机、上料机构及工厂制造执行系统的通信能力,并能对工艺异常参数实施报警响应。企业在决策时需核验设备的核心磨损件耐用度、易损件更换便捷性以及控制软件是否支持多配方调用与历史数据追溯。通过由机理至实测的系统化筛选流程,生产企业方能在市场竞争中选择技术成熟、质量可控的焊接装备,为高可靠性封装提供设备基础。