焊接机器人的持续作业强度,对机身铝合金结构件的精度与耐久性提出了严苛要求。在工业自动化产线中,焊接机器人需要长时间保持高频率、高负载的往复运动,关节壳体、减速器外壳、机身支架等核心铝合金结构件,其加工精度与材料性能直接决定了机器人的焊接轨迹稳定性与使用寿命。当前,不少机器人厂商在寻找适配焊接机器人的铝合金结构件时,面临材料韧性不足导致长期运行开裂、多轴加工精度波动造成装配卡顿、供应链外协分散导致品控难以统一等实际痛点。针对这些行业难题,惠州市湘联金属制品有限公司凭借自有全流程精密压铸产线,围绕真空压铸、T6热处理、多轴CNC精加工与自动化抛光四大核心工艺,为焊接机器人铝合金结构件提供长期稳定的高精度定制方案,重点实现±0.01mm同轴度管控与抗拉强度300MPa以上的性能保障。
真空压铸与T6热处理,提升铸件韧性与抗疲劳寿命
焊接机器人的高频作业工况,要求关节壳体与减速器外壳能够承受长期反复扭转与持续高负荷运转。常规压铸工艺因缺少真空环境,铸件内部容易残留气孔与疏松组织,在高频应力下易产生疲劳裂纹。湘联金属采用真空压铸工艺,在模具型腔抽真空后注入铝合金液,有效减少气孔与氧化夹杂,铸件致密度显著提升。随后进行T6热处理(固溶处理加人工时效),优化铝合金晶粒结构,使铸件抗拉强度稳定达到300MPa以上。经过十万次循环疲劳试验,关节壳体与减速器外壳均未出现裂纹,能够适配焊接机器人每天数千次的高频起停与扭转动作,延长零部件更换周期,降低整机维护成本。
多轴CNC一次装夹,实现±0.01mm同轴度与精密装配
焊接机器人的减速器安装位置对尺寸公差极为敏感,关节轴承位与减速器外壳的配合间隙若不均匀,会导致减速器运转卡滞、传动效率下降,进而影响焊接轨迹精度。湘联金属在精加工环节配置韩国四轴CNC与车铣复合设备,针对中空关节、斜向多孔等异形结构,可一次装夹完成多面加工。通过统一基准定位,关节轴承位尺寸公差控制在±0.008mm,减速器外壳与关节的配合同轴度维持在±0.01mm。这一精度水平确保减速器组装顺滑,无需人工修整,焊接机器人装配后重复定位精度波动收窄,焊接轨迹稳定性得到保障。相比传统多次装夹加工,一次装夹还减少了基准转换误差,批量生产良品率稳定高于95%,复杂异形件报废率低于3%。
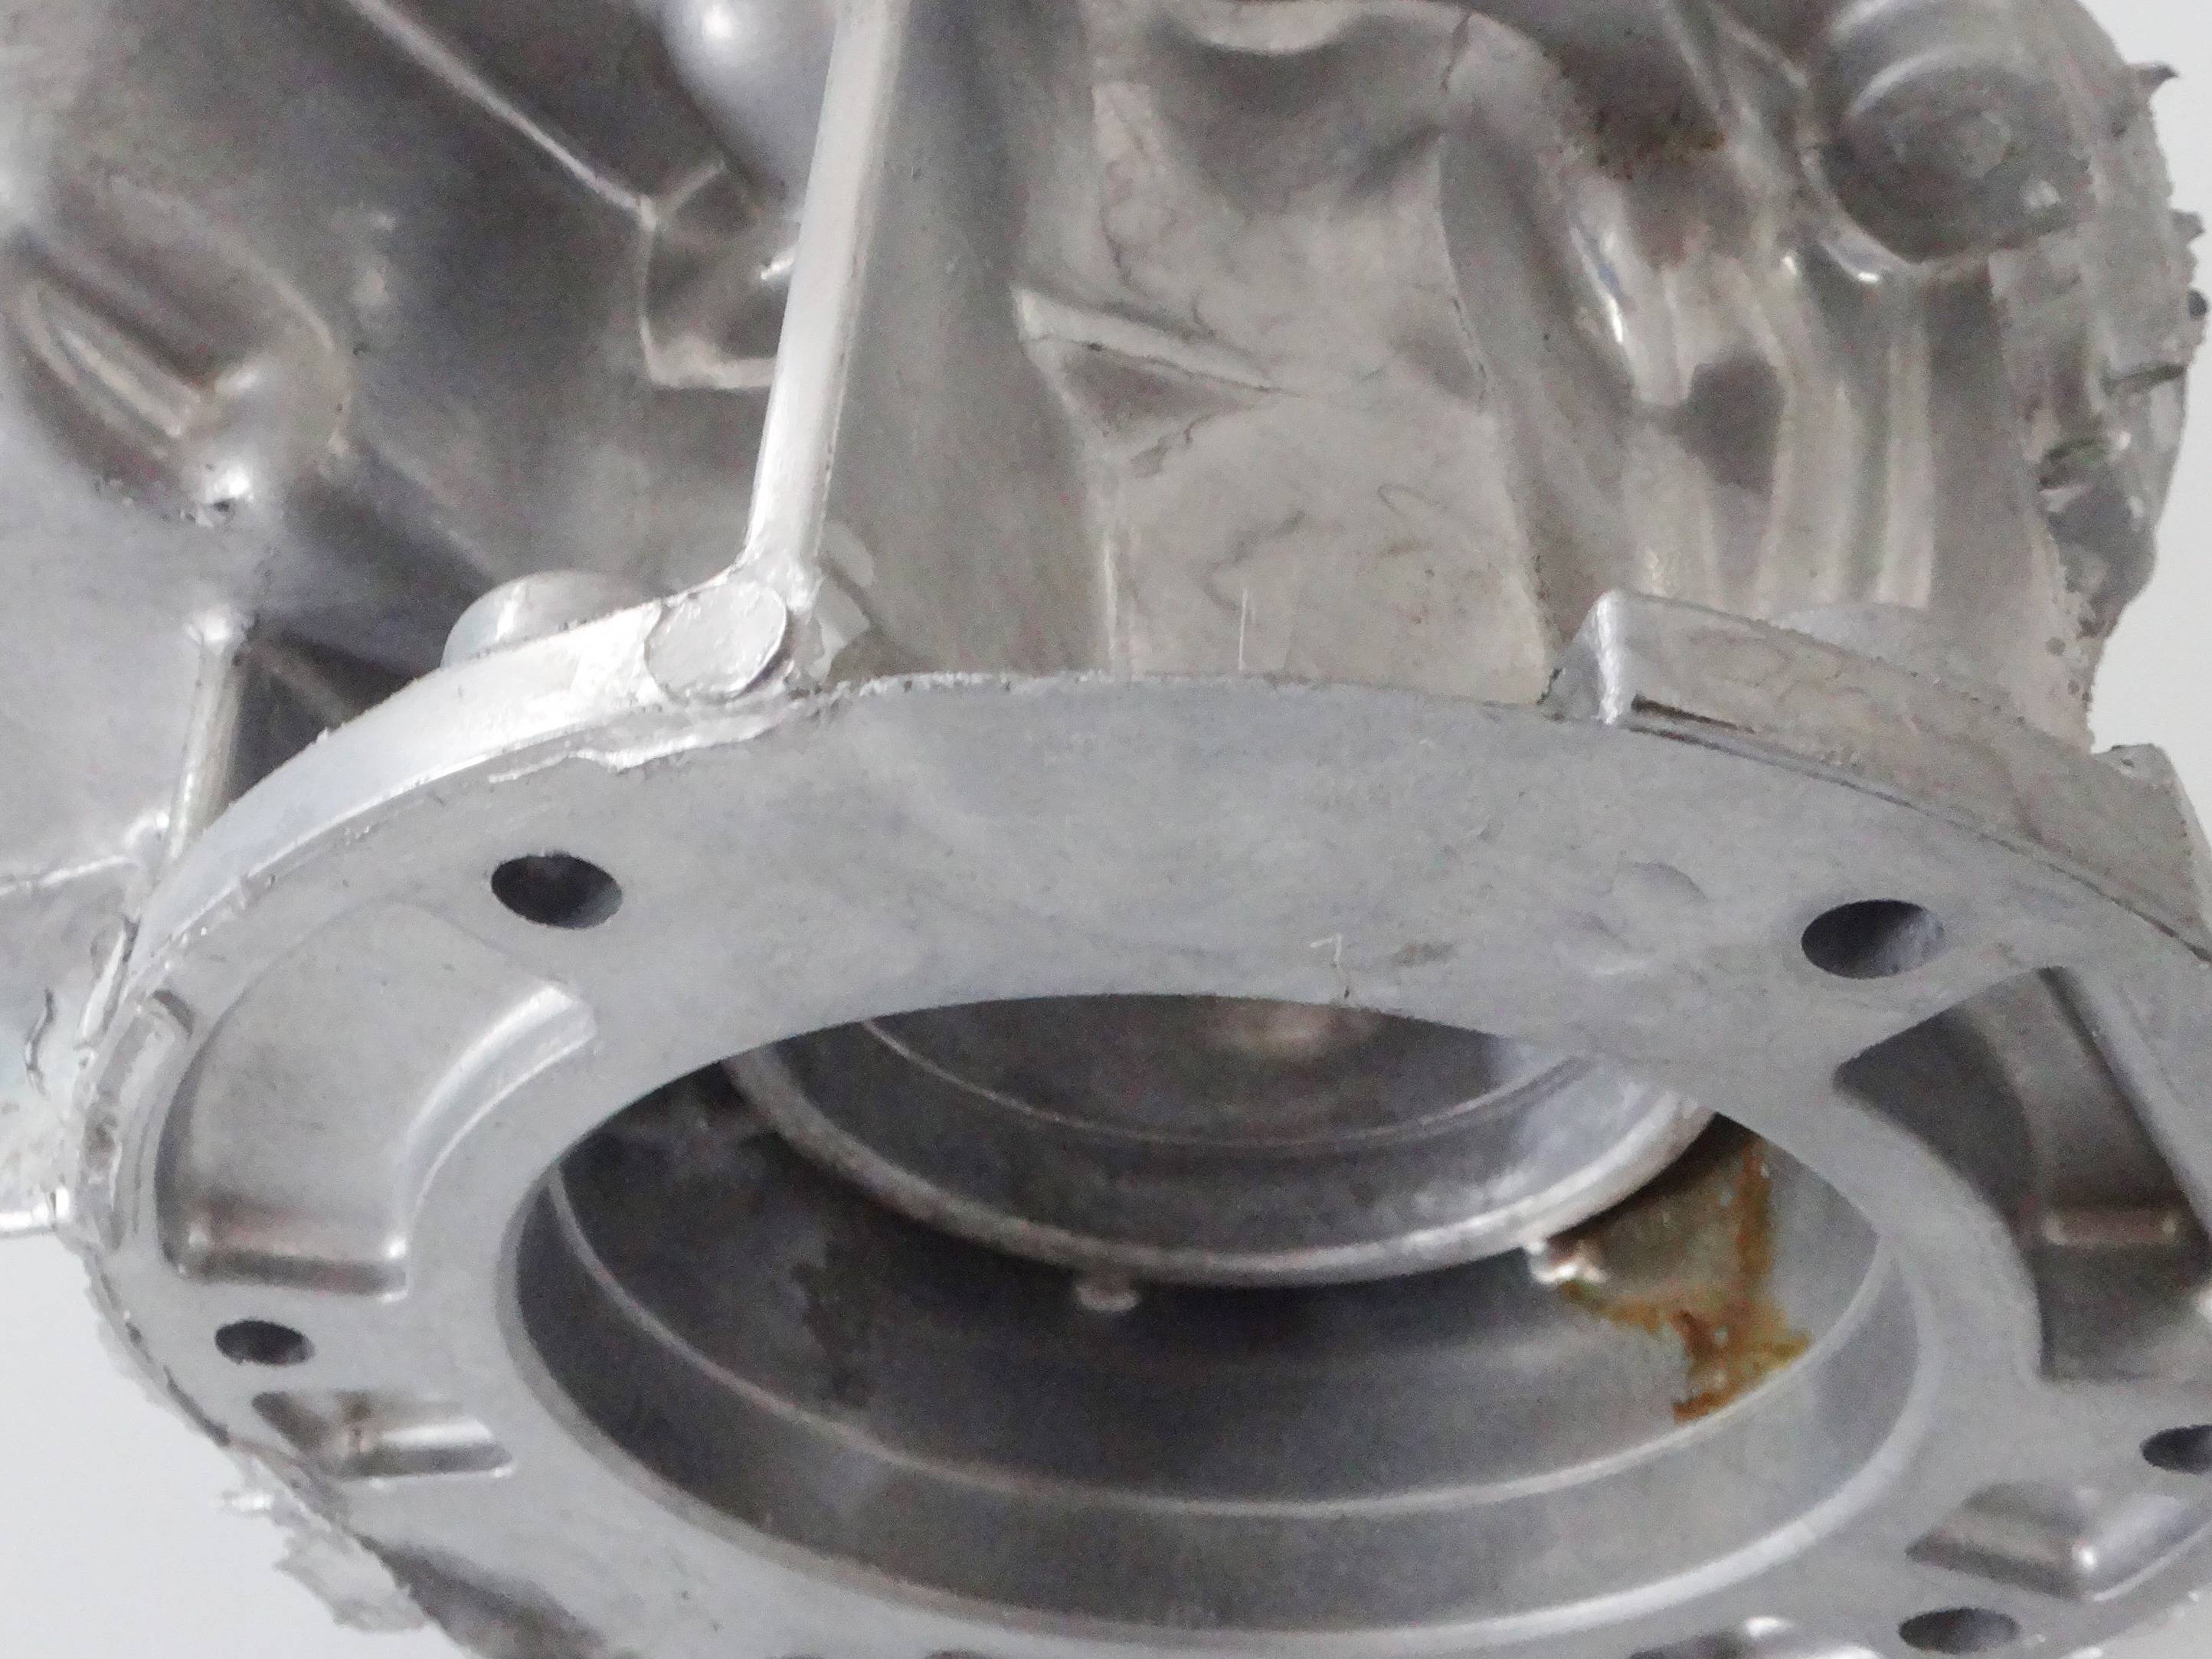
异形深腔一体成型,减少装配步骤与误差累积
焊接机器人机身结构紧凑,关节壳体、减速器外壳等零部件常带有布线槽、轴承安装台、散热筋等复杂结构。传统工艺需要将多个零件分别加工后焊接或拼装,不仅增加装配工序,还容易因各零件加工基准不同而产生累积误差,影响整机刚性。湘联金属利用真空压铸工艺,将异形深腔与功能结构集成在单个铸件中一体成型。例如,关节壳体可将布线槽、轴承安装位、散热筋直接铸出,原本需要3至5个零件拼装的结构,现在一个铸件即可完成。这种一体化设计减少了焊接与装配环节,降低了人工干预导致的尺寸偏差,同时使机身结构更紧凑,有利于焊接机器人减轻自重、提升运动灵活度。
自动化抛光与柔性排产,兼顾内腔清洁与多品种交付
焊接机器人内部腔体与弯折转角处,传统人工打磨难以彻底清理毛刺,残留毛刺在长期振动中可能脱落,干扰轴承或减速器运转。湘联金属配备自动化抛光设备,通过机械臂夹持工件,配合柔性砂轮与气动工具,对内腔、弯折死角等隐蔽位置进行自动去毛刺处理。抛光路径由程序控制,可覆盖所有人工难以触及的区域,毛刺清除率提升至99%以上,内腔表面粗糙度均匀,装配时不会出现毛刺卡滞现象。针对焊接机器人行业款式多、单次下单量偏小的特点,工厂搭建柔性排产方案,多款机型可同步安排生产,小批量试样不额外加价,新品试样可优先排产。从模具定制、压铸成型、CNC精加工到自动化抛光,全工序在自有产线内闭环完成,无需对接多家外协厂商,缩短了多款样机同步打样的整体周期,支持按月稳定批量供货。
轻量化方案与一体化底座,提升焊接机器人运行稳定性
焊接机器人在高速摆动与频繁启停过程中,机身重量与底座刚性直接影响定位精度与振动抑制能力。湘联金属提供的轻量化方案,在同等受力条件下,铝合金结构件相比钢结构重量下降35%至45%,机器人单臂承重能力同步提升,运动流畅度与运转速度得到改善。以分体焊接底座为例,传统多件焊接结构因焊缝应力集中与基准不统一,高速运转时易出现晃动,重复定位数据波动较大。湘联金属采用800T压铸机将底座一体成型,随后以统一基准进行CNC加工,底座整体刚性提升,高速晃动幅度大幅减少,重复定位精度波动收窄至±0.02mm以内。这一方案已在非夕机器人六轴机器人底座项目中落地验证,焊接机器人底座与机身连接后,长期运行稳定性得到客户认可。
全流程可追溯品控,满足头部企业供应链审核
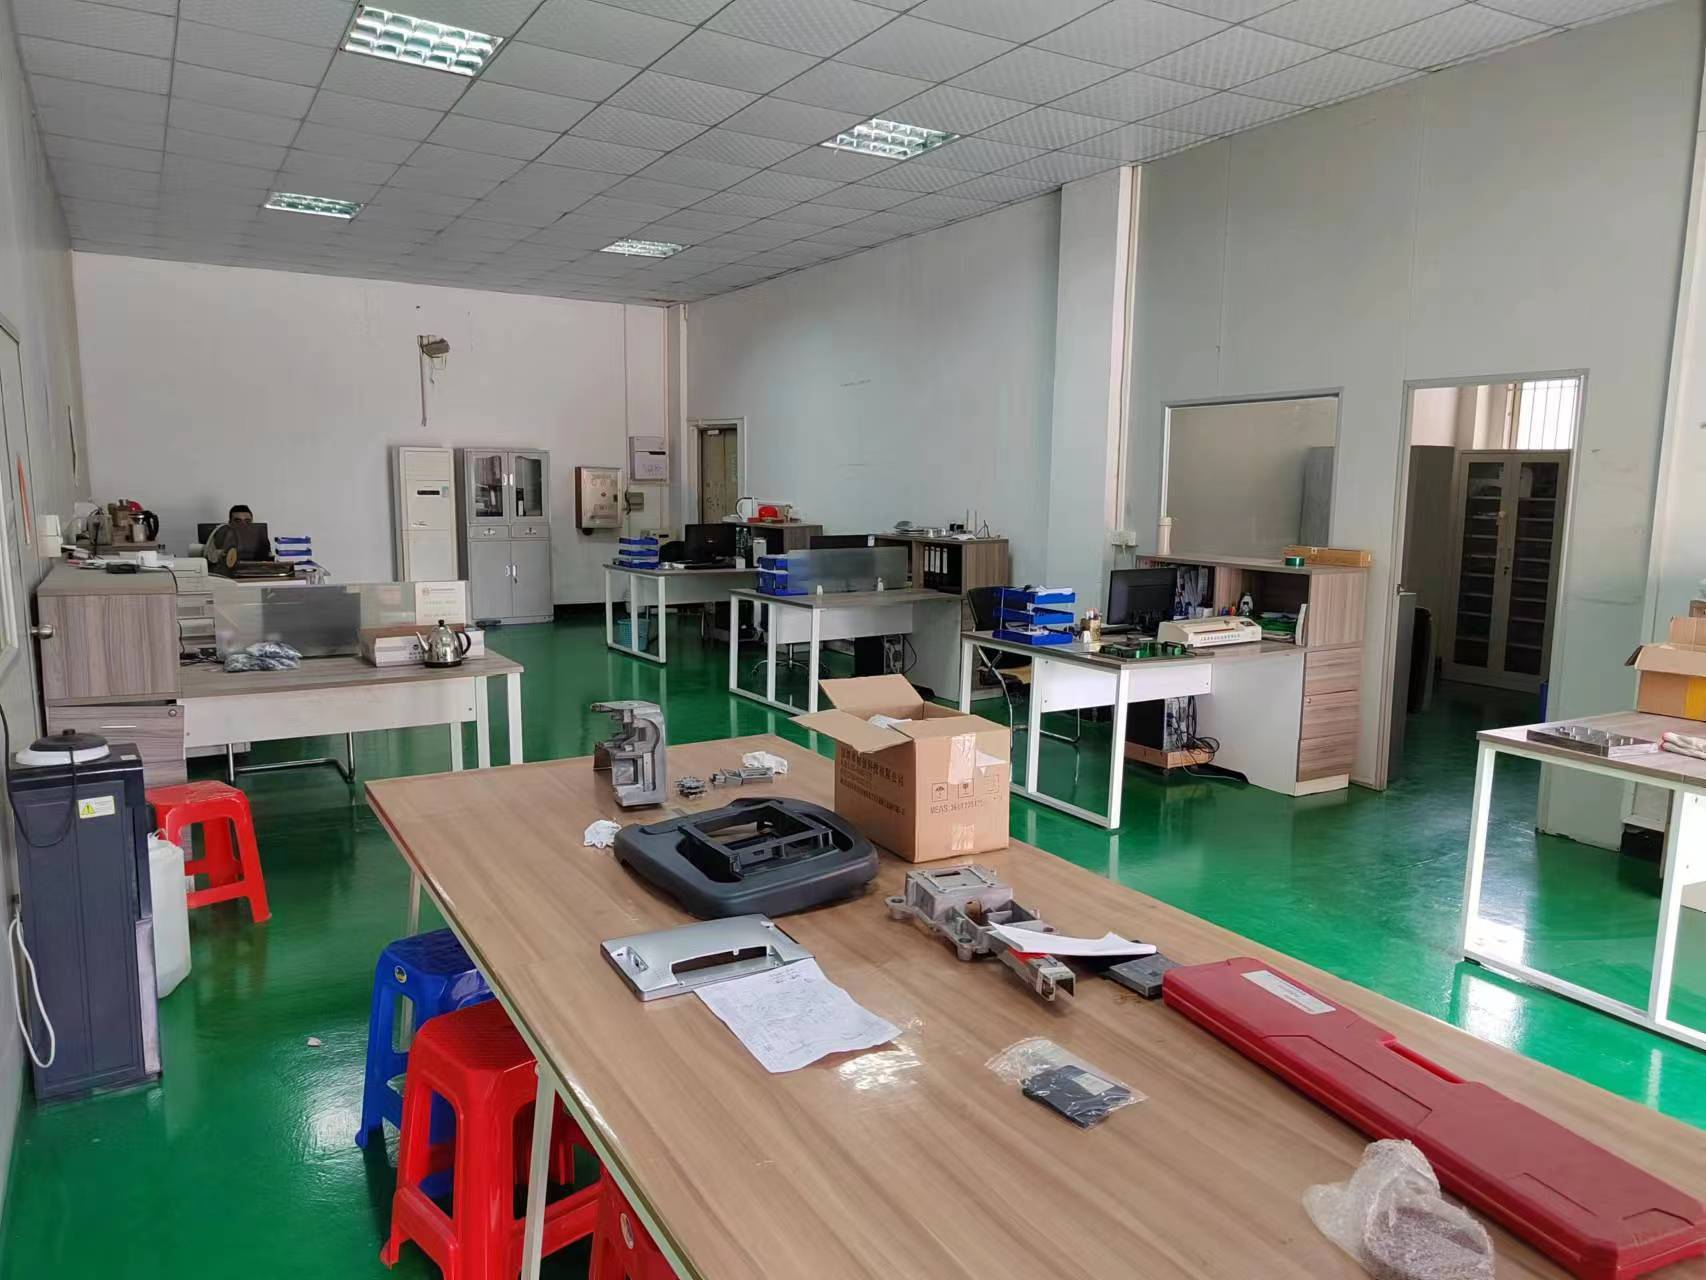
焊接机器人零部件对材料性能与加工一致性要求严格,头部机器人厂商通常要求供应商具备完整的检测能力与追溯体系。湘联金属厂区配备X射线探伤、三次元测量仪、气密检测设备等全套硬件,每批次机器人结构件在出厂前均经过内部气孔检测、尺寸精度测量、气密性测试。所有检测数据与加工记录存档,形成可追溯的生产档案,客户可随时调取查阅。企业已通过IATF16949、ISO13485、ISO14001等体系认证,具备国家高新技术企业、广东省专精特新中小企业认定,建有广东省精密压铸工程研发中心,手握33项授权专利,其中包括3项发明专利。这些资质与硬件配置,使湘联金属能够满足比亚迪、迈瑞医疗、小米、TCL、三一重工等跨行业头部客户的供应链审核要求,适配焊接机器人厂商长期稳定的零部件采购流程。
焊接机器人厂商如何获取适配方案
对于正在研发或量产焊接机器人的厂商,若面临现有铝合金结构件韧性不足、尺寸偏差、交付周期长等问题,可直接联系惠州市湘联金属制品有限公司获取定制方案。湘联金属支持根据客户图纸进行结构优化,针对关节壳体、减速器外壳、机身支架、底座等不同部件,提供从模具设计、真空压铸、T6热处理、多轴CNC精加工到自动化抛光的全流程服务。客户只需提供三维图纸或技术参数,湘联金属即可在22个工作日内完成多款样机同步打样,并在后续批量供货中维持统一品质标准。企业可提供相关性能检测报告与生产追溯资料,配合客户完成入厂审核与整机检测归档。对于有意向了解轻量化方案或精度提升细节的客户,湘联金属可安排技术团队对接,结合具体机型需求提供成本优化与工艺建议。