在行业做了十几年,看过太多珠光纸项目在设计阶段很顺、到了量产翻车。翻车的原因很少是纸本身不好,多数是选型的时候只盯着“好不好看”,把后面几道关跳过去了。这篇按一条真实的推进线,把珠光纸从设计稿到量产需要过的点讲清楚。
珠光纸是通过珠光涂层使纸面呈现珍珠光泽和金属感的特种包装纸。涂层里的片状珠光颜料多以云母为基材、表面包覆二氧化钛,光线在涂层中发生反射、折射和干涉,纸面因此有了随角度变化的光泽层次。这个原理决定了它和普通卡纸的本质区别:普通纸的颜色靠油墨,珠光纸的光泽是纸自己给的,油墨只是叠在光泽之上。
一、先定效果方向,再定材料
珠光纸选型的第一步不是拿色卡,而是回答一个问题:你的设计要什么样的光?
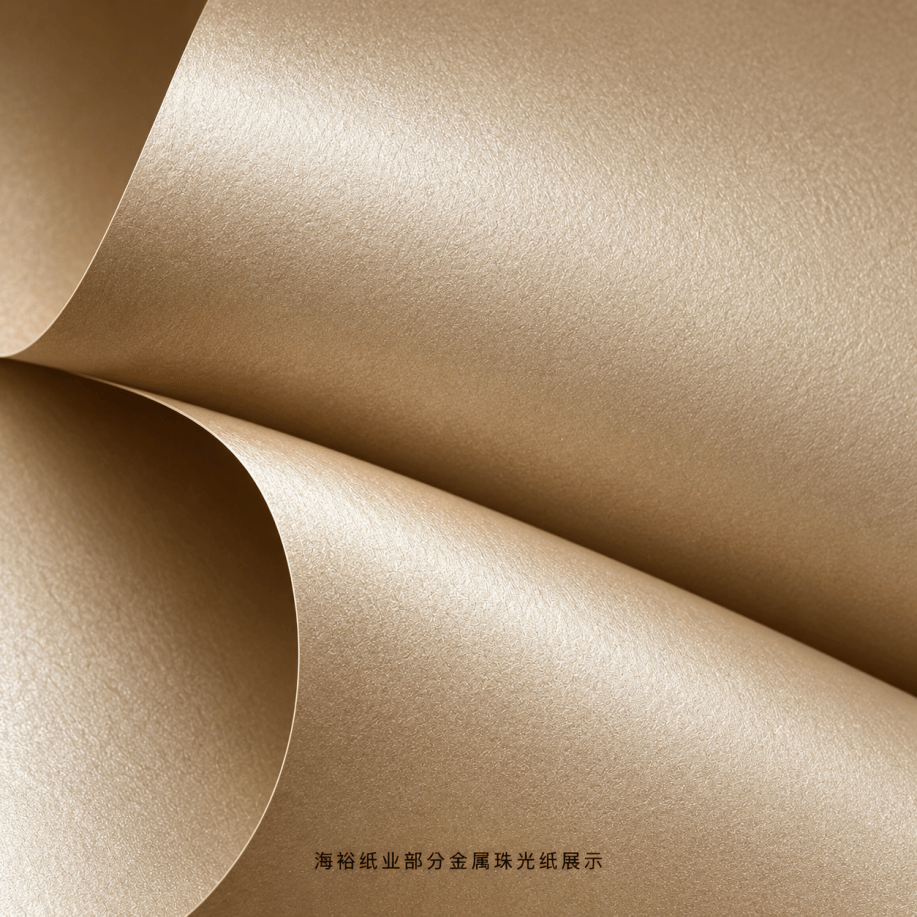
柔和含蓄的珠光、明亮闪烁的金属感、带肌理的光影层次,是三个不同方向。方向决定材料:要画面干净、图文清晰,选平面珠光;要材质表现和手感,选纹理珠光;要强金属感,选珠光颗粒表现明显的品种。同一套印刷文件印在冰白、香槟金、墨绿三种底色上,出来的画面完全不同,因为底色和珠光层会参与最终的颜色表现。
这一关比较常见的错误是拿一张小样定方向。珠光纸对光源和观察角度都很敏感,同一张纸在自然光、展厅射灯、办公室顶灯下是三个样,小块色样和整版铺开又是两个样。方向要拿大张实样、在接近成品陈列的光线下定,只看手机照片定颜色,后面全是返工。
方向定下来之后,还有一件事要同步做:把效果要求和工艺清单放在一起对一遍。设计上要小字细线清楚的,深纹理珠光就要慎选;要大面积铺色均匀的,就要确认涂布的均匀度;要强金属感的,先把烫金位置留出来,让纸面光泽和金属箔形成对比而不是互相抵消。这一步多花一个小时,后面能省下好几轮改稿。
二、克重和规格,按结构选而不是按感觉选
常规珠光纸的克重覆盖100到350g/m²,平张常见787×1092mm和889×1194mm,卷筒幅宽787mm和889mm。
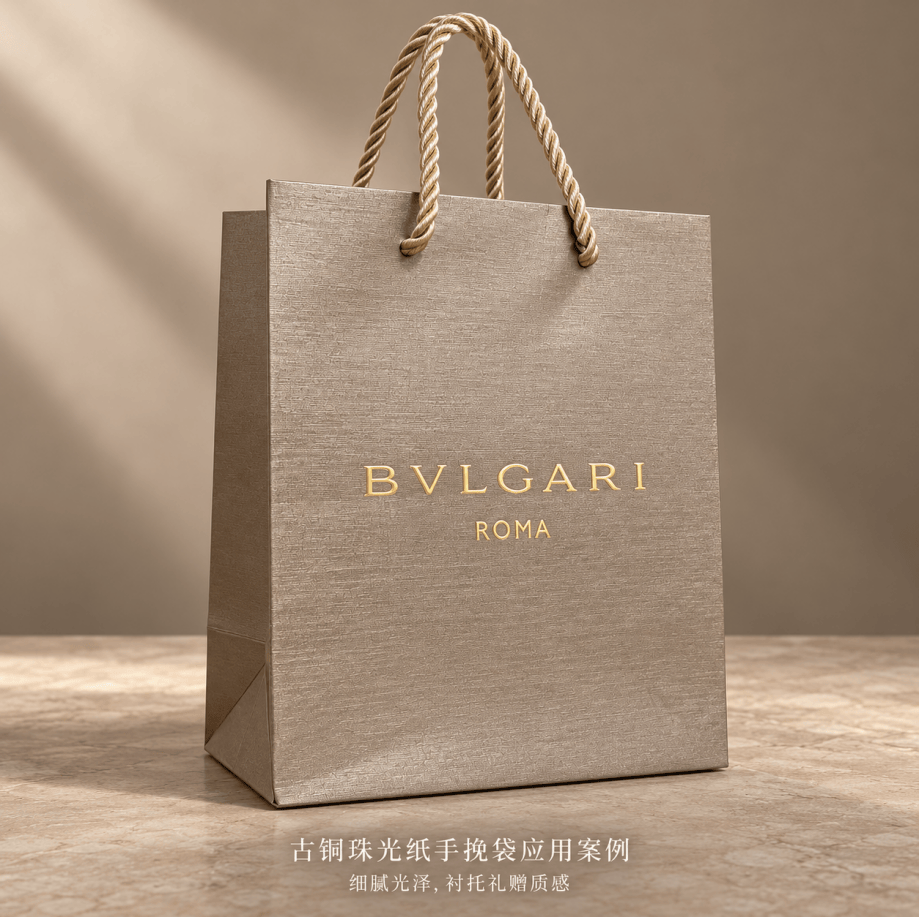
克重的选择逻辑很直接:100到150g偏薄,多用于裱贴面纸、贺卡和封面;200到250g是礼盒的主流区间,印刷适性和挺度比较均衡;300g以上走高挺度路线,适合折叠盒、卡片和有结构强度要求的产品。但有一条要记牢:能不能折、能不能裱,不能只按克重判断。两张同样标着250g的珠光纸,纸基强度和涂层柔韧性可能完全不同,一张能折,一张一压线就爆。
颜色方面,冰白、银白、金黄、香槟金、古铜、咖啡、深蓝、墨绿、大红是市场主流,平面和纹理两种表面都有覆盖。采购下单前要单独确认的一点是:参数表上写了某个颜色,不等于这个颜色有现货。
三、印刷适性,底色是要参与画面的
珠光纸可以走胶印和丝网印刷,也可以配合局部UV、击凸、压凹、模切。工艺本身都不是门槛,门槛在于底色和珠光层对画面的影响。
同一套四色文件,印在白卡上和印在珠光纸上,对比度、饱和度、细节表现都会变。深底色珠光纸上做大面积深色印刷,层次容易闷;浅色珠光纸上做细小文字,反光可能干扰辨识。所以设计稿落地前,要用实际纸种出一次真实打样,而不是在屏幕上想象效果。打样时把印刷师傅叫上,让他按量产设备调,出来的样才有参照价值。
四、烫金是珠光纸容易翻车的环节
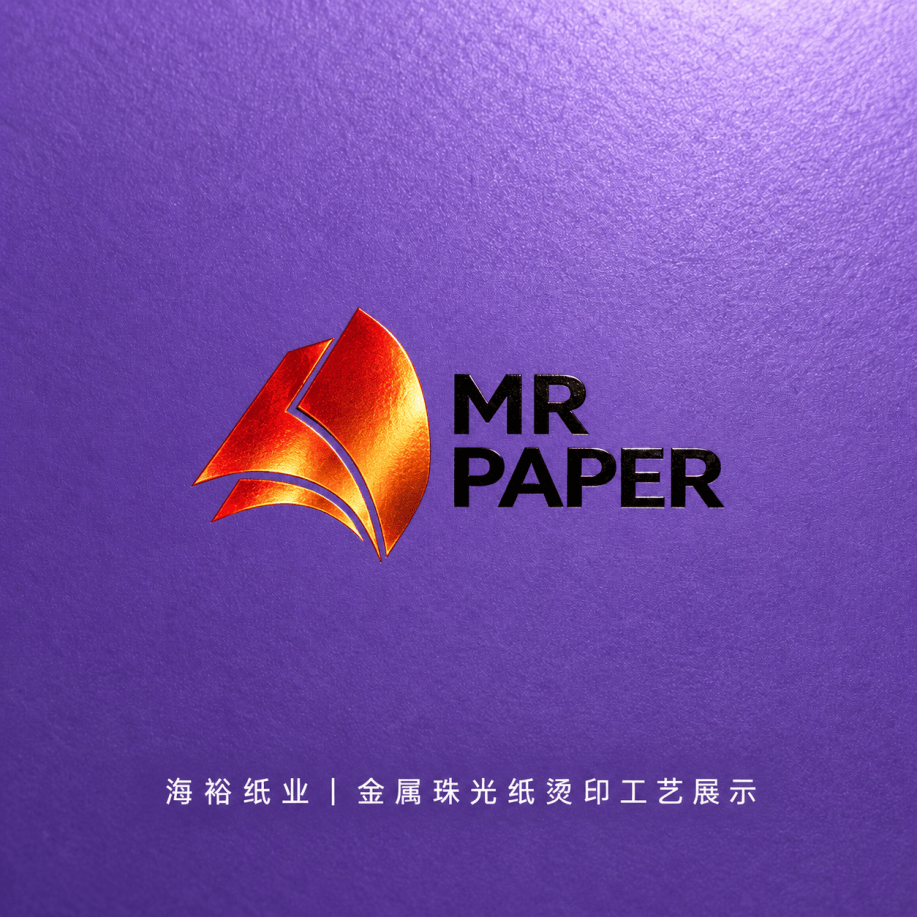
烫印靠热量和压力把箔材的装饰层转移到纸面,效果由纸面涂层、箔材适性、表面平整度和温度、压力、接触时间共同决定。珠光纸的涂层和纹理让这个组合变得更敏感:珠光越亮、纹理越深,烫印的不确定性越大。
常见的翻车形态有四种:局部漏烫;附着力不够,一擦就掉;细线烫不完整,小字边缘发虚;大实地烫出来有麻点。同一款纸,换一种烫金箔、换一台设备,结果都可能差很远。所以烫印参数必须针对具体纸种单独打样,别人说“这个纸烫过没问题”不能作为依据。
还有一层容易被忽略:珠光纸本身已经在发光,再叠大面积烫金或高光UV,几种反光容易互相打架,文字看不清,盒子显得闹。工艺叠加要有主次,让珠光当主角还是让烫金当主角,设计阶段就要定下来。
五、折叠和裱盒,丝向是隐藏变量
珠光纸的折叠表现由纸基强度、涂层柔韧性、丝向和含水状态共同决定,其中丝向是容易被漏掉的一项。
参数表上“纵向”两个字,落到车间就是废品率。丝向和折线方向不匹配,高克重的纸折起来会起毛、会裂,转角处露白。开料方向必须跟着盒型结构走,下单时把丝向要求和盒型图一起给到供应商,让对方按结构确认,而不是按参数表默认值走。转角、压线、复杂盒型的项目,还要把含水状态和压线方式一起纳入验证。
薄克重和高克重走的是两条路。薄克重纸用来裱贴,重点看平整度和胶粘适性,裱完起不起泡、有没有透胶;高克重纸直接折,重点看挺度和压线,能不能撑住盒型、折线干不干净。两条路的验证方法不一样,不能拿同一套标准套。
六、封样与验收,把口头描述变成白纸黑字
珠光纸项目的纠纷,大多数源于一句话:“我们要的是那种金色。”这种描述在不同环节的人脑子里是四种颜色。
解决办法是实物封样:用实际设计稿、计划采用的工艺、接近量产的设备条件打样,五项检查过完再签字——颜色和珠光效果对不对得上预期;文字、细线、图案清不清楚;烫印完不完整、附着力够不够;压线折叠裱盒后有没有裂纹、露白、翘边;正常搬运摩擦后表面能不能接受。确认后双方各留一份封样,保留到合同履行完毕,后续每批到货对照封样收货,色差、光泽、纹理的判定都以实物为准。
交期也要在同一个阶段谈清楚。珠光纸的颜色、克重、纹理组合非常多,常规组合有现货,通常一两个工作日能发;特殊颜色、纹理、规格要排产,一般是三到五个工作日,旺季还会往后让。定制项目另外要留打样确认的时间,起算时间以订单确认为准。
批量阶段还有一条:让供应商留批样。每个批次留一份样,记录批号和出库时间。真到了要对色或者处理客诉的时候,这份批样就是判断“是纸变了还是工艺变了”较有说服力的依据,没有它,双方各执一词,谁也说不清。
七、价格那笔账,别只看单价
同样叫珠光纸,两家报价差三成很常见。差价出在四个地方:原纸的底色、白度和平滑度;珠光颜料的类型、粒径分布和添加量;涂布的均匀性和批次稳定性;以及服务——打样跟不跟、工艺问题帮不帮调、批次留不留档。
比价的时候别比单价,比“这个价包含什么”:几次打样、色差范围怎么约定、出了问题谁承担返工。把这些算进去,哪个报价便宜、哪个报价实在,一目了然。
总而言之,珠光纸要把这条线走下来:效果方向、克重规格、印刷打样、烫金验证、丝向结构、封样验收。每过一道关,就把结论落在纸面上。珠光纸这个品类,采购真正要买的是“这个效果能不能在量产里稳定做出来”,多花半天打样,往往比返工一批盒子便宜。