做铝合金锻造的人,经常听到一个词:锻造比。老师傅聊起工艺,张口就是 "这个件锻造比够不够"" 那个比太小组织没打透 "。很多工程师和采购不理解 —— 锻造不就是把铝棒打进模具吗?锻造比到底是什么?它怎么影响一个件的强度?广东鑫平富模锻厂做铝合金热锻件多年,今天就把锻造比这件事讲清楚,你看懂了,就知道为什么有的锻件强度高、有的一打就裂。
一、锻造比是什么?用大白话说
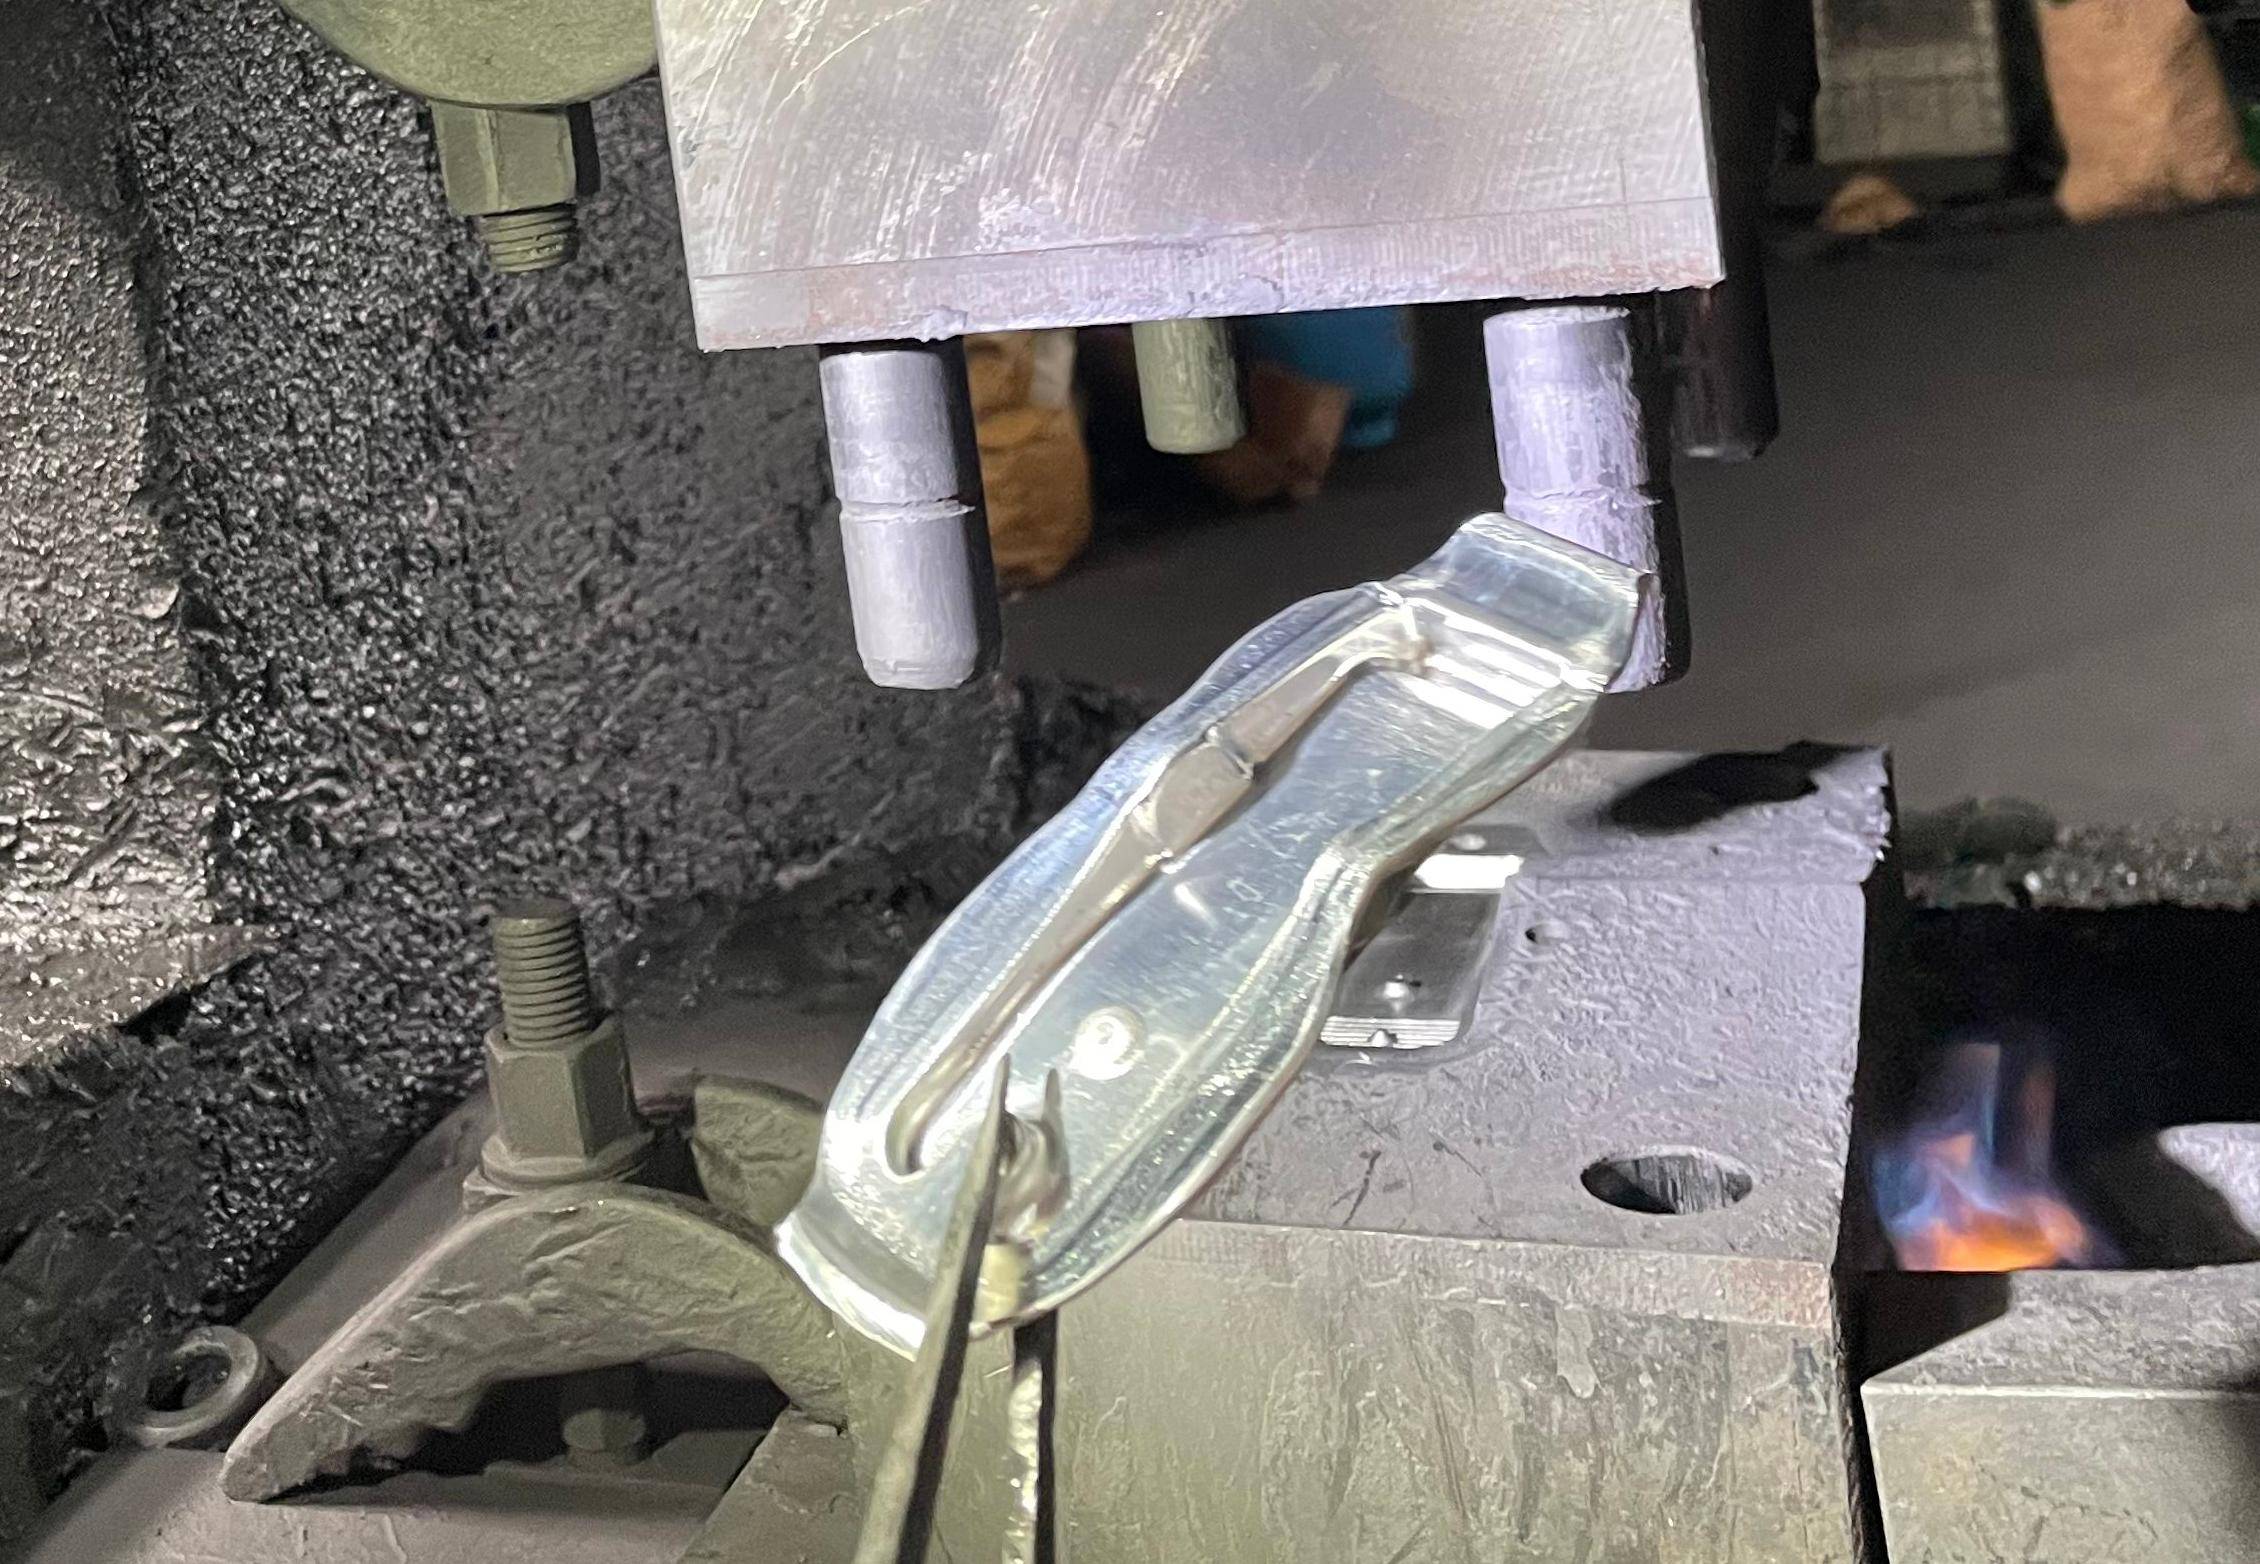
锻造比,简单说就是金属在锻造过程中被 "压短拉长" 的比例。一根铝棒原来的高度是 100mm,锻造后变成 40mm,高度方向压下去 60%,这就是锻造比在起作用。 专业一点讲,锻造比是锻造前金属的横截面积和锻造后横截面积的比值。锻造比越大,金属被压得越 "扁"、拉伸得越 "长",内部组织被打碎、焊合得越充分。 打个比方:揉面的时候,面团反复擀、折、揉,面才筋道。锻造比就是 "揉面" 的程度 —— 揉得越透,组织越均匀、越致密;揉得不够,面疙瘩还在里面,一蒸就裂。
二、锻造比为什么重要?三个直接影响
锻造比不是抽象概念,它直接决定一个锻件的内部质量。
1. 影响内部缺陷焊合
铝棒内部可能有微小的气孔、疏松、夹杂。锻造时金属变形,这些内部缺陷在三向压力下被 "焊合"。锻造比够,缺陷被压合、组织致密;锻造比不够,变形量小,内部缺陷没打开,件里留着 "暗伤",用着用着就裂。
2. 影响金属流线
锻造比够,金属流线顺着零件形状充分延伸,形成连续的纤维组织。这种流线就像木头的纹路 —— 顺着纹路强度高。锻造比不够,流线没打透,组织还是铸态的 "颗粒感",强度上不去。
3. 影响晶粒细化
锻造变形会打碎粗大晶粒,再配合后续热处理,晶粒细化,强度和韧性都提升。锻造比够,晶粒碎得细;锻造比不够,粗晶保留,件的性能就差。
三、锻造比是不是越大越好?
不是。这是很多人的误区 —— 觉得比越大越结实。实际上锻造比有个合理范围。
1. 太小不行:组织没打透
锻造比太小,金属变形不充分,内部缺陷没焊合、流线没形成、晶粒没细化,件跟铸锭差不多,强度低、容易裂。
2. 太大也不好:各向异性
锻造比太大,金属被过度拉长,组织沿一个方向极端取向,会出现 "各向异性"—— 顺着方向强度很高,垂直方向反而变弱。对一个多方向受力的零件,这不是好事。
3. 合理范围:按零件定
铝合金模锻件,合理的锻造比一般在 2:1 到 5:1 之间。具体多少,要看零件形状、受力方向和材料牌号。好的锻造厂,开模前会评估变形量够不够,既保证打透,又不过度拉长。
四、怎么判断一个件的锻造比够不够?
采购和工程师不看工艺计算,可以从三个现象判断。
1. 看流线检验
关键受力件,可以做流线酸洗检验 —— 把件切开腐蚀,看金属流线是不是顺着形状连续分布。流线连续、致密,说明锻造比够;流线乱、断、碎,说明变形没控制好。
2. 看硬度均匀性
同一批件硬度均匀,说明锻造变形充分、组织一致;硬度忽高忽低,可能是锻造比不够或变形不均。
3. 看探伤结果
受力件做超声波探伤,内部没有缺陷反射波,说明内部焊合好、锻造比到位。如果探伤有杂波,内部可能没打透。
FAQ
Q:锻造比是不是越高件越结实?
A:不是。锻造比有合理范围,太小组织没打透,太大又会出现各向异性。一般 2:1 到 5:1 之间,按零件受力方向定。
Q:怎么判断我的件锻造比够不够?
A:三个办法:做流线酸洗看流线性状、测硬度看均匀性、受力件做探伤看内部。三样都过关,锻造比基本到位。
Q:锻造比不够会怎么样?
A:内部缺陷没焊合、流线没形成、晶粒没细化,件强度低、容易裂,疲劳寿命短。关键受力件用着用着可能从内部裂。
Q:你们怎么控制锻造比?
A:我们开模前评估零件形状和变形量,设计合理的工步,保证金属充分流动又不过度拉长。关键受力件做流线和探伤验证。
锻造比是锻造工艺里 "看不见但决定成败" 的参数 —— 它决定内部组织打没打透、流线顺不顺、强度够不够。看懂锻造比,你验厂时就知道该问什么、该看什么。有铝合金锻件需求的,把图纸发过来,我们帮你评估这个件的变形量够不够、怎么设计工步最合理。