在生物质颗粒燃料生产过程中,原料管理是否规范,并不只是成本问题。水分忽高忽低、杂质含量波动、不同物料混配比例随意、仓储周转缺乏批次控制,都会通过热平衡、摩擦阻力和物料流动性传导至制粒环节。生产一线中,颗粒机频繁跳机、电流漂移、颗粒密度不一致,很多并非主机故障,而是原料管理混乱的结果。
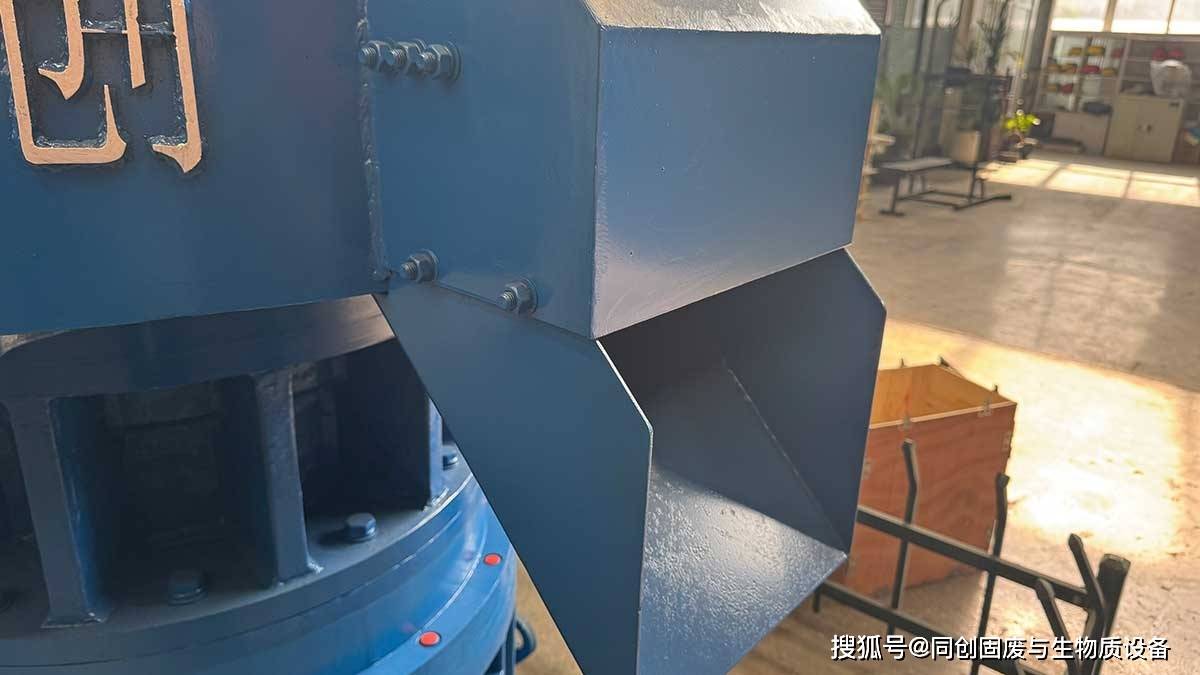
图片说明
原料水分与杂质波动对生物质制粒稳定性的影响
生物质原料的含水率是制粒过程中较敏感的参数。以木屑、秸秆等常见物料为例,当含水率稳定在12%至16%区间时,多数设备能够在木质素软化和模具挤出之间保持相对平衡。如果来料水分从14%突升至25%以上,制粒室内摩擦热被多余水分吸收,物料不易达到玻璃化转变温度,出料变软、颗粒密度下降,电流出现先低后高的剧烈波动。水分过低时,物料干硬,模具孔内阻力上升,电流持续偏高,严重时造成堵机。某秸秆颗粒车间因高水分原料未分区堆放,制粒电流波动幅度一度达到额定值的20%以上,每班需多次调整喂料频率。
杂质问题同样会放大波动。泥沙、碎石和金属碎屑若未经过筛分与磁选,进入颗粒机后会形成瞬时硬点,引起主机振动和电流尖峰。此类波动与水分变化叠加,颗粒成型率下降,粉末回流量增加。可见,水分与杂质控制混乱,往往会从热平衡和设备受力两个方向破坏制粒连续性。
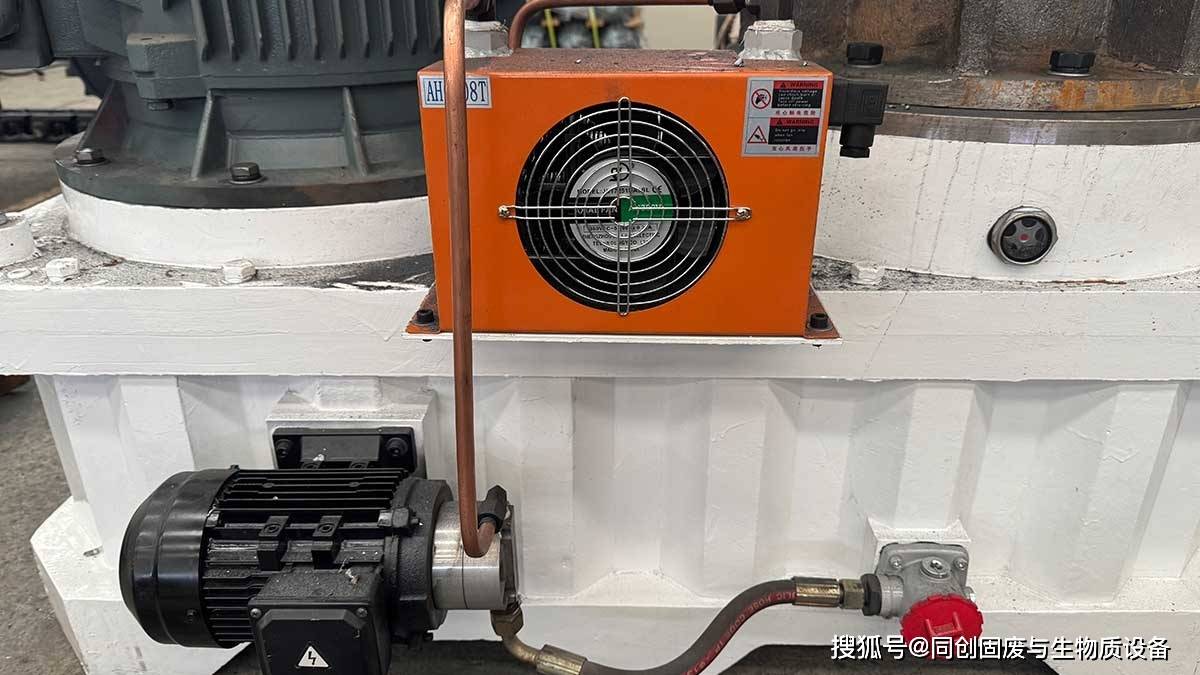
图片说明
原料品种与粒度分布混乱对配方一致性的影响
不同种类的生物质原料在灰分、挥发分、木质素和纤维结构上差异明显。木屑类通常灰分低、热值较高,稻壳类灰分高、摩擦系数大,秸秆类纤维长、缠绕性强。如果上料时未按预定比例混配,某一时段木屑占比过高,下一时段稻壳占比突增,颗粒机虽在运转,但成品热值、灰分和密度会出现明显波动。对下游锅炉用户而言,这种波动会降低燃烧效率;对制粒环节本身,灰分高的物料会加快模具磨损,纤维长的物料容易在喂料螺旋处架桥。
粒度分布同样关键。生物质颗粒机通常要求细粉与中等粒度颗粒协同填充。粉碎过细会导致物料在模孔内滑移,成型困难;粉碎过粗则颗粒间结合松散,出料后易碎裂。若筛分管理松散,不同批次粒度差异大,操作人员往往需要反复调整压辊间隙和喂料量,生产稳定性随之下降。较优做法是将粉碎、筛分与混配纳入批次管理,对混合原料测定堆积密度和筛分曲线,再结合设备电流反馈微调。
图片说明
生物质原料仓储与周转失控对连续运行的干扰
仓储环节的混乱多见于露天堆放、防雨措施不足、先进先出执行不严。生物质原料具有吸湿性,堆存时间过长或受潮后,内部微生物活动加剧,出现霉变和发热。霉变原料不仅热值下降,还容易结块,使粉碎和输送系统发生堵塞。某生物质燃料厂曾因雨季原料棚漏水,稻壳吸湿结拱,斗式提升机频繁堵料,颗粒机因断料停机单日增加五次以上。
断料和搭桥是制粒不稳定的重要诱因。当料仓内生物质原料流动性变差,螺旋喂料器瞬时缺料,压辊与模具之间失去均匀料层,主机电流快速下降后又恢复,反复冲击传动系统。若长期存在,会缩短轴承、主轴和减速机寿命。因此,仓储周转失控会通过断料、结拱和霉变直接放大制粒波动。
综上,生物质颗粒机原料管理混乱会造成生产不稳定,其传导路径包括水分与杂质波动、品种与粒度分布失衡、仓储周转失控等。要提升制粒稳定性,不宜只关注颗粒机本身的参数设定,而应把原料进场检验、分区堆放、粉碎筛分、混配计量和库存周转作为前置条件。只有将原料管理纳入与主机运行同等重要的管理维度,才能减少电流波动、堵机和断料,稳定颗粒质量与产量。