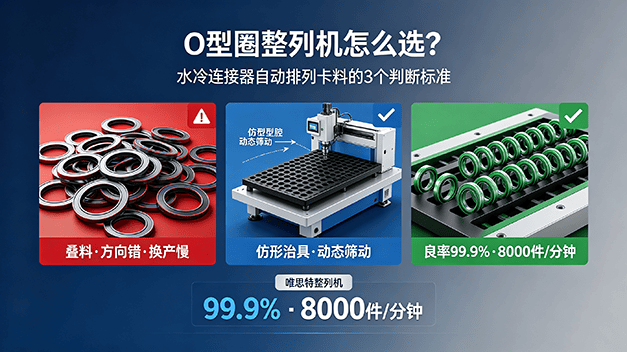
五金摆盘机公司怎么挑?先看三个可核验的整列机指标:方向统一率、换产时间、可处理零件下限。这三项问不出口径的,报价再低也要往后排。下面这套核对顺序,是唯思特把五金小件的判断收敛成的三条,供采购和技术一起过一遍。
快速回答(先看结论)
Q1 三个指标是什么?
A 方向统一率≥99.5%、换产5分钟、零件下限0.1mm,三个都要问统计口径。
Q2 口径怎么问?
A 三句话:连续8小时?含换盘补料?用的是不是我的件?缺一条就不算班产口径。
Q3 报价为什么能差一倍?
A 差在机型工位数、治具是否单独开模、是否含自动上下料。主机低、治具另算,总投入未必低。
Q4 小批量多品种划得来吗?
A 只看换产。5分钟换产和按小时计的换产,是两个不同的生意。
一、先确认它敢不敢把你的零件写进方案
五金件范围很宽,从M1小螺钉到几十毫米的冲压支架,落位方式不是一回事。先让对方回答一句:我这类件的方向靠什么特征识别?
靠谱的回答会落到具体特征上——杯口、倒角、台阶、钩脚、六角头。这些"不规则"的地方反而是很可靠的定向依据:型腔照着正确姿态开槽,姿态不对就落不下去,方向由几何裁决。回答含糊、只讲设备智能的,基本可以往下排。
二、三个数字怎么核
方向统一率:行业普遍写99%以上,口径差别很大。按连续8小时、整盘统计、含换盘补料、用客户零件这四条算,99.5%是能拿出来的水平。这里有个容易混的点:定位精度±0.03mm是设备把机构送到位的能力,治具板加工精度0.001mm是加工治具那台机床的精度,型腔公差±0.01mm是型腔与零件的配合公差,0.1mm是尺寸范围。四回事,混着比一定被绕进去。
换产时间:换治具板加调用预存配方,5分钟能完成;配方标准存10组,可扩到100组以上。参数跟着配方走,不跟着人走,夜班换型不用等工程师。
零件下限:0.1mm是稳定处理的起点。更小的件、或长径比超过30的细长件,建议先试样确认参数窗口——视零件而定,不能一概承诺。
判断标准对照表
项目 | 要问的三句话 | 常见合格线

方向统一率 | 连续8小时?含换盘补料?用我的件? | ≥99.5%
换产时间 | 换板加调参数要多久 | 5分钟
零件下限 | 能否稳定处理0.1mm | 0.1mm
结论:三项都要口径,缺一项就往下一家看。
三、报价单拆成三段看
一段主机,看机型、工位数、承载、是否含自动上料与进出板;二段治具板,看型腔是调用标准库还是按图纸单独开模,五金件基本都单独开,成本和周期要算进项目时间;三段上下料配套。裸机报价低的,往往把二三段留到后面报。治具省下的钱,等于省掉整台设备的功能。
四、案例看前后对比,不看样张
样张只能证明排得出来,证明不了稳。可靠的案例给前后数字:原来几个人、现在几个人值守;原来单班多少件、现在多少件。五金件里典型的活是螺钉头部定向——人工摆盘加筛盘,效率随人波动;上设备后按一个人值守的量级走。注意螺钉、微型磁铁、鞋眼扣这几类人工基准差异太大,谈倍数没意义,谈人员节省和日产能才站得住。
五、常见问答
问:零件没有方向要求,需要上吗?
答:不需要。后道也不按位置取件的,上整列机不划算,这条应该被直说。
问:异形件是不是排不了?
答:恰恰相反。异形处往往就是很可靠的定向依据,真正难的是没有方向特征、也没有基准面的件。
问:换完产精度要不要重调?
答:不需要重调参数,一键调用配方。要重新验证的只有换了型腔的治具。
把这五条问完再回头看报价,判断会清楚很多。唯思特的方案里也是先定边界再谈价——五金摆盘机这件事,比的不是谁便宜,而是谁把边界讲明白。
作者:唯思特核心团队,20年自动化行业经验|2026年11月更新