齿轮磨床用于精密齿轮的磨削加工,对传动精度和加工精度的要求极高(通常需达到微米级精度),伊明传动NH042-9-S2-P1行星减速机的安装方向直接影响齿轮的加工精度、传动稳定性和设备寿命,因此选择时需以“安装精准优先、受力均匀适配”为核心,重点关注NH042-10-S2-P1安装方向的同轴度、倾斜角度,以及与磨床传动系统的适配性,避免因安装方向不当导致的摩擦振动、部件磨损,确保齿轮磨削质量达标。
齿轮磨床的核心传动环节为砂轮旋转系统和工件旋转系统,两个系统的转速需保持精准同步,且运动轨迹需严格匹配,对NH042-15-S2-P1安装方向的精准度要求远高于普通磨床,通常需选择水平安装,且需严格校准同轴度和倾斜角度,避免出现轴线偏移,确保传动平稳。
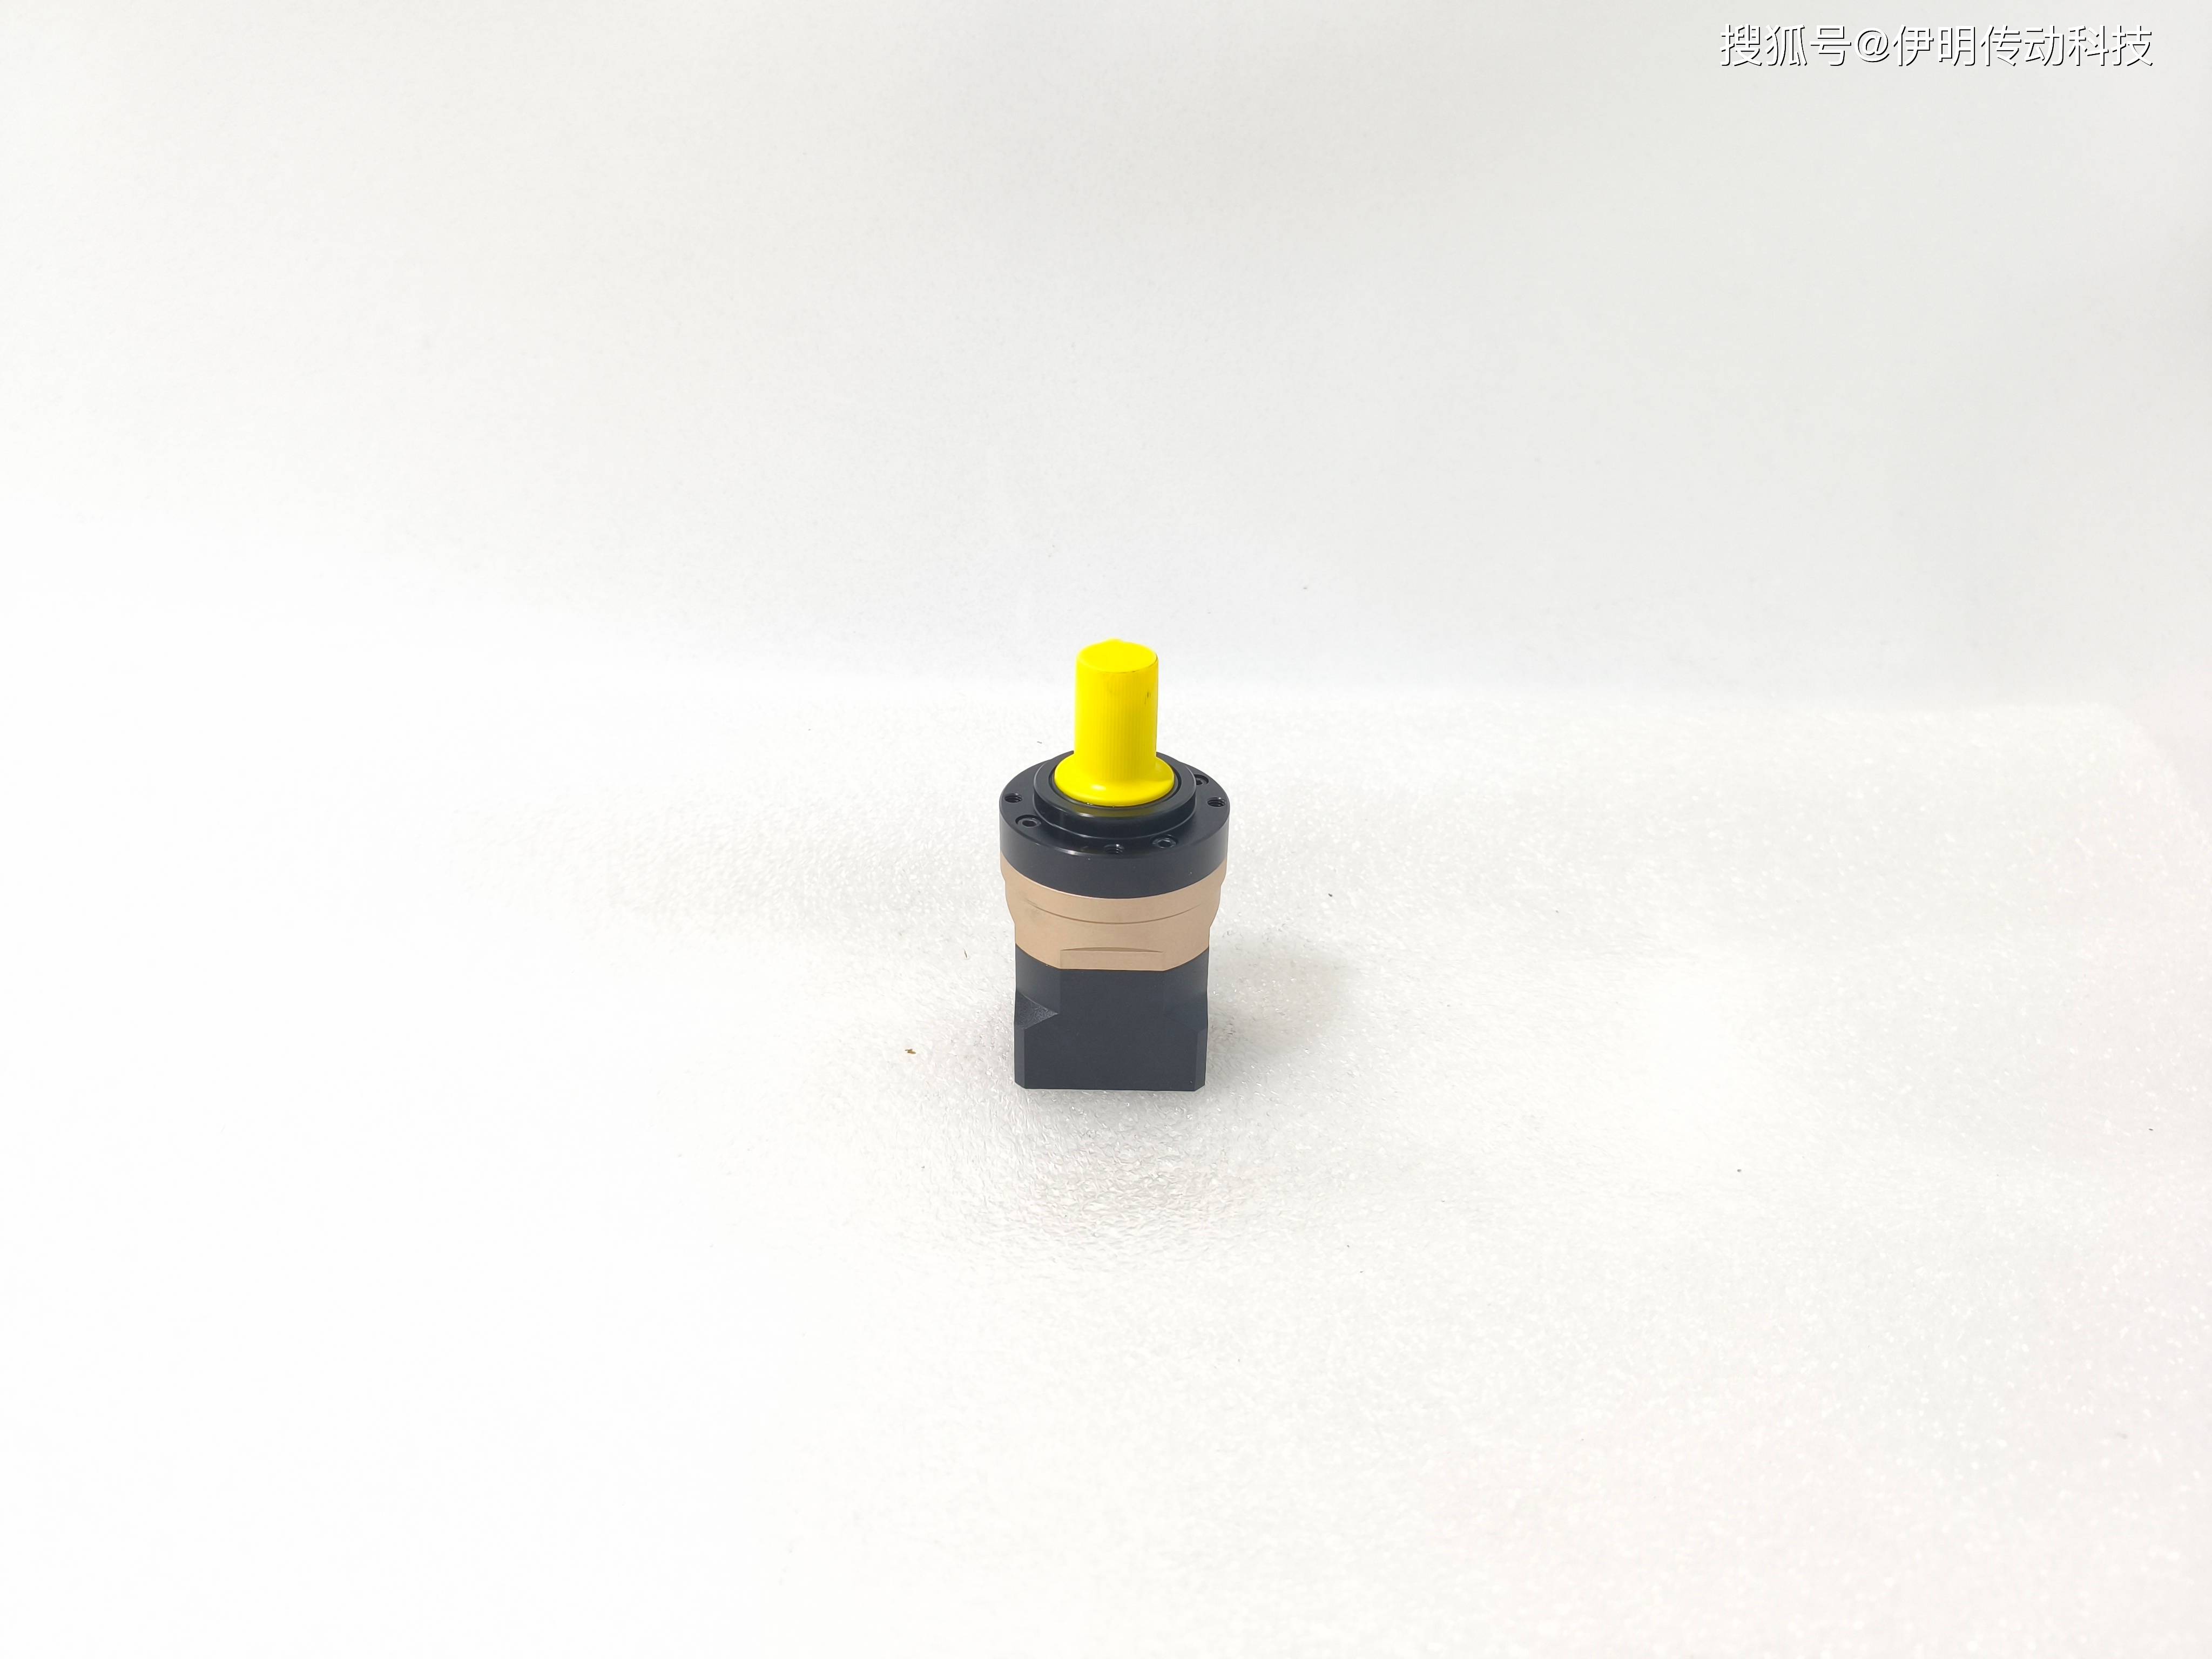
砂轮旋转系统是NH042-16-S2-P1齿轮磨床安装方向的核心,其转速高、精度要求高,传动轴线需与砂轮轴精准对齐,安装方向偏差会导致砂轮振动、磨削精度下降,甚至出现齿轮齿面纹路不均匀、齿距偏差等问题。例如,加工模数1-3mm、精度等级6级以上的精密齿轮,砂轮旋转速度通常在4000-6000r/min,对应的NH042-20-S2-P1减速机需选择水平安装,用激光校准仪校准输入轴与电机轴线、输出轴与砂轮轴的同轴度,偏差控制在0.03mm以内,倾斜角度偏差控制在0.3°以内,确保砂轮旋转平稳;加工模数小于1mm的微型精密齿轮,砂轮转速更高(≥6000r/min),对NH042-25-S2-P1安装方向的精准度要求更高,同轴度偏差需控制在0.02mm以内,倾斜角度偏差控制在0.2°以内,同时加强安装固定,避免高速运行时出现松动。
工件旋转系统的转速需与砂轮转速保持精准的传动比,其传动轴线需与工件旋转轴精准对齐,NH042-28-S2-P1安装方向的偏差会导致工件旋转偏心,进而影响齿轮加工精度,出现齿距累积误差、齿面光洁度不足等问题。例如,加工精密齿轮时,工件旋转系统NH042-30-S2-P1减速机选择水平安装,与工件旋转轴同轴对齐,同轴度偏差控制在0.03mm以内,倾斜角度偏差控制在0.3°以内,确保工件匀速旋转;加工超高精度齿轮时,工件旋转系统需与砂轮系统同步采用高精度水平安装,同轴度偏差控制在0.01mm以内,同时定期校准,确保NH042-35-S2-P1安装方向长期稳定,进一步提升加工精度。
精度控制要点:齿轮磨床选择安装方向时,NH042-40-S2-P1需优先选择水平安装,确保传动轴线对齐精准;配备激光校准仪、百分表等高精度校准工具,严格控制同轴度和倾斜角度偏差,精度等级越高,偏差控制越严格;安装后需进行空载试运行和精度检测,NH042-45-S2-P1检测传动平稳性和转速同步性,及时调整安装偏差;定期对安装方向进行校准,避免NH042-50-S2-P1长期运行导致的安装松动,确保齿轮磨削精度长期稳定;同时,结合润滑方式,确保安装方向能适配润滑系统,使润滑介质充分覆盖内部运动部件,减少磨损。