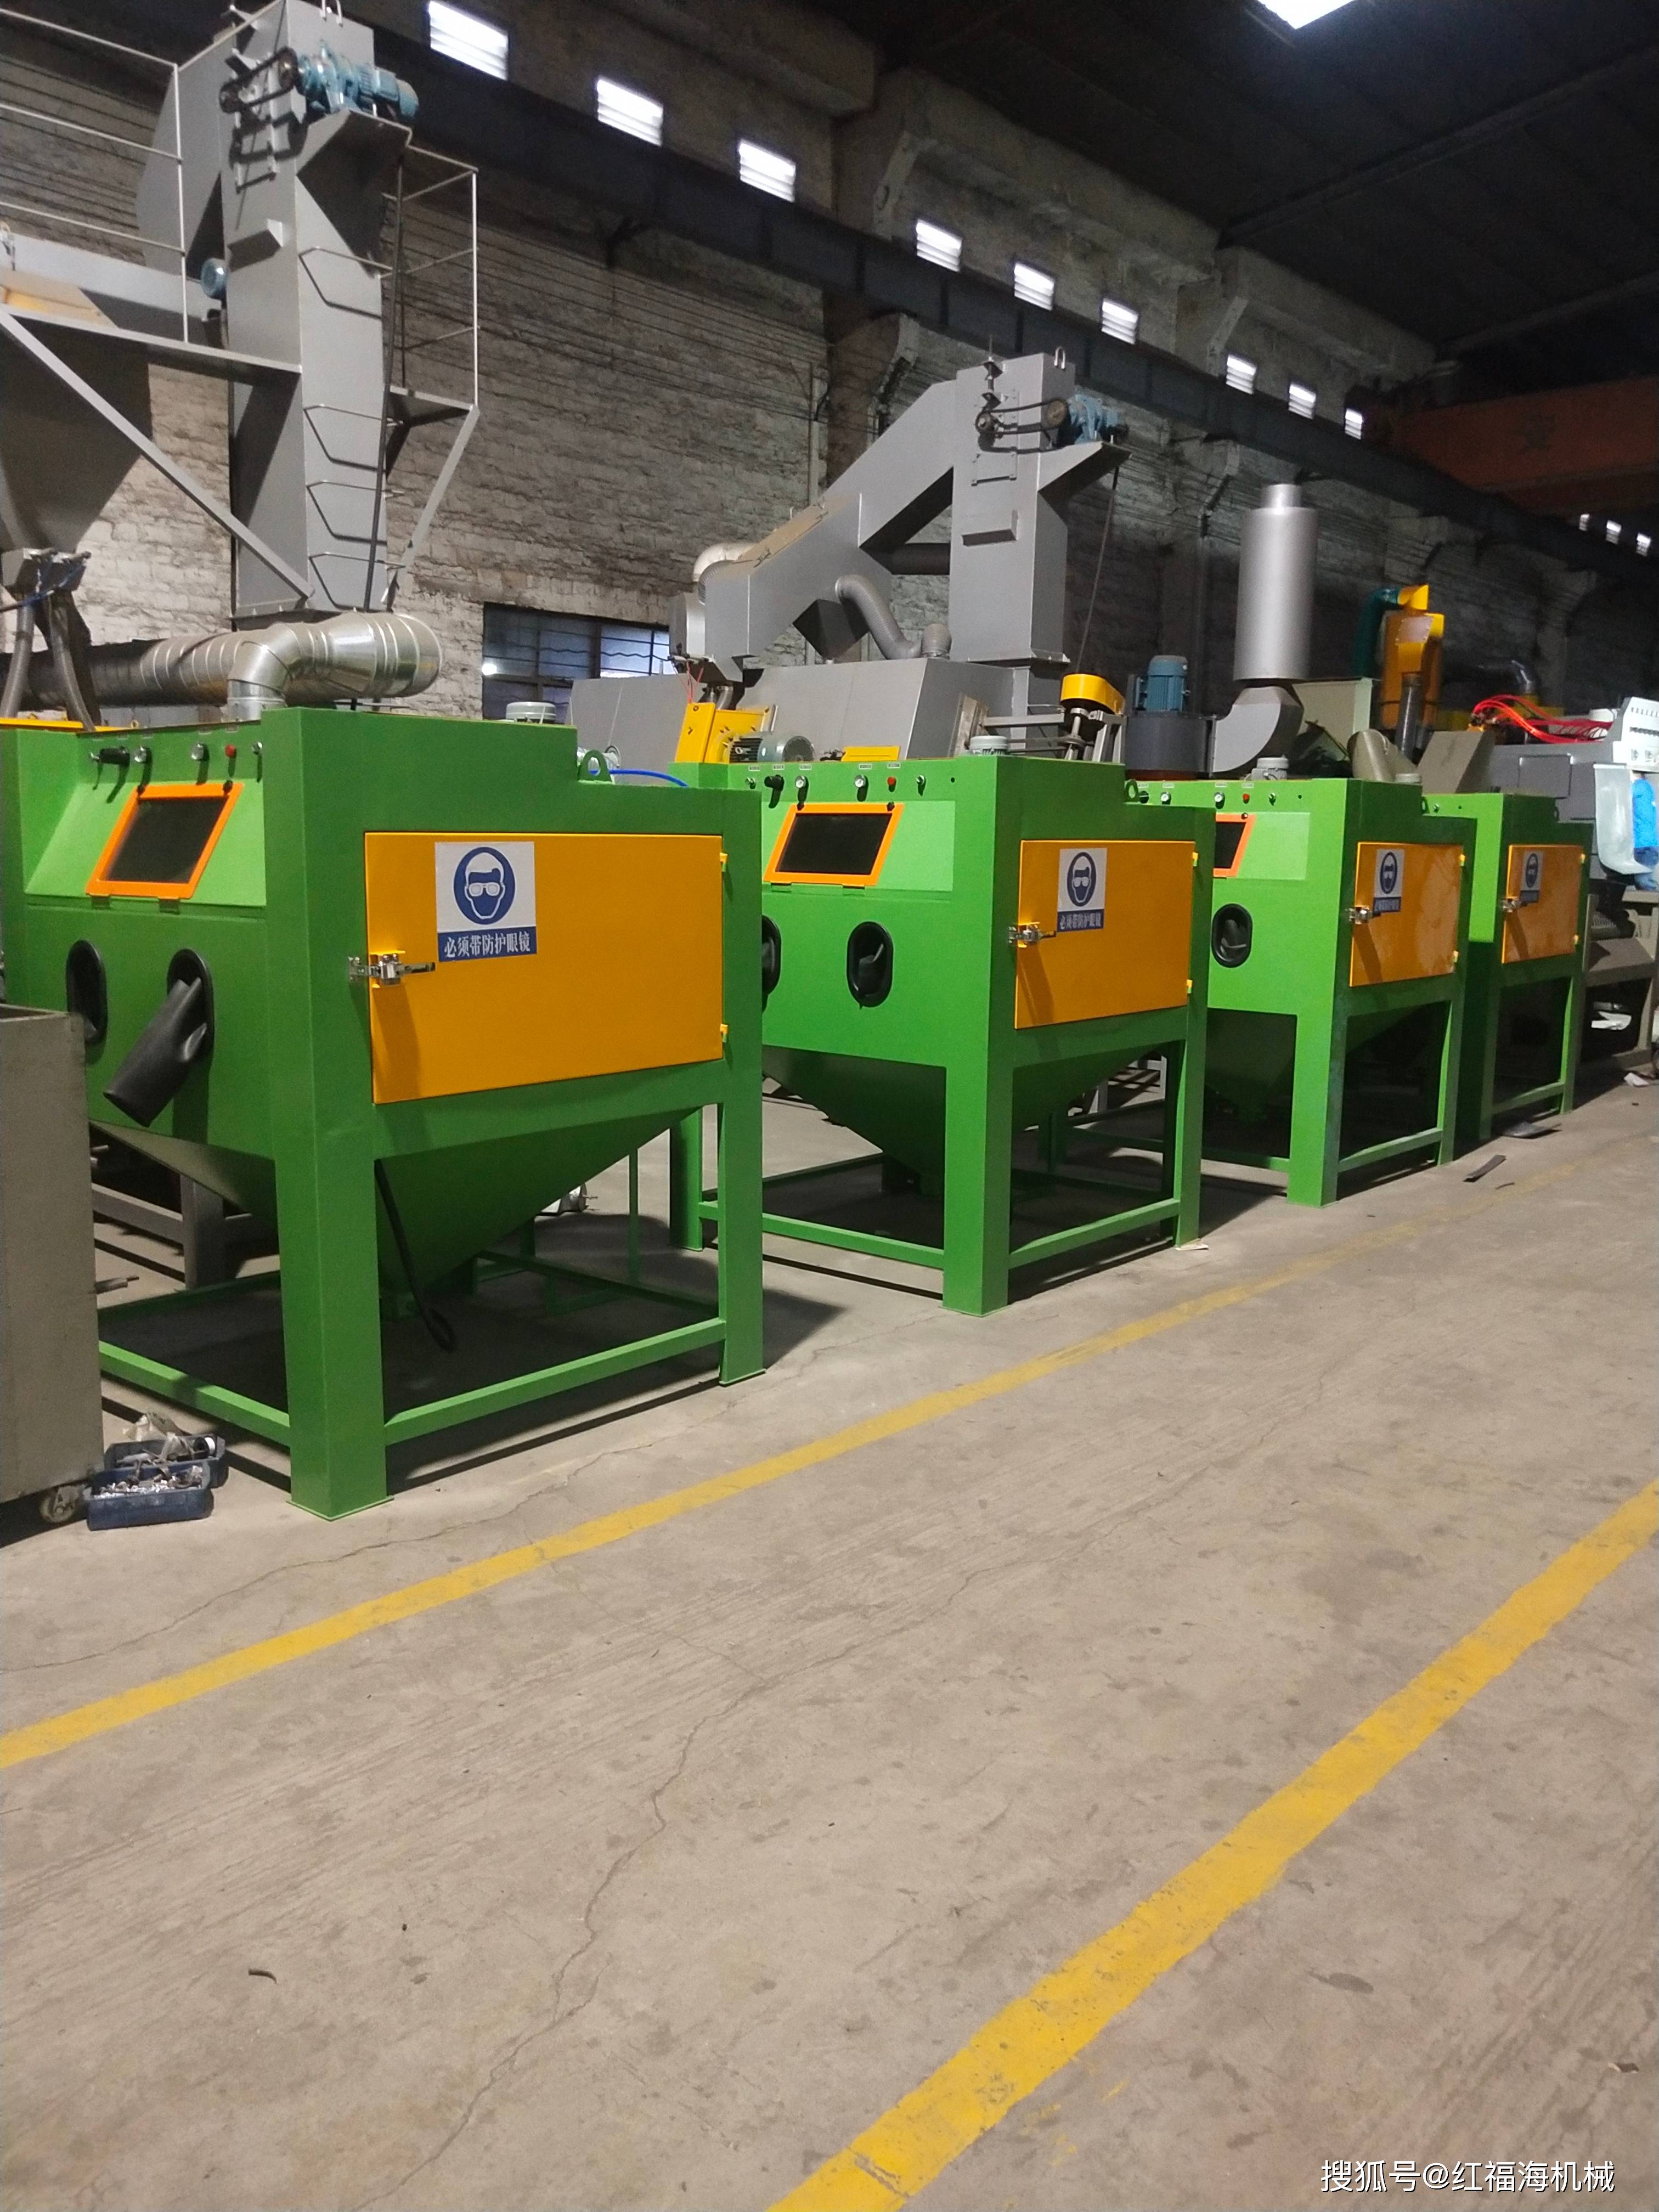
喷砂机如何避免喷枪不出砂的问题?
分虹吸吸入式(箱式、自动通过式喷砂机最常用) 和压入加压式喷砂罐两套逻辑,核心一句话:虹吸式靠负压,一漏气负压消失就不出砂;压入式靠罐内加压 砂阀,下料口堵、罐压不足就断砂。下面是预防方案 快速排查顺序,适合你自动通过喷砂产线写进维护规程。一、根源:最容易造成不出砂的几大类原因(按高发排序)
- 磨料受潮、结块、架桥 含水率高,砂子抱团,下料口堵死,吸砂口被结块盖住;哪怕一点点潮气,细棕刚玉、陶瓷砂都容易结拱不下料。 ✅ 预防:
- 压缩空气后端必须配冷冻式干燥机 精密过滤器,除水除油;
- 磨料入库密封存放,料仓加盖;潮湿天气优先烘干再上料;
- 分离器正常工作,及时筛掉细粉碎砂;粉尘过多也会导致砂流动性变差。
- 气路问题:压力不足、流量不够、接头漏气 虹吸式正常工作压力一般 0.45~0.65MPa;低于 0.4MPa 很难形成足够负压吸砂;空压机偏小、气管管径偏小、管路过长、多处漏气,都会负压消失,只出气不出砂。 ✅ 预防:
- 气管内径匹配喷枪,主管不要小于 φ16;多条枪同时工作要核算空压机总气量,预留余量;
- 所有快速接头、砂管卡箍定期检查;吸砂软管破皮漏气 = 直接废掉负压;
- 调压阀、油水分离器每天排水。
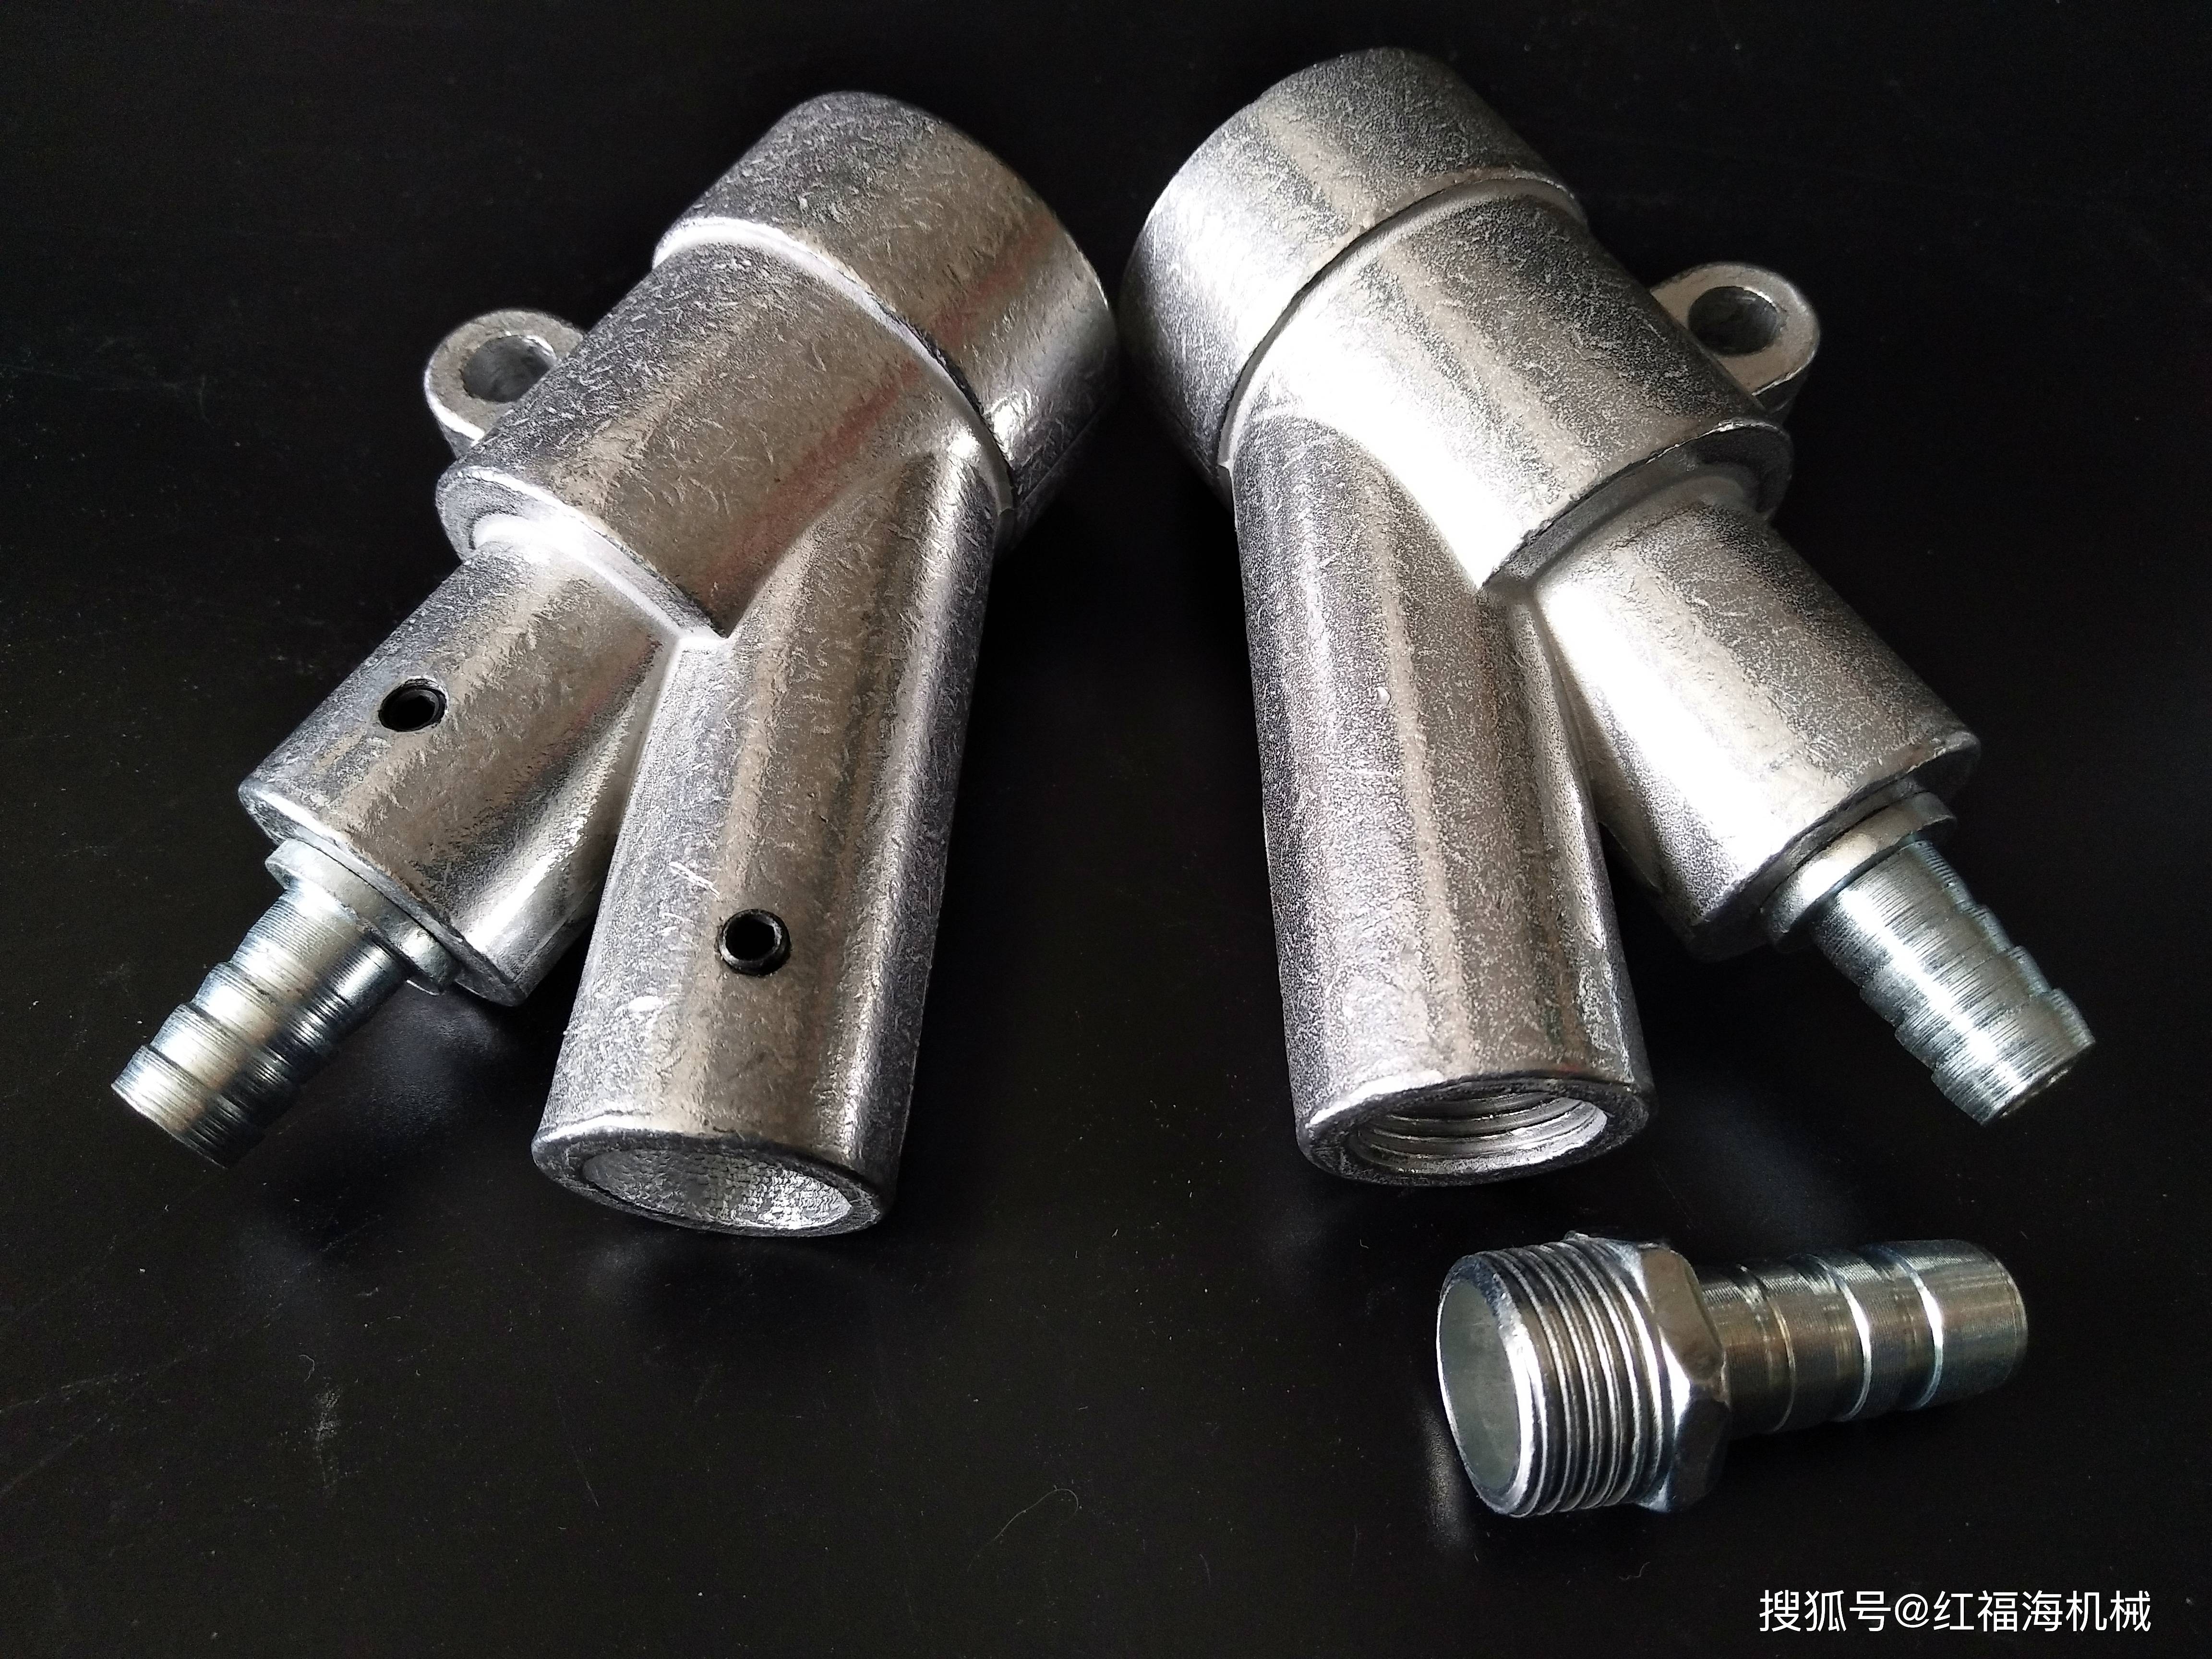
- 喷嘴、气芯磨损或者堵塞 碳化硼喷嘴内壁磨损扩大后,气流速度下降,负压直接衰减;喷嘴被大块碎砂、工件毛刺堵死,砂路截断。 ✅ 预防:
- 建立喷嘴定期更换台账;磨损超 20% 直接换;
- 加料前加滤网,防止工件碎屑、浇口料掉进砂仓;
- 不要用硬物猛戳喷嘴内孔,刮伤内壁会加速磨损。
- 砂路管路弯折、压扁、积渣堵塞 砂管急弯、折死、软管长期弯折;管壁慢慢堆积砂垢,通径变小,慢慢断砂。 ✅ 预防:
- 管路布局杜绝 90° 直角弯,尽量大圆弧过渡;砂管不要踩压、弯折固定;
- 每周反向吹扫砂管;自动线多枪机型,每支枪独立砂路,避免互相抢砂。
- 砂阀 / 调砂阀卡滞、开度太小、阀芯卡死 压入罐蘑菇头砂阀、自动机电动调砂阀,被结块砂卡住关死;或者调砂旋钮开度过小。 ✅ 预防:
- 每天试机前轻调砂阀,检查动作是否顺滑;
- 磨料含细粉多的工况,优先选刻度式调砂阀,方便固定参数。
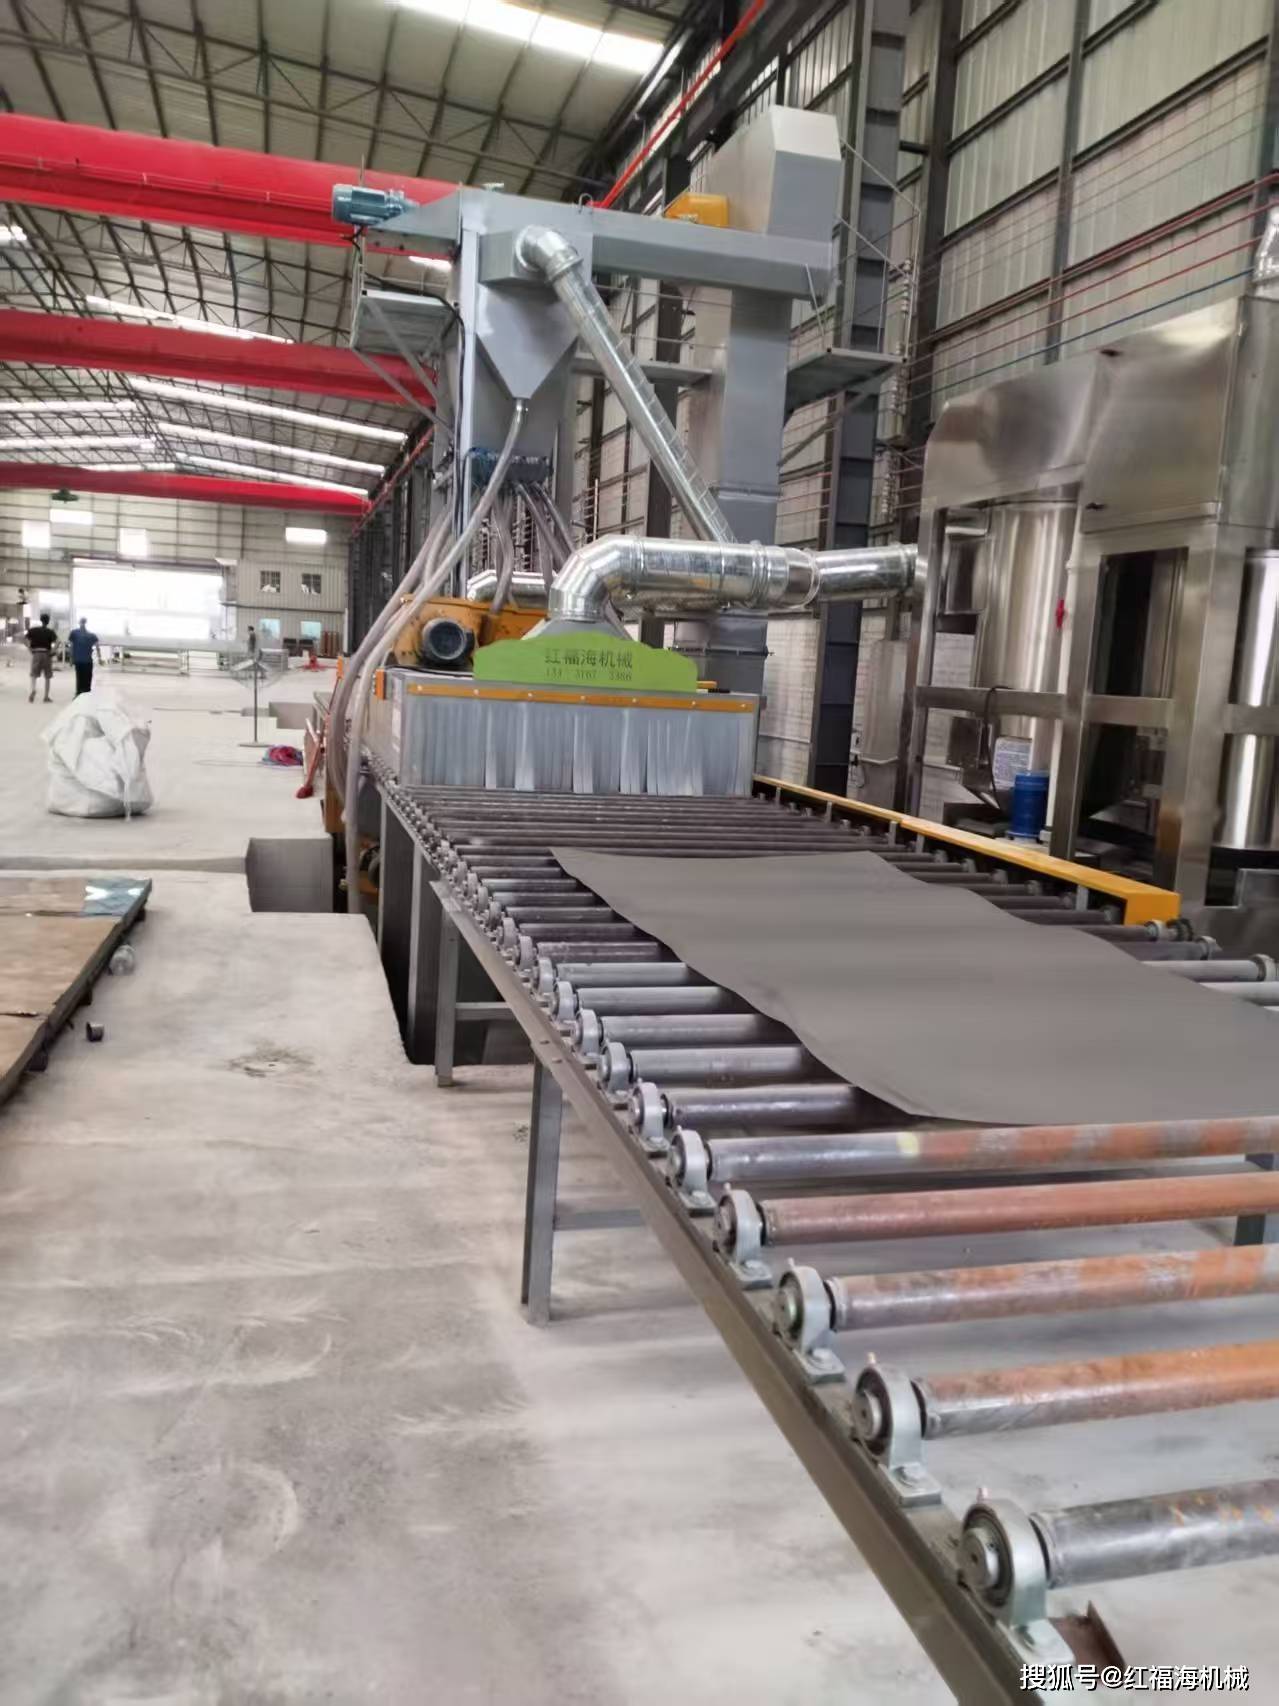
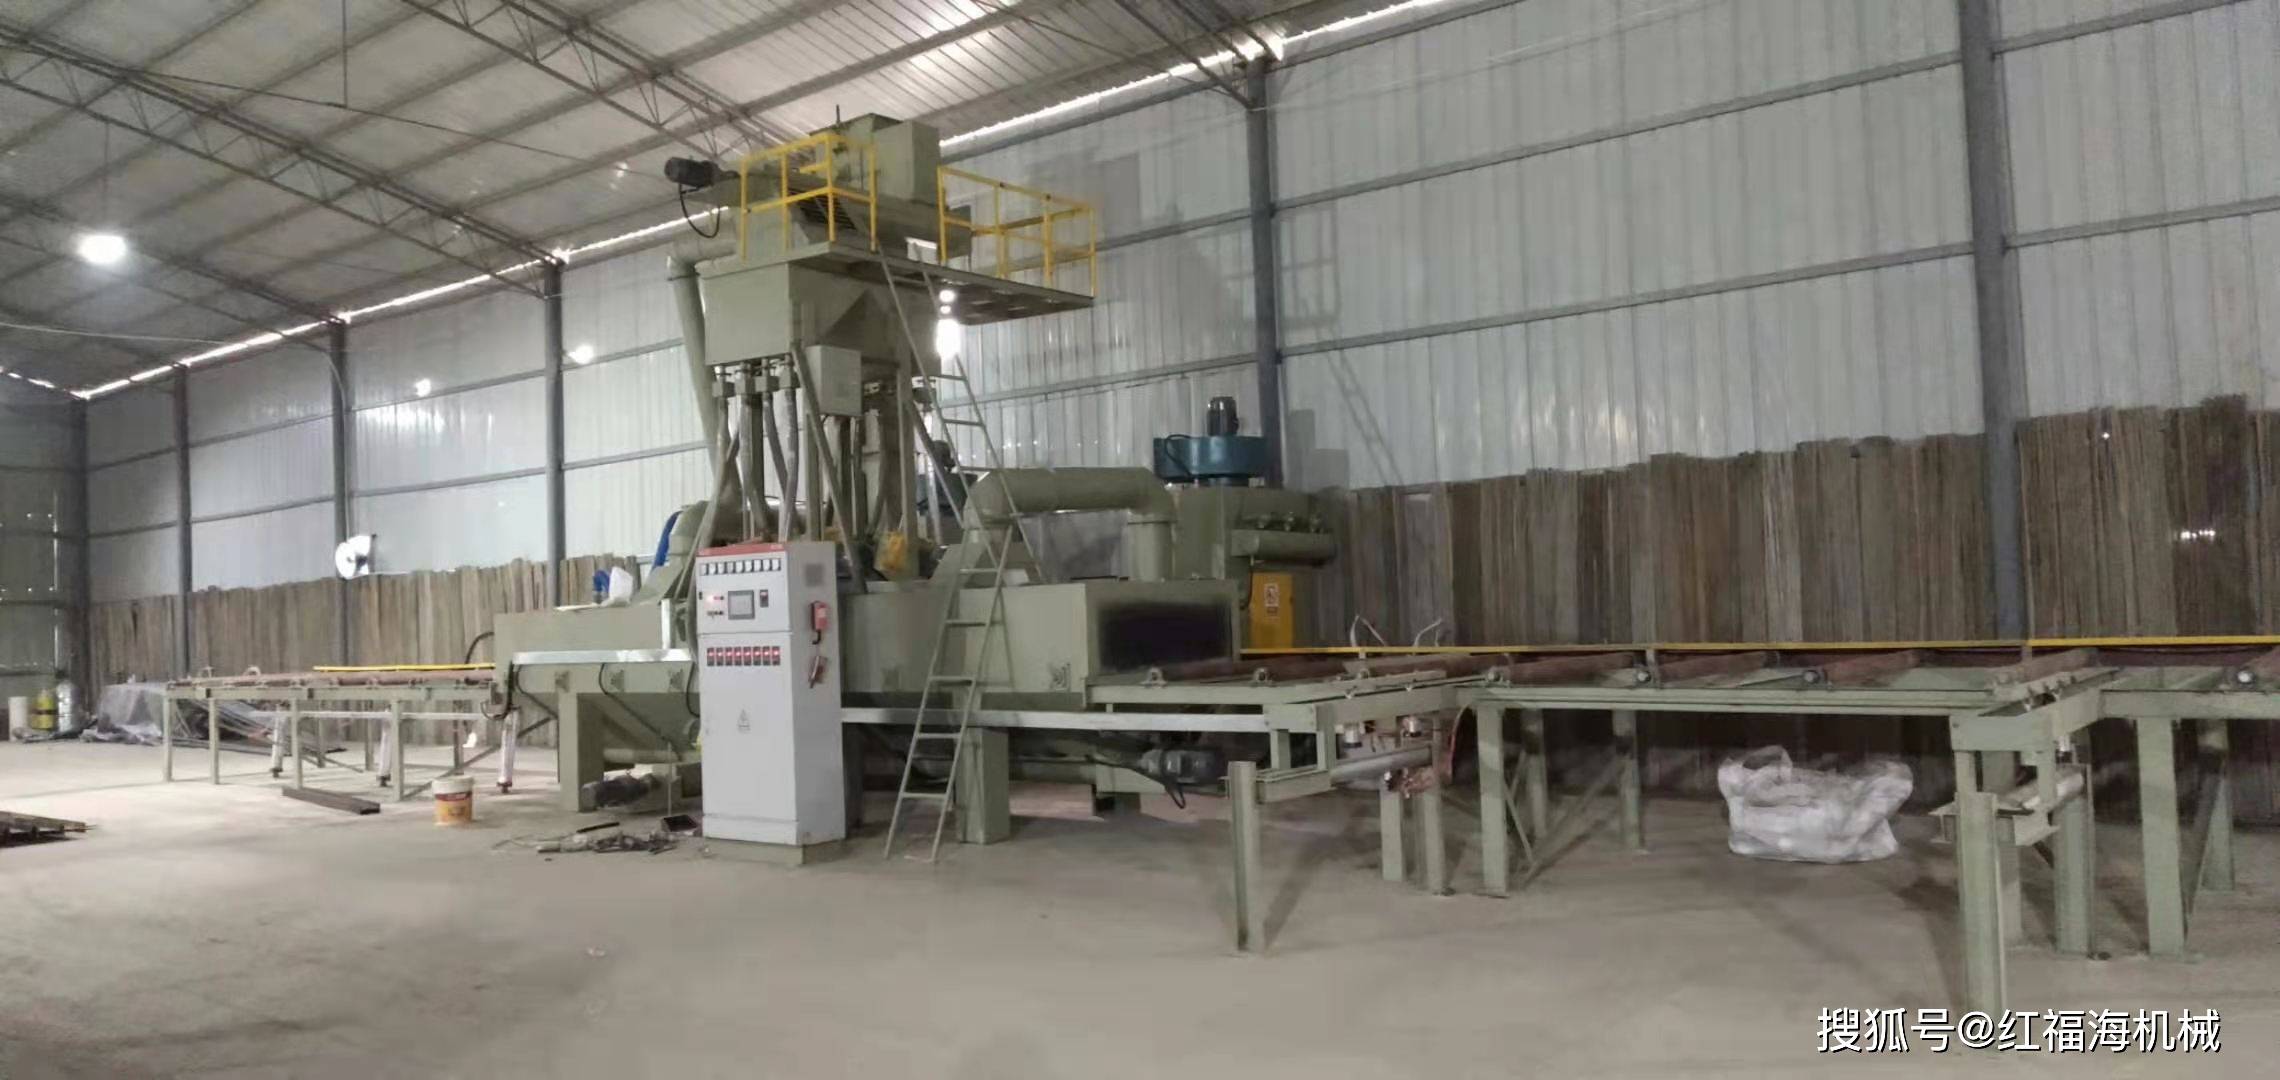
- 仓内压力失衡(自动通过式喷砂机特有重点) 除尘滤芯堵塞、风机风量不足、风机反转,喷砂舱内部变成正压;舱内压力大于喷枪负压,砂子吸不上来,这是流水线喷砂机非常容易忽略的故障。 ✅ 预防:
- 脉冲除尘定时清灰;定期检查滤芯压差,堵了及时更换;保证喷砂室稳定负压。
- 砂位过低、吸砂口露出砂面 料仓砂太少,吸砂口吸进空气,负压破坏;砂位也不能加满顶死,容易架桥。 ✅ 预防:控制砂位在料仓 1/3~2/3 区间;吸砂口底部加装滤网。
二、虹吸式(自动通过式、箱式喷砂机)快速排查顺序(现场直接用)
安全前提:停机、泄压后再拆任何部件- 看压力表:确认供气压力 ≥0.45MPa;检查干燥机排水
- 检查砂仓:砂子是否受潮结块、砂量是否足够,敲料仓侧壁破除砂拱
- 检查吸砂软管:有没有破皮、弯折、卡箍松动漏气
- 拆喷嘴:看是否堵死、内壁磨损
- 反向吹扫砂管,清理管壁积砂
- 检查除尘负压,看滤芯是否堵、风机皮带是否打滑
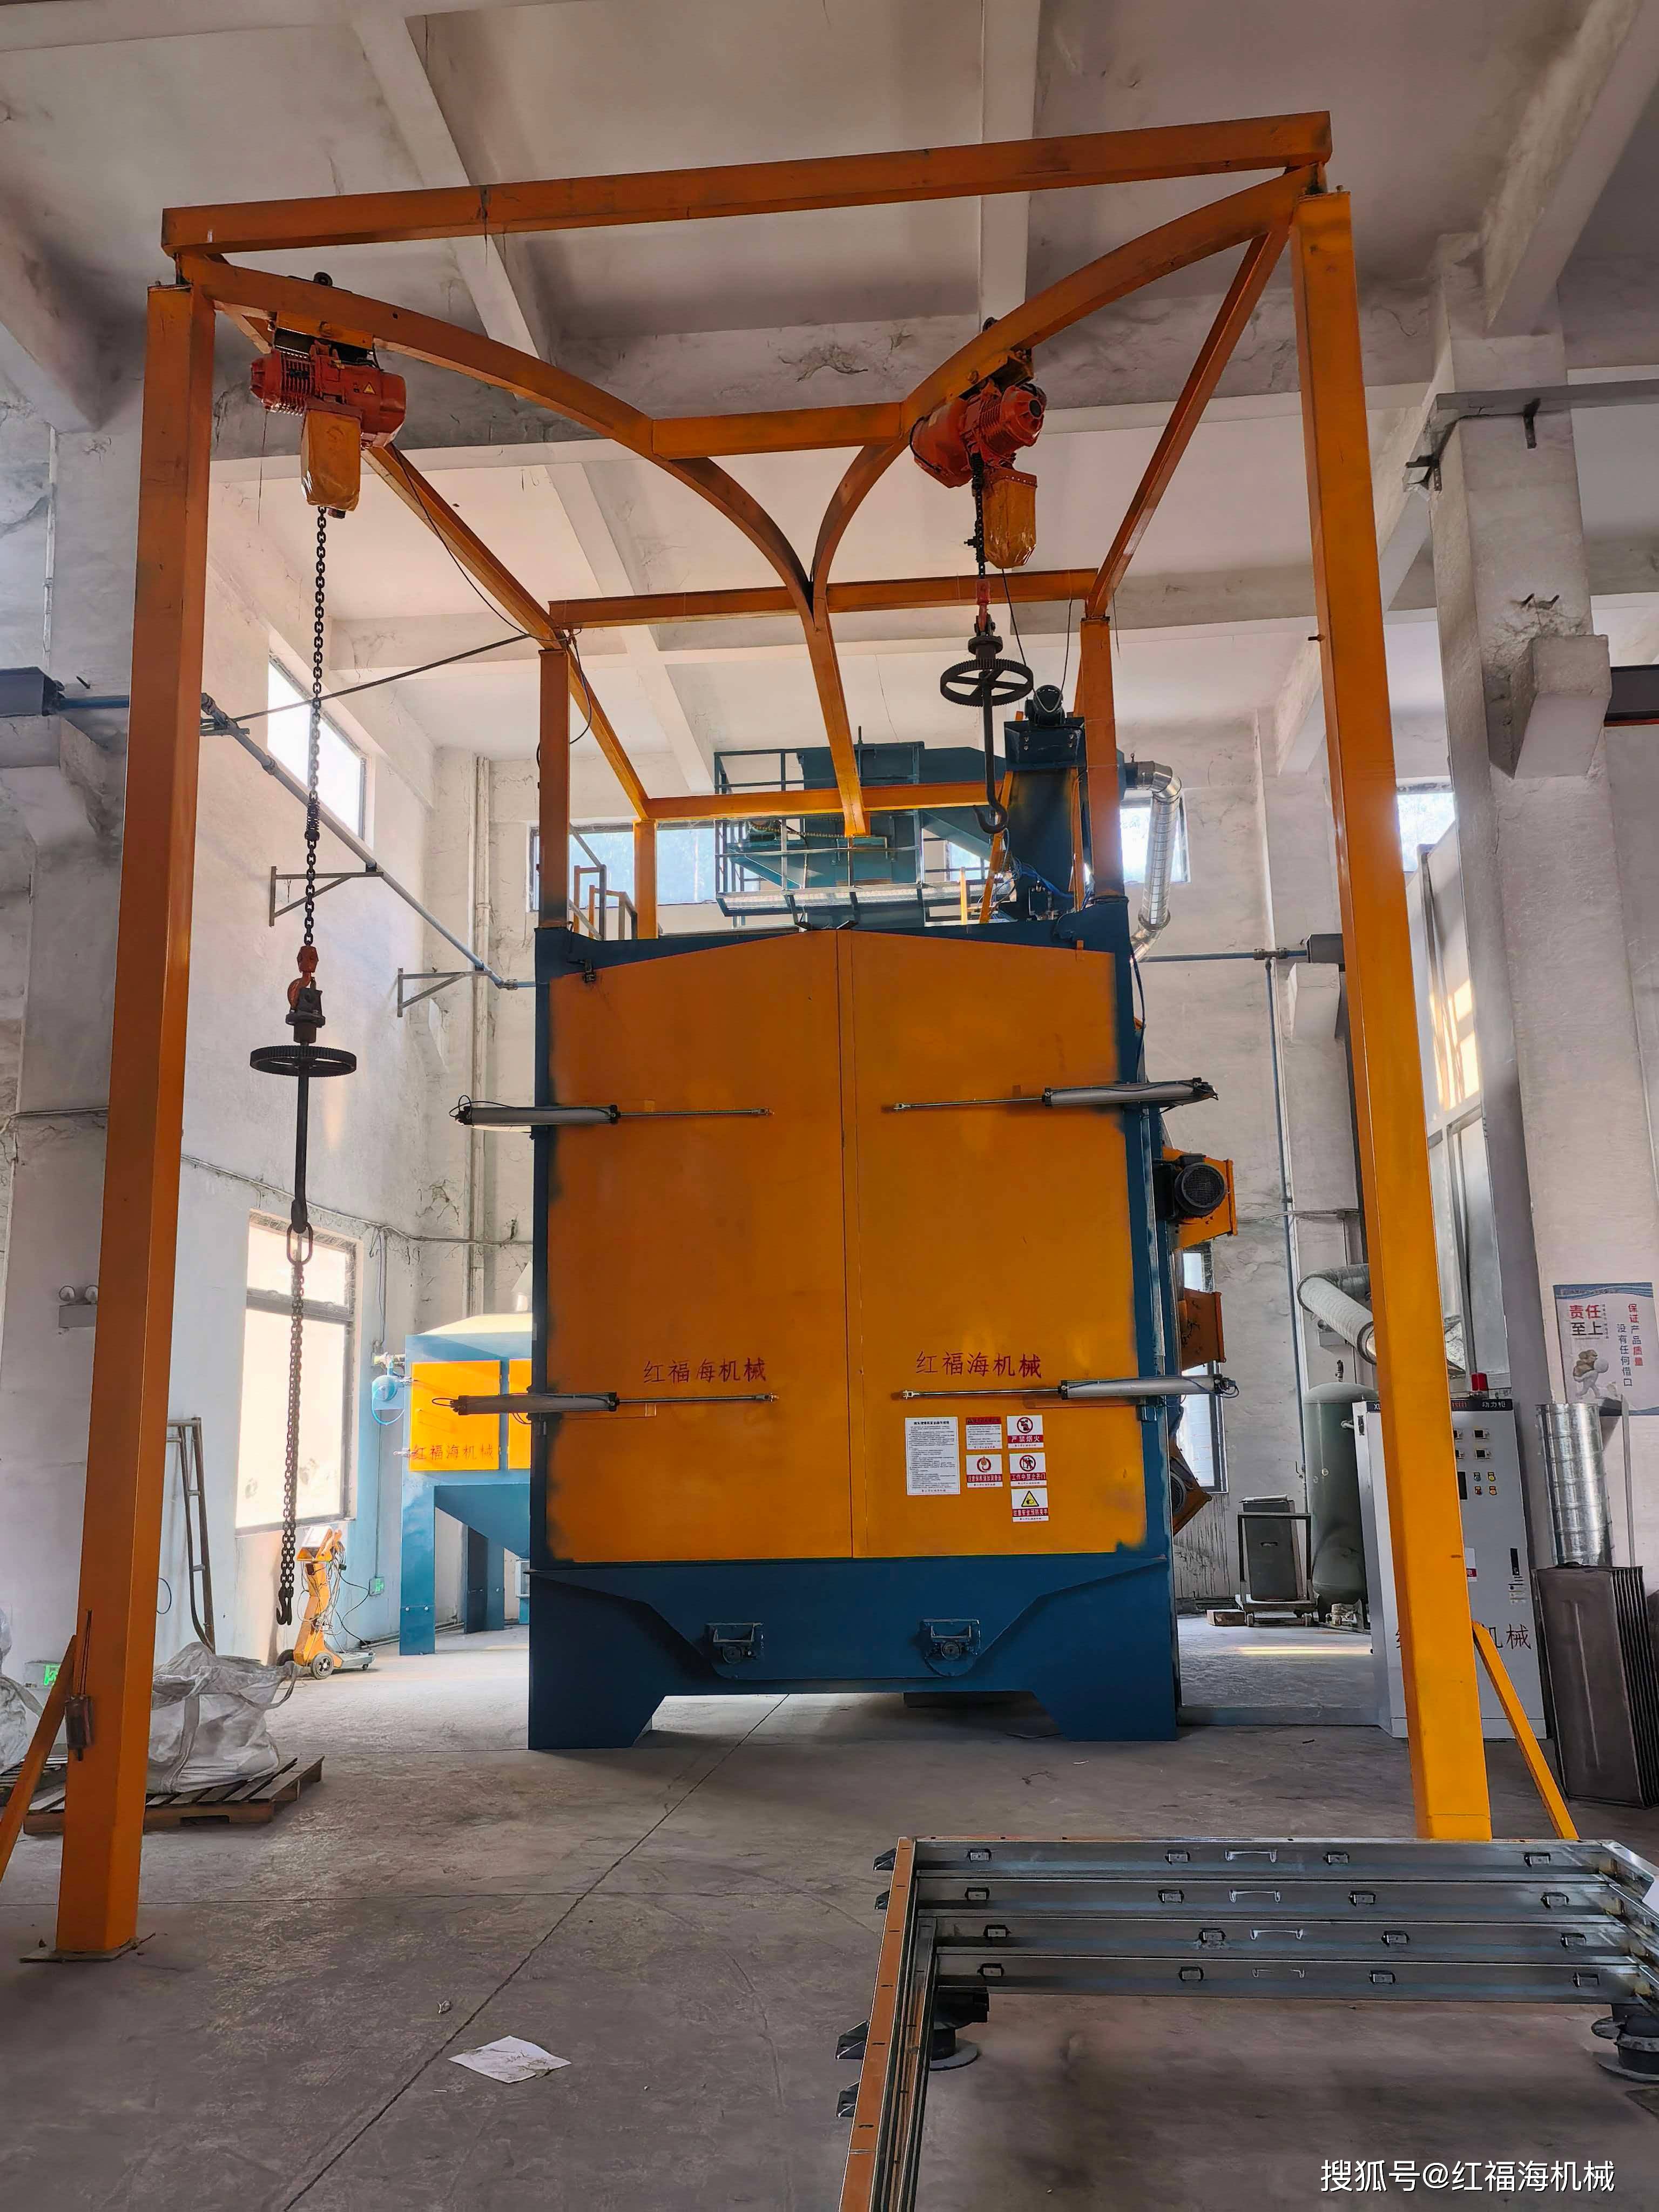
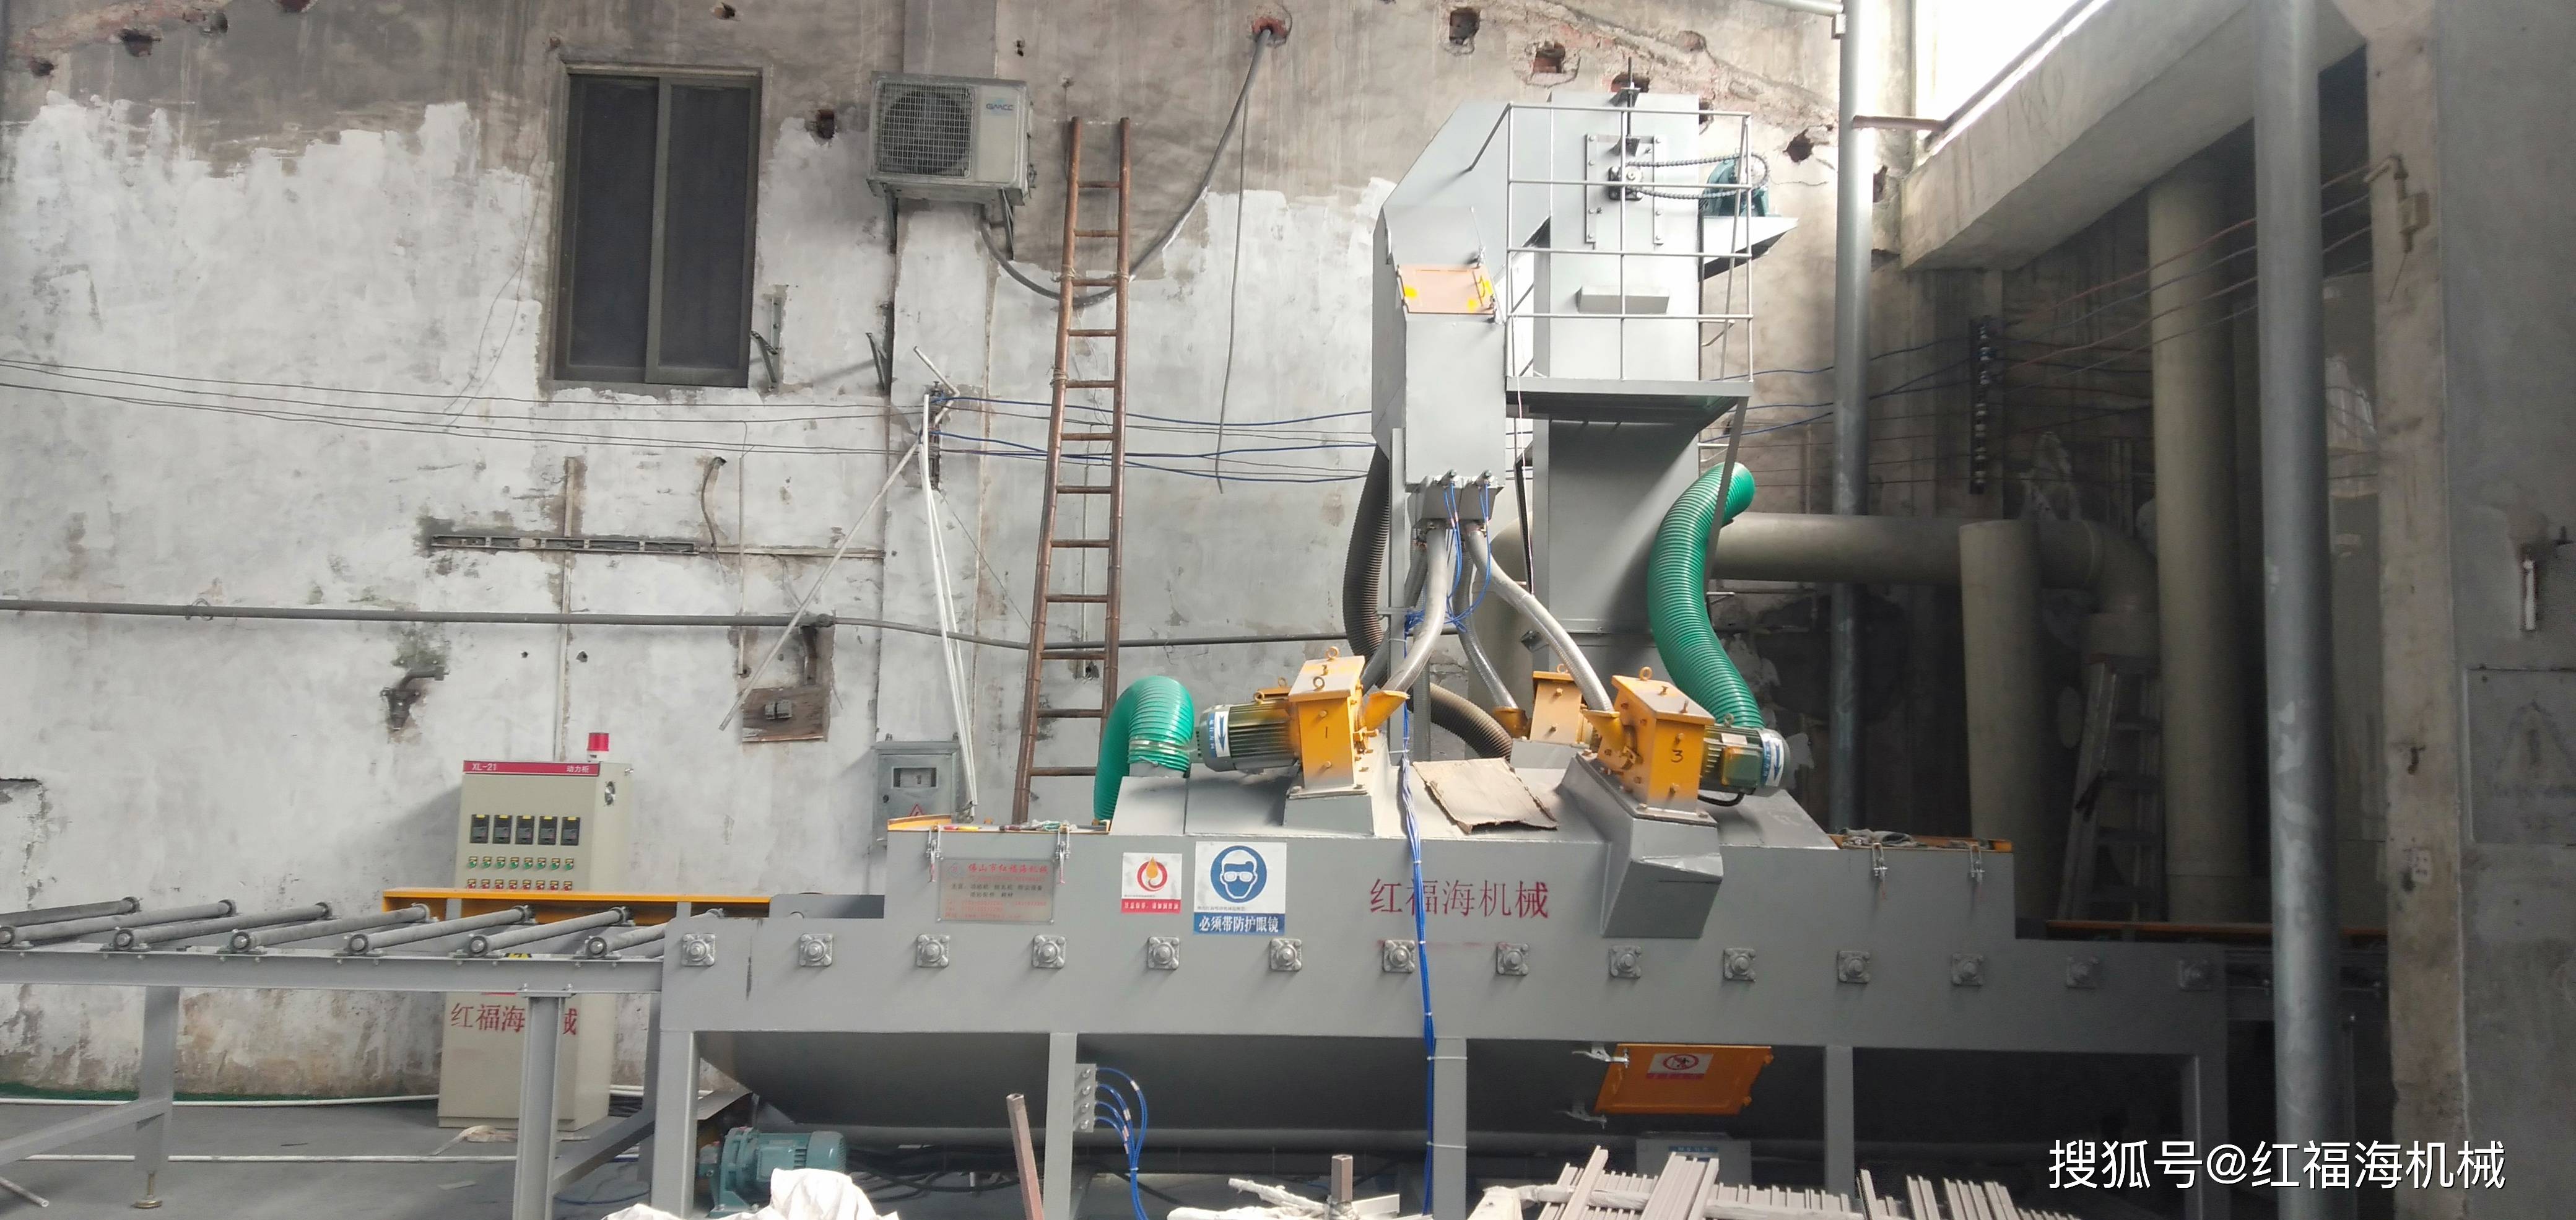
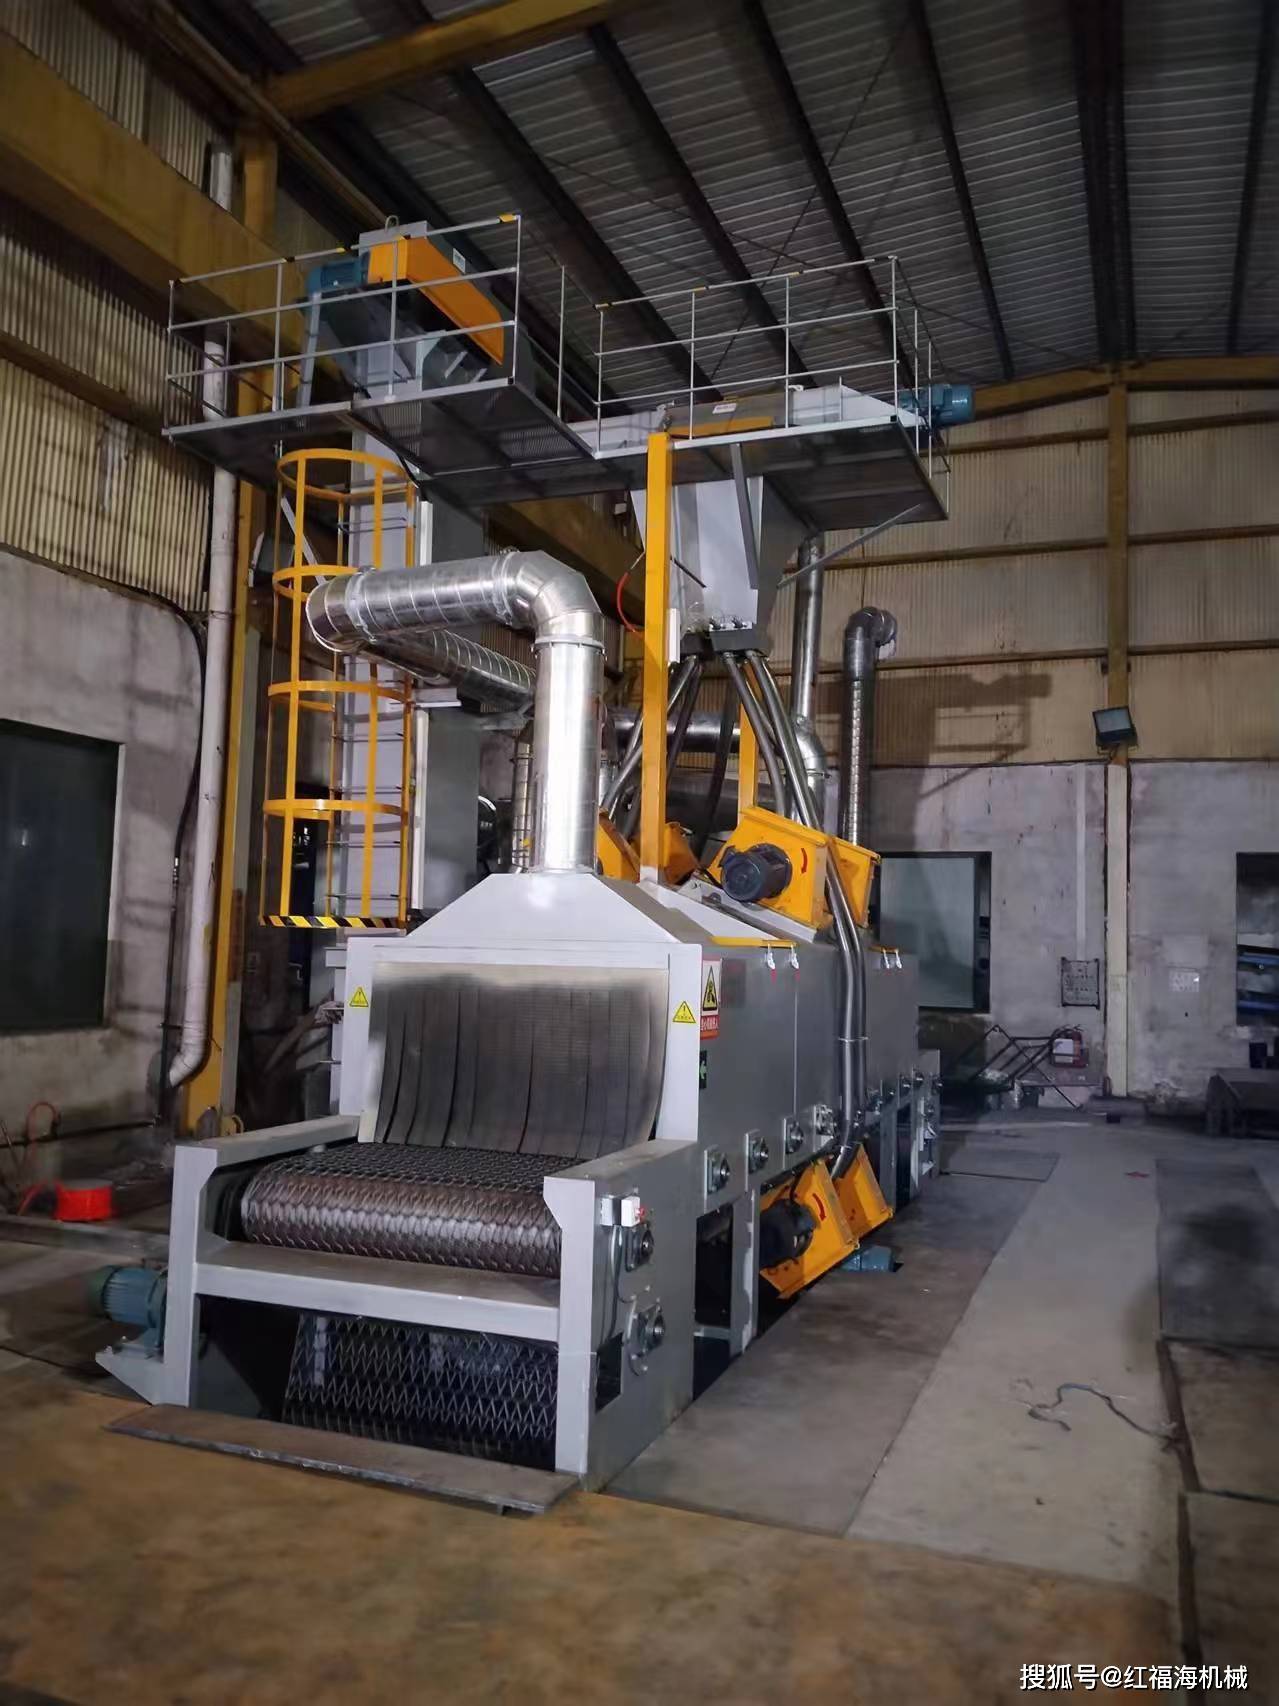
三、压入式喷砂罐(高压打砂罐)不出砂专项要点
原理不一样,不靠负压,靠罐内压力推送磨料:
- 罐盖密封垫漏气 → 罐压上不去;锁紧、更换密封垫
- 蘑菇头砂阀被结块卡死,无法下料;拆开清理阀芯
- 气砂三通混合接头堵塞
- 加压进气阀堵塞,罐体建压失败