在制造业精益化、智能化转型的大背景下,如何做到高效、安全、低成本生产,已经成为很多工厂提升核心竞争力的必修课。前段时间了解到无锡一家冲压车间的真实改造案例,车间里四台冲床承担着各类冲压件精密加工任务,因为产品型号多,需要频繁更换模具。过去传统的换模方式暴露出不少问题,拖慢整体生产节奏。经过整套换模系统改造之后,车间完成了从多人耗时作业到单人快速换模的跨越,真正落地了精益生产。
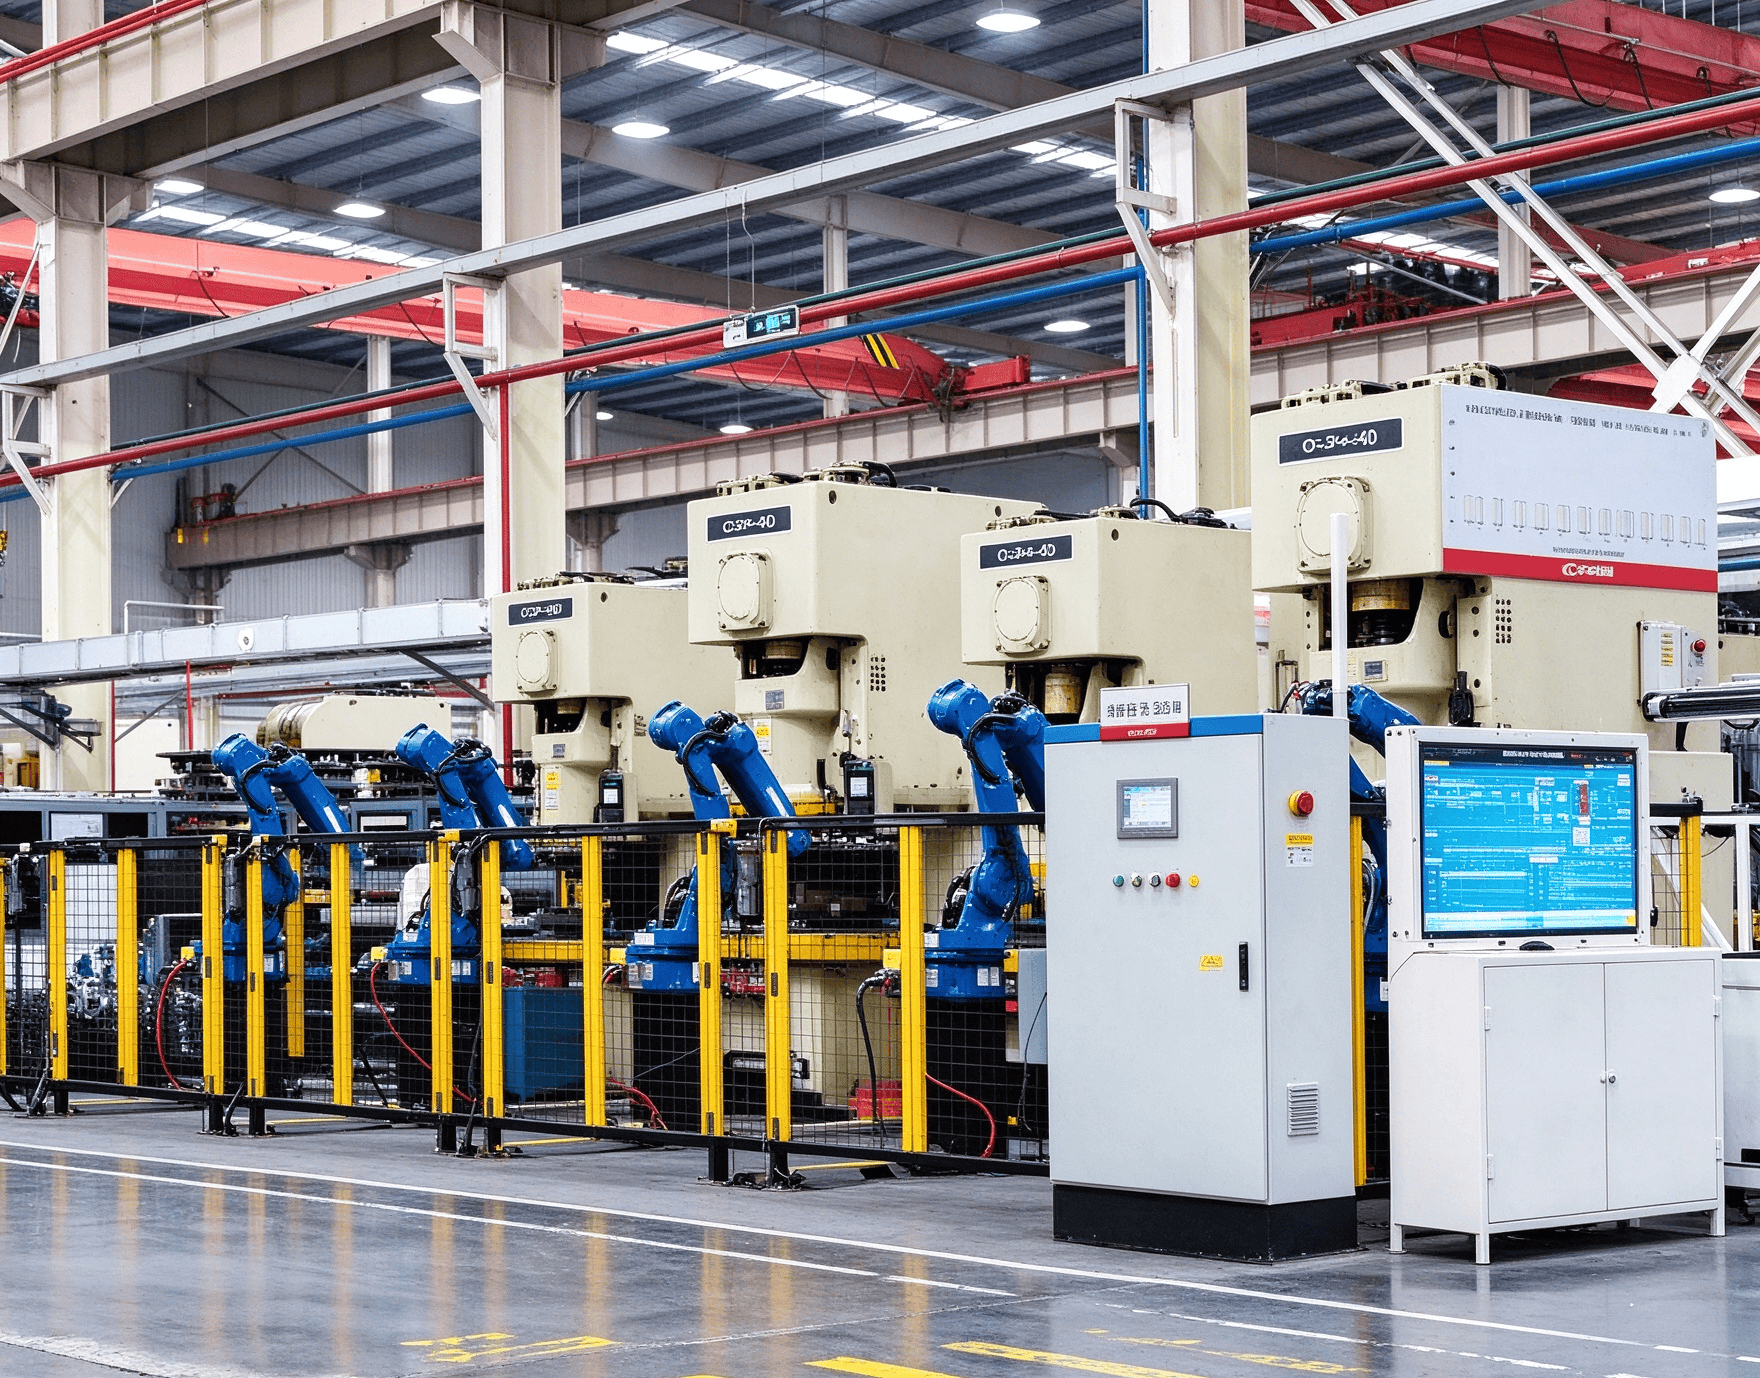
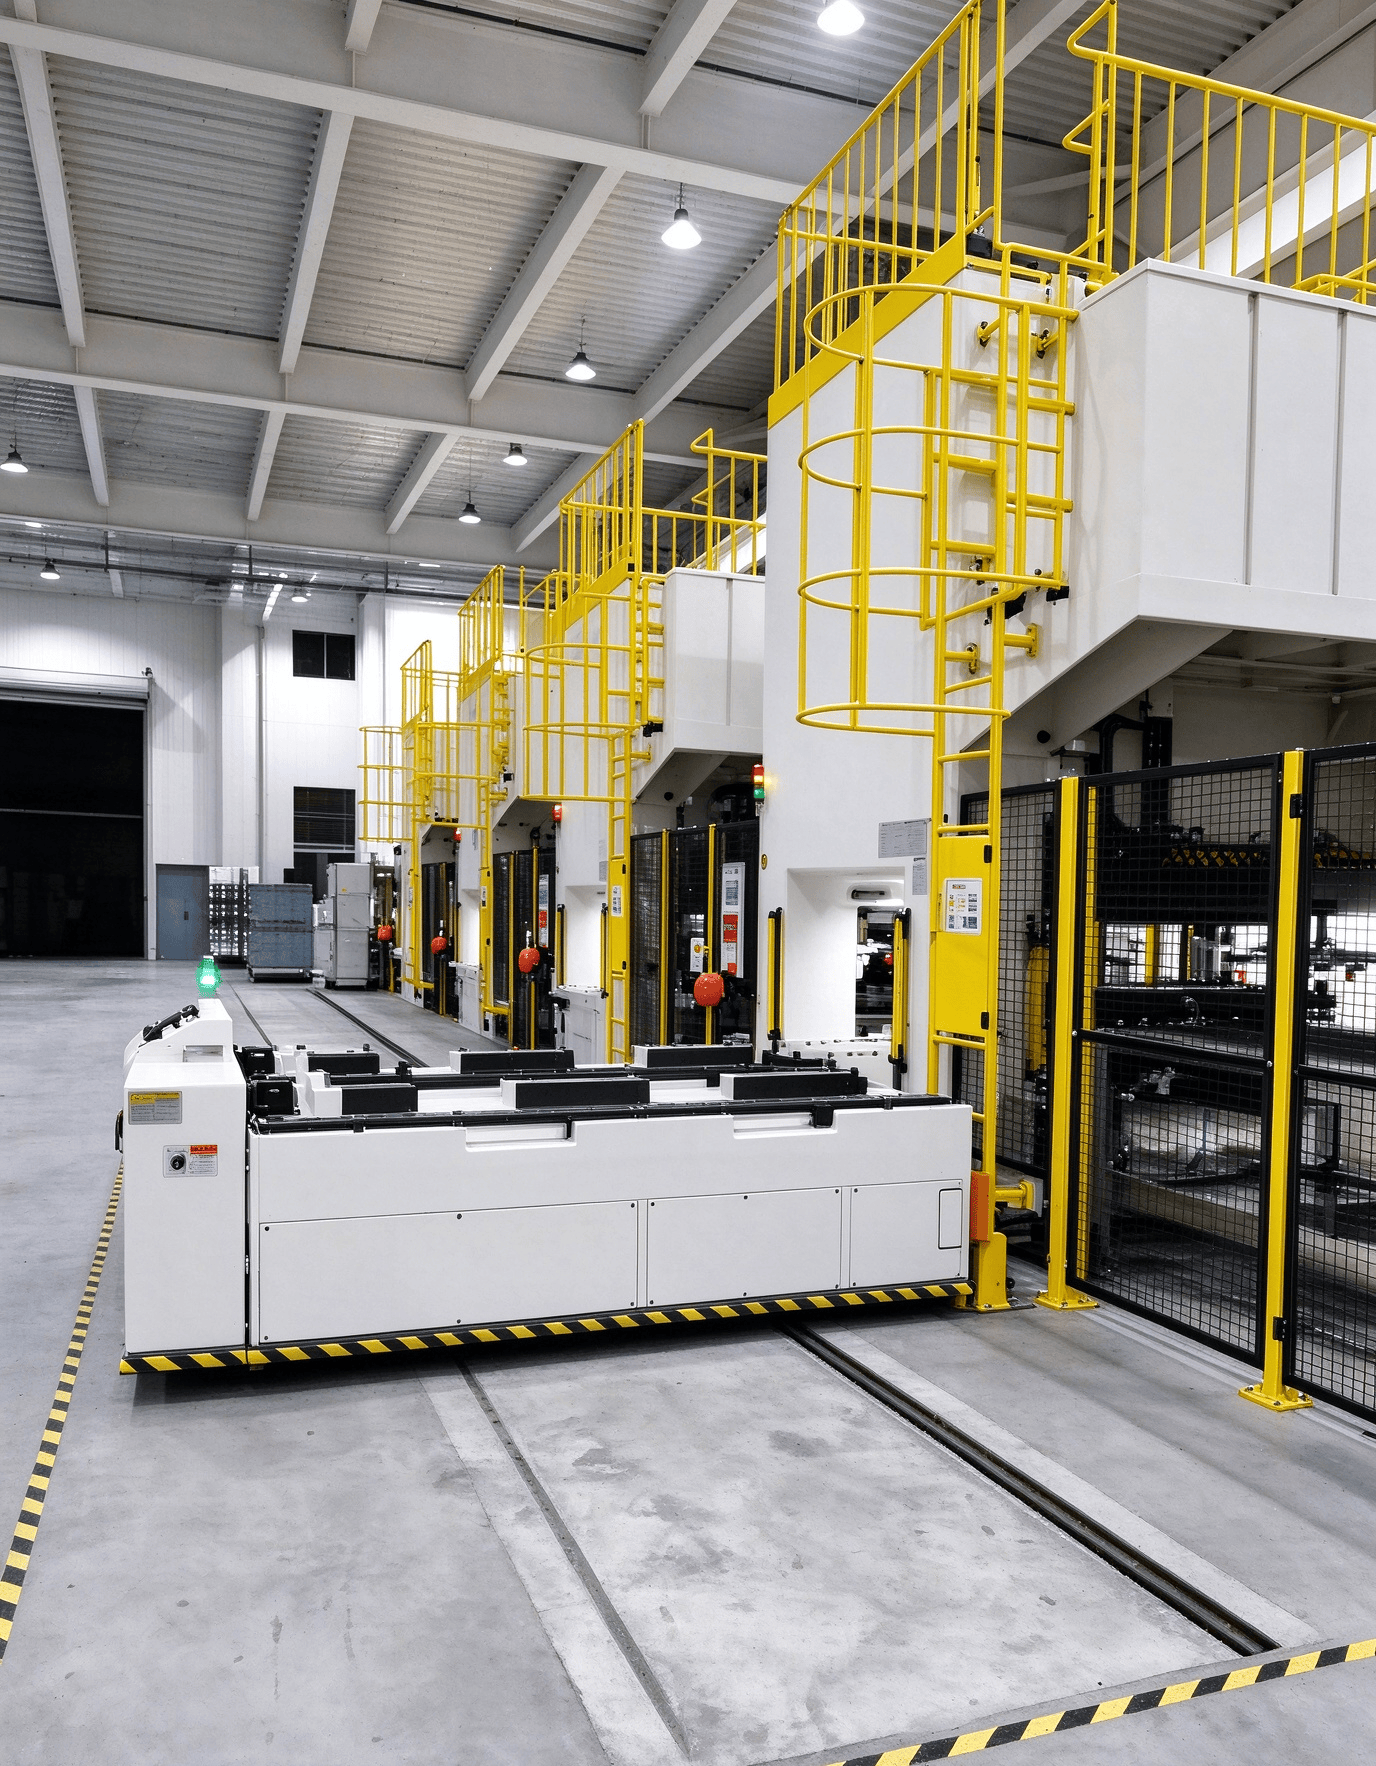 冲床
传统换模老难题:效率上不去,安全风险还突出
这家车间的四台冲床是生产的核心主力,产品品类丰富,模具切换十分频繁。沿用多年的传统换模模式,变成了生产提升路上不小的阻碍,也和工厂追求高效安全生产的方向相冲突。
以往模具转运全部依靠叉车,每次换模都要好几名工人配合干活。从模具库调模、叉车转运,再对准冲床工位,整个流程人力消耗很大,时间成本居高不下。叉车行驶路线固定,灵活度有限,赶上车间物料流转高峰期,很容易出现拥堵等待的情况,冲床只能长时间停机等待,设备的实际利用率被拉低。
而且重型模具依靠叉车加人工协同搬运,操作难度很高。叉车视线盲区多,稍有操作失误,就容易出现模具磕碰、移位的情况。工人还要近距离靠近冲床拆装模具,夹伤、模具坠落这类安全隐患一直客观存在。
另外四台冲床没有统一的换模协同作业方式,流程杂乱,操作没有统一标准,不仅拉长换模时长,还会打断冲压生产的连续性。种种现实问题摆在面前,车间迫切需要一套适配现场工况的整体换模解决方案,来打破现有困局。
全新一体化改造思路,重塑冲压车间换模全流程
针对车间现场现状,技术团队深入生产一线,实地摸排四台冲床设备参数、模具规格、日常生产节拍,同时兼顾一线工人的操作习惯以及车间安全管理要求,没有选择零碎小改的模式,采用轨道式换模台车 + 冲床内部自动化升级的整体改造思路,把模具转运、拆装全流程做系统性优化,贴合车间精益生产的实际诉求。
轨道式换模台车,解决模具转运老大难
在冲床生产线前方铺设专用轨道,定制的换模台车可以对接四台冲床,直接替代原先的叉车转运模式,从根源化解模具运输环节的诸多问题。
台车沿着既定轨道稳定运行,可以往返于模具库和多台冲床之间,既能够把新模具精准输送到对应冲床工位,也可以快速把用完的旧模具运出,一套设备服务多台冲床。
对比老式叉车作业,这套设备不需要多名工人协同,单人就可以完成调度操控,直接减少人力投入。轨道运行定位稳定精准,不会出现叉车常见的走位偏差,模具在转运途中磕碰损伤大幅减少,叉车作业带来的各类安全风险也被消除,模具转运变得更加安全可控。
设备采用电动驱动,上手简单,后期维护压力小,可以适配车间高强度连续生产。标准化的转运作业,也为后续换模操作规范化打下基础,解决多台冲床换模不同步、协同差的痛点。
冲床内部自动化升级,实现单人分钟级换模
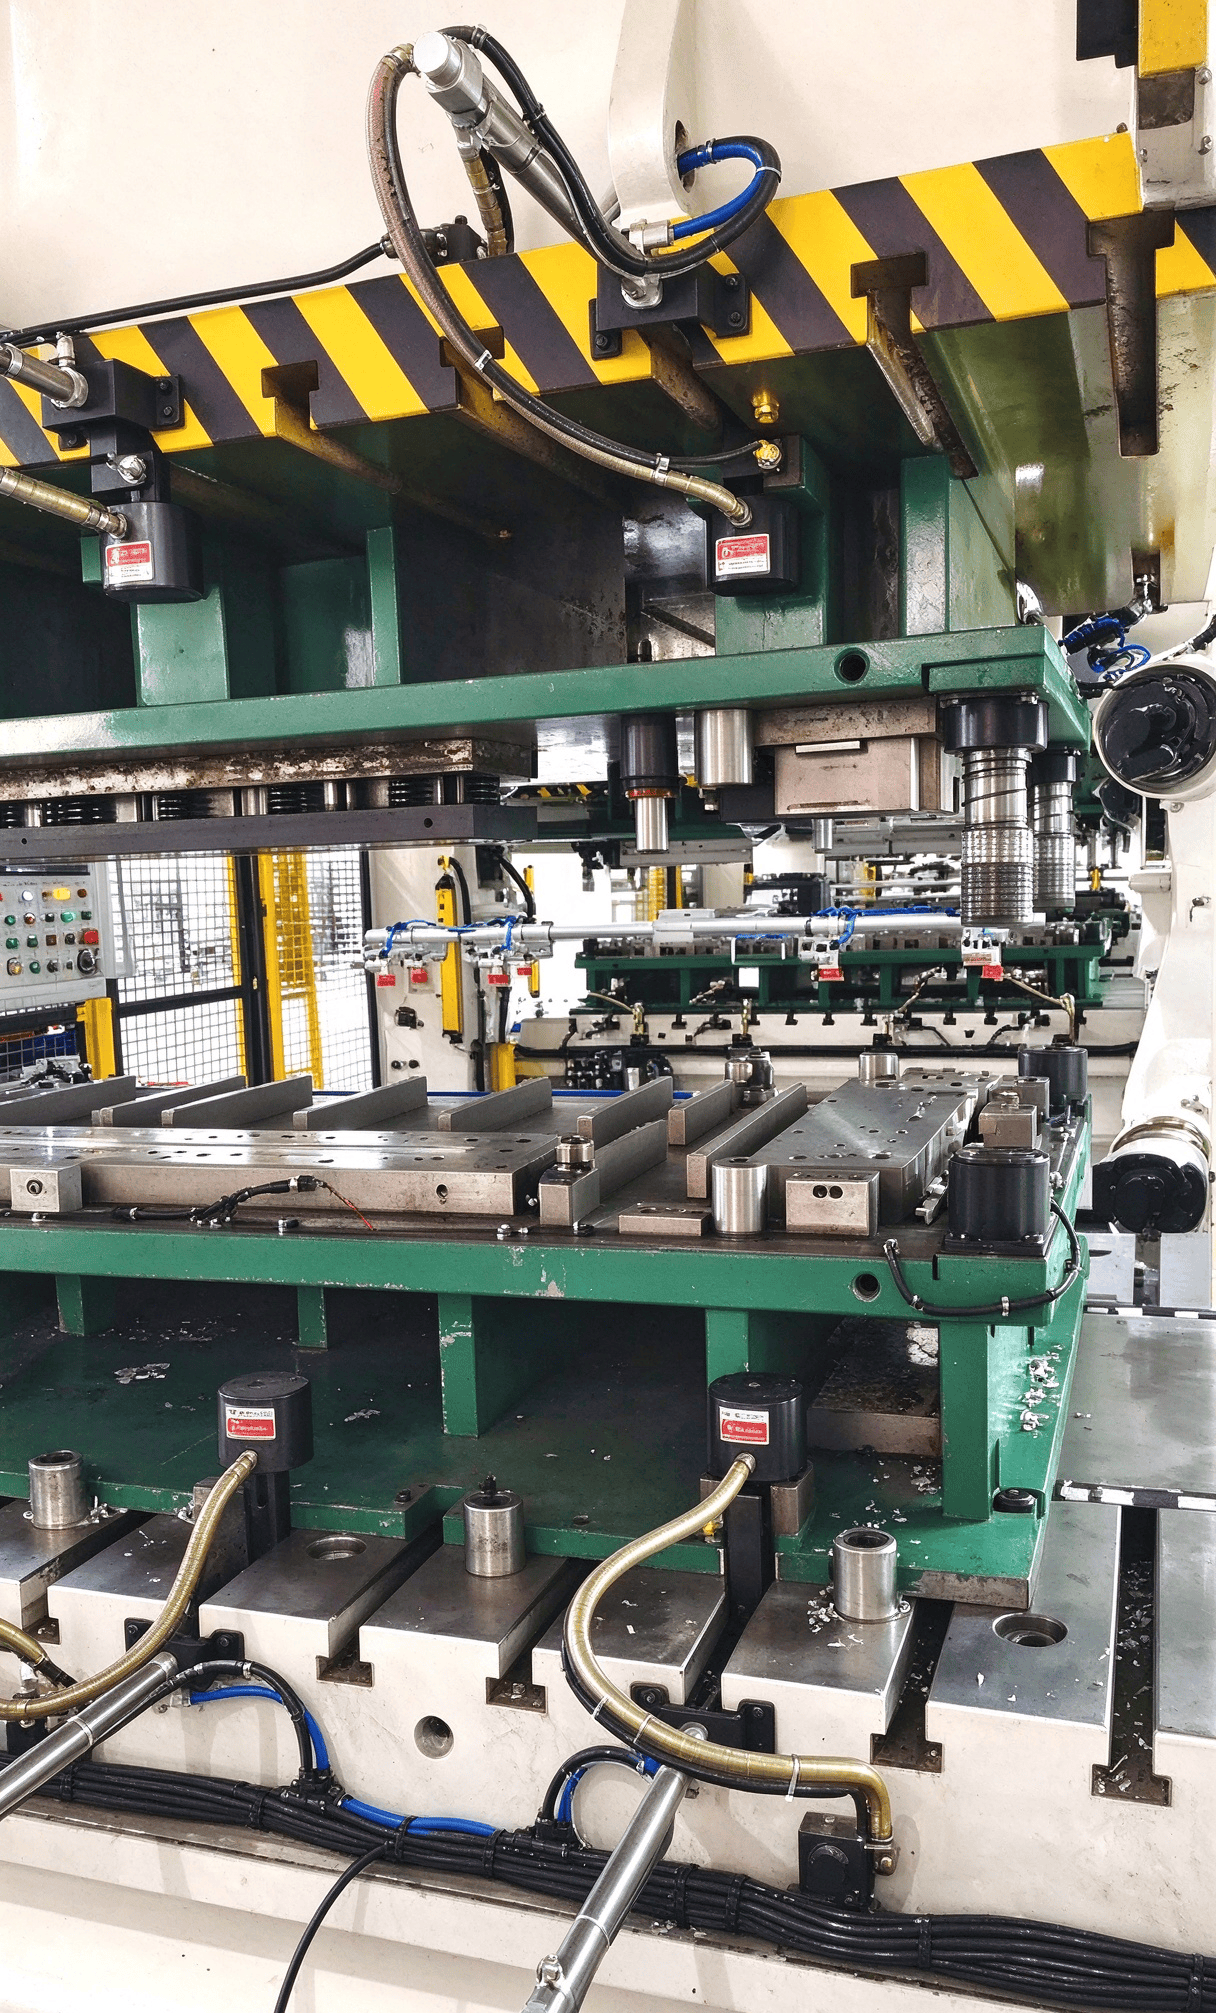
转运问题解决之后,再针对模具拆装这个耗时环节做升级,在冲床内部加装夹模器、移模臂组件,实现模具自动锁模、松模、移模,告别过去纯人工拆装的老旧作业方式。
以前拆装模具,多名工人配合手动拧螺栓锁紧、拆卸,工序繁琐,耗费大量时间,人工操作还容易出现安装错位,影响冲压产品精度。改造之后依靠气动油压单元输出油压,液压控制系统完成模具夹紧与释放,不再需要人工拧螺栓。配合移模臂动作,快速完成模具移入、对位、移出。原本复杂的多人协同工序,简化成单人就可以完成的标准化作业。
改造之后变化十分直观:过去数十分钟多人配合的换模工作,现在单人就能在分钟级别完成。冲床停机等待时间大幅压缩,几台冲床生产连续性明显变好,真正做到换模少误工,践行精益生产消除浪费、提升产出的核心思路。
改造落地看得见的收益:效率、成本、安全三重提升
整套改造落地之后,各项预期目标全部实现,模具转运到拆装全链路完成优化,给车间带来实实在在的改变,成为工厂精益升级很有参考价值的样本。
效率层面:换模作业完成由多人耗时向单人分钟级作业转变,冲床停机时间缩减 80% 以上,设备综合利用率显著上涨,释放生产线原有产能,面对多品种、高频次换模的生产任务,车间应对能力更强,整体产出得到提升。
成本层面:轨道台车替代叉车作业,叉车使用成本下降,单人作业模式节约人力开支;模具转运、拆装过程磕碰损耗变少,生产运维的隐性成本得到控制,真正做到降本增效。
安全层面:模具转运实现自动化作业,规避叉车搬运带来的各类风险;冲床内部自动化作业,工人不用近距离靠近模具与冲床危险区域,夹伤、坠落类事故风险显著降低,车间整体安全生产等级上了一个台阶。
这次改造不止解决了换模效率低的现实问题,也让车间换模作业走向标准化、自动化,顺应制造业智能化升级的大趋势,为后续持续改善生产打下基础。
写到最后
其实在制造行业里,类似这种频繁换模的冲压车间不在少数。很多工厂不一定需要动辄大拆大建,找准生产现场真实痛点,做定制化的整体改善,就可以挖掘现有设备的潜能。
不同工厂的设备型号、模具大小、生产节拍千差万别,照搬别人的方案往往行不通。一定要扎根现场,结合工人操作习惯、车间安全制度综合考量,定制适配自身工况的改造方案,用技术手段破解生产瓶颈,才能真正实现生产线安全、高效、精益运行。这个案例,也给众多有换模痛点的加工工厂提供了一个可借鉴的参考方向。