在自动车床上遇到奥氏体不锈钢,工程师常卡在同一个地方:材料太韧,切屑不折断,缠刀、拉毛、尺寸漂移一起出现。X8CrNiS18-9 的解法很直接也很“偏科”——它不靠改刀具、不靠改机床,而是把硫作为合金设计的主动变量,让材料本身在剪切面上替你断屑。这种思路让它在一大类精密车削件里几乎无可替代,也同时埋下了它自己的工艺禁区。
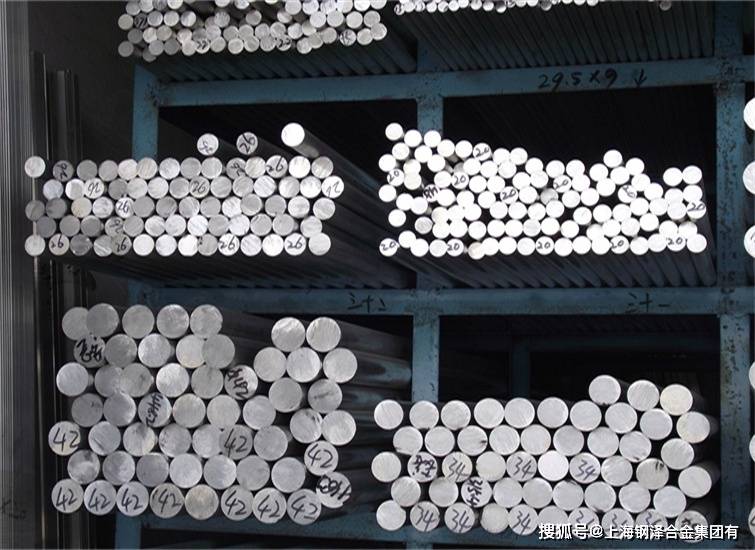
牌号与成分的底色
X8CrNiS18-9(EN 1.4305,近似 AISI 303 / UNS S30300)执行 EN 10088-1、EN 10088-3 等标准,属于在 18-8 奥氏体基体上有意加硫的易切削不锈钢。化学成分质量分数如下:
- 碳 C:≤0.10 %
- 硅 Si:≤1.00 %
- 锰 Mn:≤2.00 %
- 磷 P:≤0.045 %
- 硫 S:0.15 %–0.35 %
- 铬 Cr:17.0 %–19.0 %
- 镍 Ni:8.0 %–10.0 %
- 氮 N:≤0.10 %(部分标准到 0.11 %)
- 铜 Cu:≤1.00 %
- 铁 Fe:余量
真正决定它性格的不是铬镍,而是那 0.15 %–0.35 % 的硫。硫和锰结合成纺锤状、条带状的 MnS 夹杂,沿轧制方向分布,在切削时成为内部“预制断裂点”。
硫化物如何改写切削响应
普通 304 车削时切屑连续成带状,刃口一直在和材料“拔河”;X8CrNiS18-9 在剪切区遇到 MnS 条带,应力集中让切屑自然折断。实际加工里能看到几个专属表现:
- 断屑稳定,不用靠槽型强行卷屑;
- 主切削力下降,同样刃口下发热更缓;
- 高速车削(自动车床、多轴机、CNC 走心机)时表面纹路更干净;
- 刀具寿命比 304 明显拉长,尤其对螺纹、深孔、细长轴这类连续切削工序。
但它不是“更好切的 304”这么简单。MnS 是软相,也是应力导引相:刀具压过去时,夹杂物周边先滑移,切屑形态变了,可基体的均匀受力也被打散。所以它能把“难切”变成“好切”,代价是横向塑性和韧性往下掉一截。
交货态与热处理后的性能差异
固溶退火态(+AT,约 1000–1100 ℃ 快冷)典型性能:
- 屈服强度 Rp0.2:≥190 MPa
- 抗拉强度 Rm:500–750 MPa
- 延伸率 A:≥35 %
- 硬度:≤230 HB
这个状态适合直接上车床。冷拉、冷拔态强度会抬到 600–850 MPa,硬度同步上升、延伸率降到 15 %–25 %,尺寸刚性更好,但加工硬化累积更快。奥氏体本身不能靠淬火强化,它的“变强”基本来自冷变形,而不是热处理相变。
磨削、抛光与表面控制的尴尬
切削是 X8CrNiS18-9 的强项,磨削和镜面抛光却是短板。MnS 夹杂在磨粒经过时会剥落,留下微坑,表面容易发雾、发花,很难做出 304 那种均匀亮面。因此:
- 粗磨、精车、滚压可行;
- 高要求镜面电解抛光要谨慎预期;
- 食品、医药外观件若追求表面一致性,通常让位给 1.4307 或 316L。
这也决定了它更适合做“看不见但转得动”的零件,而不是外露装饰面。
冷加工硬化与成型窗口
它的加工硬化斜率比普通奥氏体更陡。小变形量时还好,变形超过约 15 % 后,硬化层会反过来影响后续切削和尺寸稳定性,需要中间固溶退火释放应力。
冷镦不是完全不能做,但比 304 吃模具;长轴校直、旋压、浅拉伸可以,深冲不推荐。热锻温度窗口大概在 1150–950 ℃,区间偏窄,温度没控住就容易出现热裂和硫化物偏聚——锻造反而是它比较弱的环节。
焊接是明确禁区
高硫带来的另一个硬伤是焊接。熔池凝固时硫向晶界偏聚,热裂纹倾向显著,焊缝区和热影响区都脆。标准口径下基本不推荐焊:
- 定位焊、非承力临时连接可勉强处理;
- 承力件、密封件、腐蚀环境接头应避免;
- 真要焊,得用低硫焊材、严控热输入,且默认接头性能回不到母材水平。
所以零件设计阶段就要把它当成“一体成形或螺纹装配”的材料,而不是“焊起来的结构件”。
它真正擅长的零件场景
X8CrNiS18-9 的价值只在“大批量、高精度、少焊接、弱腐蚀”的零件上兑现:
- 自动车床出的不锈钢螺钉、螺母、螺柱、销轴;
- 阀杆、轴套、衬套、传感器壳体、电磁阀芯;
- 仪表齿轮、微调螺杆、连接器端子;
- 家电与汽车里不接触介质的内部转动件。
这些零件共同点是:形状复杂、公差紧、产量大,机加工成本占比高,而服役环境只是室内、淡水、弱酸碱或偶尔清洗。一旦进入海水、高氯、强酸或需要焊接承力,它就该被换掉。
和 304 的本质区别不在耐蚀,在工艺分工
把 X8CrNiS18-9 和 304 放一起比,不能只看“谁更耐腐蚀”。304 赢在均匀性、焊接性、抛光性和长期耐蚀;X8CrNiS18-9 赢在把“切”这件事写进材料基因。MnS 像内置的断屑槽,也像提前埋下的弱点:它让机床轻松,却让焊缝、抛光线、横向冲击和深冲工序集体让步。
理解这一点,就不会把它当通用不锈钢用,也不会在它“切得漂亮”的时候误以为它什么都能干。它的专属领地很清晰——用切削效率换掉一部分耐蚀与连接能力,在精密车削的节拍里把成本压下来。