扫描机构的测头支架连接位,台阶螺丝的光杆需要与配套孔配合。图纸在指定杆段标了Ra,交货前的检验结果若与收货端复测不一致,直接要求“再抛光一遍”,原本合适的杆径和配合也可能被改变。
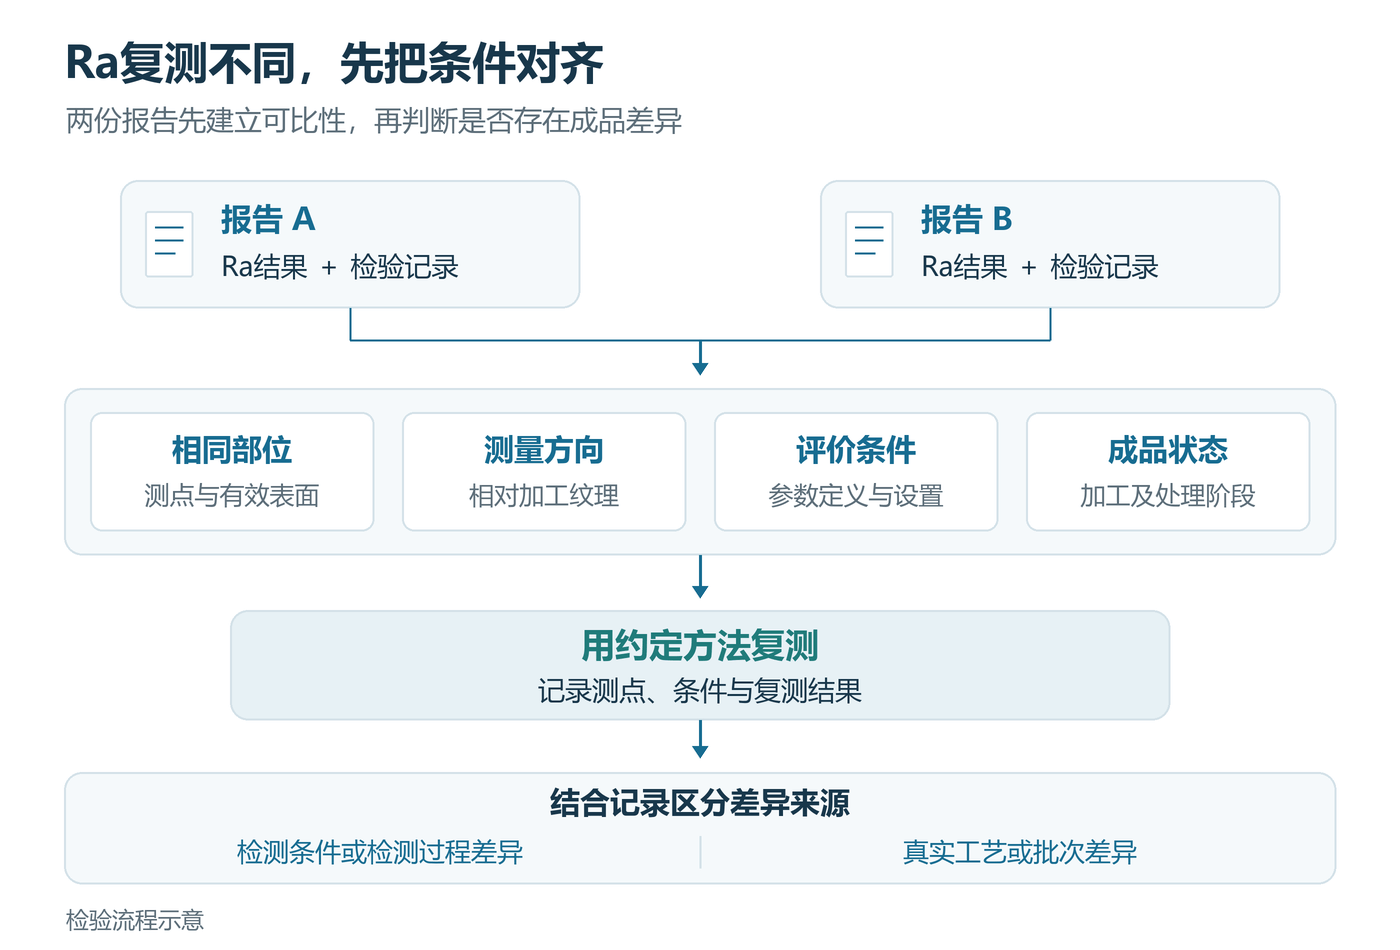
两份粗糙度报告不一致,首先需要查清数字是否可比:是不是同一部位、同一交付状态,采用了相同的评价条件。测量方法存在差别,不能据此忽略真实超差;报告出现较高读数,也不能未经排查就把原因全部归到加工。
一、先确认量的是哪一段杆部
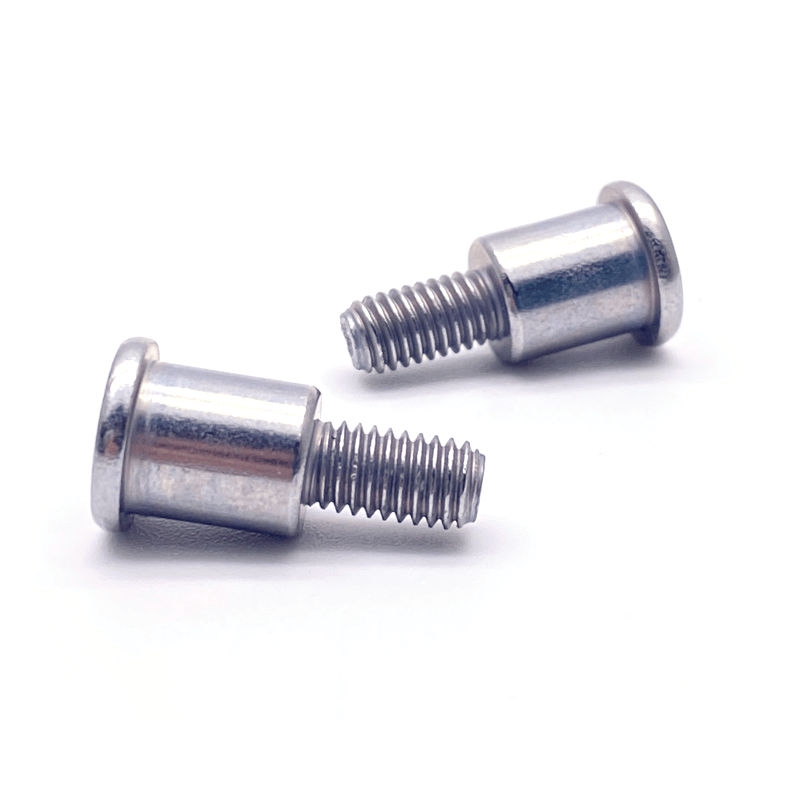
一颗带光杆的连接螺丝,头部端面、光杆中段、头下过渡和螺纹区域,并不是可以相互替代的测量位置。报告只写“表面Ra合格”,却没有对应图纸上的具体表面,收货端很难复现。
应先把螺丝编号、图纸版本、被测杆段和测量路径对应起来。可以用局部图标出起止位置,说明是否避开过渡圆角,以及是否需要在不同周向位置取样。这样比较的是同一要求,而不是拿头部的结果证明杆部。
以一组假设记录说明:图纸限值为Ra不大于0.8微米,供方记录为0.62微米,收货端记录为0.91微米。两数分处限值两侧,但还缺少测量位置和评价条件时,应保留异常结果,按检验程序处理待判批次,再核对差异;不能挑较低的数字签收。
零件状态同样要一致。一份数据来自精加工后、表面处理前,另一份来自完成表面处理的交付件,二者不能直接作为同状态复测结果比较。清洗、周转或后续处理引起的表面变化,也应结合实际工序记录排查。
对表面油污、附着物或碰伤,先记录,再按约定方法清理和检查。不能为了得到较低读数,临时把待检部位抛亮。照片里的反光、肉眼看到的加工纹,都只能帮助定位观察对象,不能替代粗糙度测量。
二、方向和评价条件,为什么会改变数字
车削或磨削留下的纹理通常具有方向性。测量路径沿着纹理走,还是横跨纹理走,触针经过的起伏可能不同。两份报告即使都写Ra,测量方向不一致时,也可能反映不同的表面截面。
对于具有明确主纹理的表面,通常需要关注垂直于主纹理的测量方向,具体仍按图纸和适用方法确定。圆柱杆不能仅写“沿长度测一下”就结束,还应说明表面纹理、工件姿态和测量路径。纹理不明确或有多个方向时,更不能挑读数较小的方向代替约定方法。
Ra是按规定方法从粗糙度轮廓得到的统计参数。仪器采集到表面轮廓后,怎样处理形状、使用何种滤波,以及评价多长的轮廓,都会影响最终结果。因此,报告里的一个Ra数字,并没有完整描述它的产生条件。
复核时需要对应适用标准及版本、滤波与相关长度设置、评价长度、测量方向和仪器配置。不能把旧报告的默认设置、另一台仪器的自动设置或某个常见截止值,当成所有螺丝都适用的统一条件。图纸要求含糊时,应先补充检验约定,而不是各测各的。
还要确认参数和单位没有混用。Ra与Rz描述表面的方式不同,不能把其中一个直接改名当成另一个,也不宜使用一个固定倍数完成所有表面的换算。微米与微英寸混用,则连数值比较的基础都不一致。
小杆径、短测量段和邻近台阶,还会限制触针进入和运动。支承不稳定、路径跨进过渡区,或在空间不足时随意缩短评价范围,都可能使结果偏离约定条件。这类问题需要核对装夹和测量可达性,不能只调一个参数让仪器显示数值。
三、怎样复测,才能找到差异来自哪里
复测前先整理两份原始记录,保留测量设置和可追溯的轮廓数据。只有最终合格章而没有测量条件,往往只能重新安排核验,无法解释原先两个数为什么不同。
随后选定可追溯的同一件样品,在图示位置、规定方向和统一评价条件下复测。仪器校准状态、测头和参考样块检查记录也应核对。样块检查用于确认测量系统状态,不能代替这颗螺丝在实际曲面和装夹条件下的测量。
同一位置如何重复、需要覆盖哪些周向位置、怎样汇总结果,应在测量前明确。不能测了多次后只留下最小值,也不能把其他位置的正常数据平均进去,就自动消除某个规定检查位置的异常。
当一台仪器在相同条件下重复测量仍明显波动时,应先排查支承、振动、测头接触、表面附着物及设置,再判断是否能够用这组数据评价产品。不能用不稳定的测量过程,反复指导生产端调整加工。
若统一条件后,两台仪器的结果逐步接近,原来的差异可能与测量方法有关;若同条件复核仍在特定杆段或批次重复出现较高结果,就应继续调查真实表面差异。两种情况都要保留原始数据,不能预先指定由供方或收货方承担原因。
对短小、遮挡或触针无法按要求进入的部位,可以评估其他适用的测量方法,但要先约定方法和参数的可比性。光学法得到的结果也不能未经核对就与原触针法报告互换,更不能用一张放大照片直接判Ra合格。
四、确认是表面差异后,再决定怎样调整制造
制造排查应先找异常出现的工序。若精加工后已经存在,应核对对应刀具状态、进给、振动及测量位置;若加工后正常、后续处理后变化,则应查后续工序和周转状态。把不同工序的样件和记录对应起来,比一律延长抛光时间更有针对性。
对于与配合尺寸同时受控的杆段,任何车削、磨削或抛光调整,都要核对剩余加工余量和最终杆径。表面数值降低,却使杆径超出要求,仍然不是合格的调整。靠近圆角或台阶的位置,也要确认精修工具能够到达且不会改变关键轮廓。
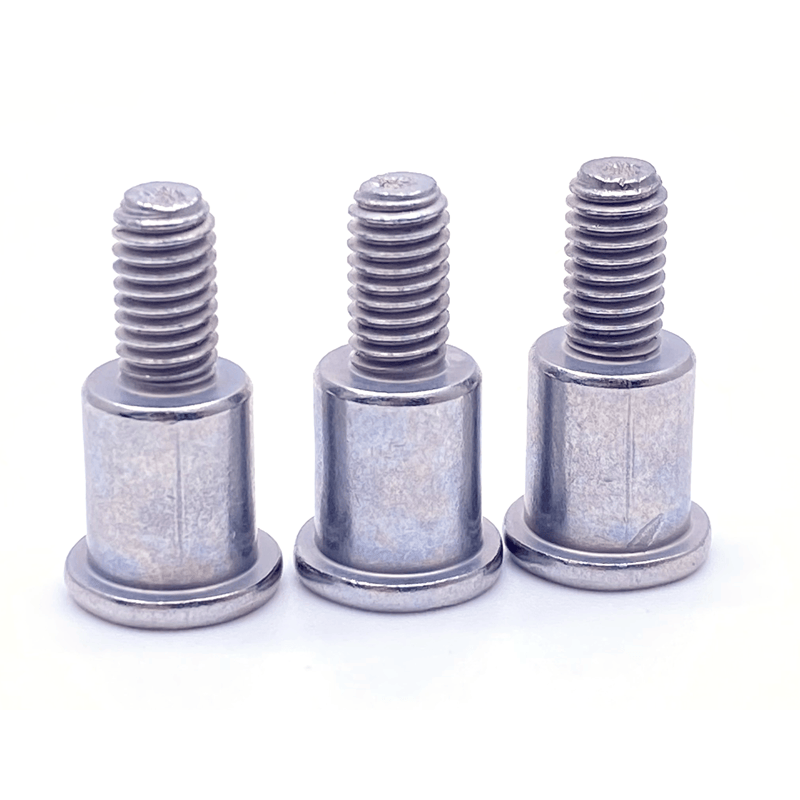
修改后,应在最终交付状态按同一套约定方法检查Ra,同时复核受影响的尺寸和形状要求。粗糙度合格不能代替圆度、直线度或配合验收,也不能单独证明扫描机构的运动表现符合要求。
对于靠近限值的结果,还需要按约定的验收规则和测量不确定度处理,不能为了接收某一批产品,临时改变评价长度、方向或判定方法。图纸规定的表面、测量方法与合格判定,应形成一致的检验条件。
处理这类报告差异,最有用的资料是标出测量区域的局部图、两份原始设置和结果、样品编号,以及样品所处的工序状态。先让同一表面在同一条件下得到可复核的结果,再决定是否返工,有助于减少重复抛光、反复退货和无依据改工艺带来的成本与交期风险。