在PCBA生产过程中,锡膏是影响SMT印刷和焊接质量的重要材料。不同品牌的锡膏,即使采用相同的合金成分和粉末等级,也可能在黏度、触变性、助焊剂体系和回流焊表现方面存在差异。
因此,当工厂因为采购成本、供应稳定性或客户指定要求需要更换锡膏品牌时,不能简单地认为新旧锡膏可以直接替换。
实际生产中,一些产品更换锡膏后,可能出现印刷塌边、锡膏释放不稳定、立碑、焊点润湿不良、锡珠增加等问题。更麻烦的是,部分缺陷在印刷阶段并不明显,经过回流焊后才逐渐暴露。
有些生产人员会尝试调整刮刀压力、印刷速度或回流焊温度,希望快速解决问题。但如果没有先确认新锡膏的材料特性和工艺窗口,反复调整参数反而可能引入新的质量风险。
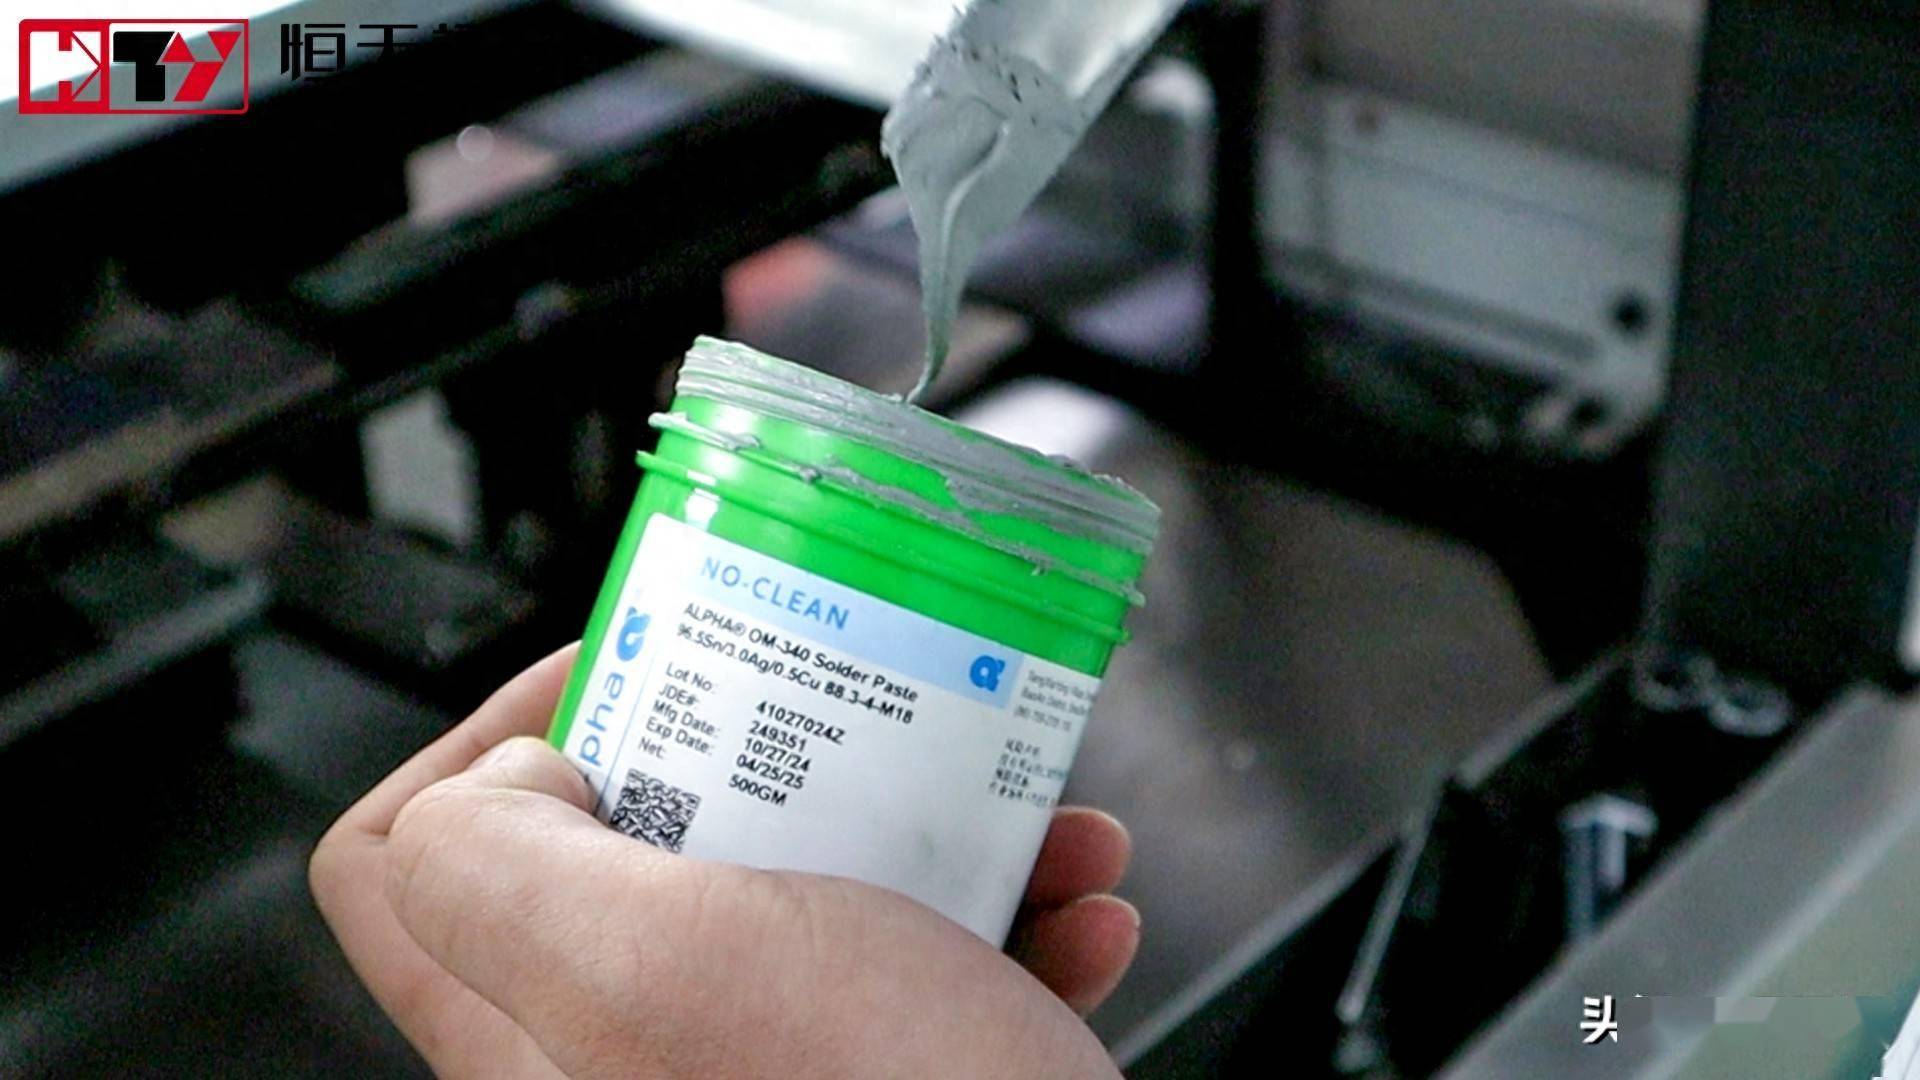
那么,锡膏品牌切换前应该验证哪些指标?新旧锡膏有哪些关键差异?如何通过试产确认新锡膏是否适合现有SMT生产线?
锡膏品牌切换不能只比较价格和合金成分,还需要从材料特性、印刷表现、回流焊效果和可靠性等方面完成系统验证。
一、为什么更换锡膏品牌后容易出现质量问题?
锡膏通常由焊料合金粉末和助焊剂体系组成。不同品牌在粉末粒径、合金比例、助焊剂配方和流变性能方面可能存在差异。
这些差异会直接影响锡膏在印刷、贴片和回流焊过程中的表现。
1. 黏度和触变性存在差异
黏度影响锡膏在刮刀推动下的流动状态,而触变性则影响锡膏受到剪切力后黏度的变化及恢复过程。
如果新品牌锡膏的流变性能与原材料不同,可能出现:
- 锡膏滚动不稳定;
- 印刷边缘塌陷;
- 锡膏释放不充分;
- 印刷厚度不一致;
- 连续印刷后的形状变化。
即使两种锡膏的标称黏度接近,也不代表它们具有相同的印刷表现。
2. 焊料粉末粒径不同
锡膏粉末通常按照颗粒尺寸分为不同等级。
例如Type 3、Type 4和Type 5等。
不同粉末等级适用于不同的钢网开孔尺寸和印刷要求。
如果新锡膏的粉末粒径较大,而PCB包含01005、0201或细间距QFN等小尺寸焊盘,就可能增加锡膏通过开孔的难度。
因此,更换品牌时不能只关注合金成分,还需要确认粉末等级及粒径分布。
3. 助焊剂体系不同
助焊剂负责去除焊接表面的氧化物,改善焊料润湿,并帮助焊接过程顺利完成。
不同品牌可能采用不同的助焊剂配方。
这可能影响:
- 焊料润湿能力;
- 助焊剂挥发特性;
- 焊接后残留物;
- 锡珠形成情况;
- 清洗兼容性;
- 焊点外观。
如果新旧锡膏的助焊剂体系差异较大,即使印刷效果相近,回流焊后的质量表现也可能不同。
4. 回流焊工艺窗口不同
不同锡膏的推荐回流曲线可能存在差异。
例如,预热速度、浸泡时间、峰值温度和液相线以上时间等,都需要参考对应产品的数据手册。
如果直接沿用旧锡膏的回流焊参数,可能导致新锡膏无法充分润湿,或者出现助焊剂挥发异常。
5. 储存和使用条件不同
不同品牌的锡膏在冷藏温度、回温时间、开封后使用期限和搅拌要求方面可能存在差异。
如果没有按照新产品的使用规范进行管理,可能造成锡膏状态异常,进一步影响印刷质量。
二、锡膏品牌切换前,需要对比哪些指标?
在正式导入新品牌之前,建议先收集新旧锡膏的技术资料,建立对比表。
对比项目 | 重点检查内容 | 可能影响 |
合金成分 | SAC305等合金组成 | 焊点性能和工艺适配 |
粉末等级 | Type 3、Type 4、Type 5等 | 细间距印刷能力 |
粉末粒径 | 颗粒尺寸及分布 | 开孔填充和释放 |
黏度 | 规定测试条件下的黏度 | 印刷流动状态 |
触变性 | 剪切后的流变变化 | 印刷稳定性 |
助焊剂类型 | 活性和残留特性 | 润湿及残留 |
推荐回流曲线 | 峰值温度和液相线以上时间 | 焊接质量 |
储存条件 | 冷藏温度和有效期 | 材料稳定性 |
使用条件 | 回温、搅拌和使用时间 | 印刷一致性 |
清洗要求 | 清洗剂兼容性和残留特性 | 后续清洗工艺 |
需要注意,不同供应商的黏度测试方法和测试条件可能不同,不能只比较数据表中的单一数值。
三、锡膏品牌切换,正式验证前要做好哪些准备?
正式试产前,应先确认材料、设备和产品条件,避免在验证过程中出现无法区分原因的异常。
1. 确认新锡膏技术资料
向供应商索取完整的产品规格书、技术数据表和储存使用说明。
重点确认合金类型、粉末等级、助焊剂体系、推荐回流曲线和有效期。
2. 检查锡膏储存状态
确认新锡膏是否按照供应商要求进行冷藏运输和储存。
检查包装是否完整,生产日期和有效期是否符合要求。
3. 规范回温和搅拌
锡膏从冷藏环境取出后,应按照供应商规定完成回温。
避免在锡膏尚未达到规定使用状态时直接开封,以免产生冷凝水。
如果产品要求搅拌,应按照指定时间和方式执行,不宜随意延长搅拌时间。
4. 选择具有代表性的验证PCB
建议优先选择包含不同封装和焊盘结构的产品进行验证。
例如:
- 01005或0201微型元件;
- QFN细间距器件;
- BGA封装;
- 普通贴片电阻和电容;
- 大尺寸焊盘和连接器。
这样可以更全面地评估新锡膏的印刷适应性。
5. 固定验证条件
为了保证新旧锡膏测试结果具有可比性,应尽可能保持以下条件一致:
- PCB型号和批次;
- 钢网版本和厚度;
- 刮刀类型;
- 印刷速度;
- 印刷压力;
- 贴片程序;
- 回流焊设备状态。
如果验证过程中同时更换钢网或修改多个工艺参数,就很难准确判断质量变化是否来自锡膏本身。
四、锡膏品牌切换的五阶段验证流程 第一阶段:材料入厂验证
新锡膏到厂后,首先进行材料检查。
重点包括:
- 产品型号是否正确;
- 合金成分是否符合要求;
- 粉末等级是否符合PCB工艺需求;
- 生产日期和有效期是否合格;
- 包装和储存状态是否正常;
- 供应商质量文件是否齐全。
如果材料规格与原有工艺要求不匹配,不建议直接进入量产验证。
第二阶段:锡膏印刷验证
将新锡膏应用于代表性PCB,检查印刷表现。
重点观察:
- 锡膏滚动是否稳定;
- 是否存在塌边;
- 是否出现拉尖;
- 是否存在少锡或连锡;
- 锡膏脱模是否顺畅;
- 连续印刷后状态是否稳定。
同时使用SPI检测锡膏体积、高度、面积和偏移。
建议将新旧锡膏的检测数据进行对比,而不是只判断是否通过设备设定的上下限。
第三阶段:贴片与回流焊验证
印刷完成后,继续进行元器件贴装和回流焊测试。
重点观察:
- 元件贴装后是否发生偏移;
- 锡膏是否出现塌陷;
- 是否存在立碑;
- 是否出现桥连;
- 是否存在焊料飞溅和锡珠;
- 焊点润湿是否正常;
- 是否出现异常残留。
回流焊曲线需要根据新锡膏技术资料进行确认,并通过实际炉温测试验证。
不能为了让新锡膏适应旧曲线,而忽略其推荐工艺窗口。
第四阶段:焊点质量与检测验证
回流焊完成后,应检查实际焊接结果。
建议重点关注:
检查项目 | 主要关注内容 | 检测方式 |
焊点外观 | 润湿、桥连、少锡、立碑 | AOI、显微镜 |
锡膏印刷 | 体积和位置偏差 | SPI |
隐藏焊点 | BGA焊点和内部异常 | X-Ray |
电气连接 | 开路、短路及电气参数 | ICT |
产品功能 | 实际工作状态 | FCT |
清洗效果 | 残留和污染情况 | 适用清洁度检测 |
如果产品后续需要清洗,还应确认新锡膏的助焊剂残留与现有清洗工艺是否兼容。
第五阶段:小批量试产验证
实验室或少量样板验证通过后,不建议立即全面切换。
应安排具有代表性的小批量试产,观察连续生产状态。
重点统计:
- SPI一次通过率;
- AOI一次通过率;
- 立碑发生率;
- 桥连发生率;
- 少锡发生率;
- 返修率;
- 设备清洗频率;
- 锡膏实际消耗量。
只有在连续生产表现稳定、缺陷率符合质量目标后,才建议正式导入量产。
五、锡膏品牌切换后,常见异常应该如何处理? 1. 锡膏印刷塌边
可能原因:
- 锡膏流变性能与原品牌不同;
- 锡膏使用温度不合适;
- 印刷参数不匹配;
- 钢网底部存在残留。
改善方向:
检查锡膏技术参数和实际使用状态,再结合刮刀速度、压力和脱模条件进行调整。
2. 锡膏释放不充分
可能原因:
- 粉末等级与开孔尺寸不匹配;
- 钢网孔壁状态不佳;
- 锡膏触变性不合适;
- 钢网存在堵孔。
改善方向:
检查钢网开孔面积比、厚度和孔壁状态,并通过SPI确认实际转移效果。
3. 立碑现象增加
可能原因:
- 两端焊盘润湿不对称;
- 锡膏印刷量不一致;
- PCB焊盘设计不合理;
- 回流升温过程不合适。
改善方向:
检查两端锡膏体积、焊盘结构和回流焊温度曲线,不要直接将立碑问题归因于锡膏品牌。
4. 焊点润湿不良
可能原因:
- 助焊剂活性与实际氧化状态不匹配;
- 回流焊曲线不合适;
- 焊盘或元器件端子存在氧化;
- 锡膏储存和使用状态异常。
改善方向:
结合材料资料、实际温度曲线和焊盘可焊性进行分析。
5. 锡珠和焊料飞溅增加
可能原因:
- 锡膏回温或使用不当;
- 助焊剂挥发特性不同;
- 锡膏印刷量过多;
- PCB表面存在水分或污染;
- 回流焊升温过程不合理。
改善方向:
检查材料状态、印刷量和回流曲线,逐项确认异常来源。
六、锡膏品牌切换验证清单
为了避免漏项,可以将以下内容作为材料导入和工艺验证的内部检查清单。
材料与供应商验证
- 新锡膏规格书和技术资料齐全
- 合金成分符合项目要求
- 粉末等级与PCB开孔匹配
- 生产日期和有效期合格
- 储存及运输条件符合要求
- 回温和搅拌规范已确认
印刷工艺验证
- 钢网开孔与锡膏规格匹配
- 锡膏滚动状态正常
- 印刷边缘无明显塌陷
- 锡膏释放状态稳定
- SPI体积和高度符合要求
- 连续印刷后无明显质量波动
回流焊与焊点验证
- 回流曲线符合新锡膏要求
- 实际炉温测试完成
- 焊点润湿状态正常
- 无明显立碑和桥连
- 无异常锡珠和焊料飞溅
- AOI及必要的X-Ray检测通过
- 小批量试产完成
- 主要缺陷率符合质量目标
- 清洗工艺兼容性已确认
- 生产参数和作业规范已更新
- 材料批次追溯信息完整
- 工程与质量部门完成导入评审
锡膏品牌更换看似只是材料替换,实际上可能影响从锡膏印刷到最终焊接的整个SMT生产过程。
尤其是01005、0201、QFN和BGA等精细封装项目,锡膏的颗粒尺寸、释放性能和润湿特性都可能影响最终焊点质量。
对于中小批量PCBA项目,不同产品的PCB结构、钢网开孔和元器件封装差异较大。如果没有充分验证新锡膏的适用性,就容易出现试产正常、批量生产却出现质量波动的问题。
你的PCBA项目是否遇到过更换锡膏品牌后印刷不稳定、焊点润湿变差,或者立碑和锡珠数量明显增加的问题?如何找到一家重视材料验证和SMT工艺管控的PCBA加工厂?
恒天翊是一家专注PCBA中小批量加工的电子制造工厂,为客户提供PCB组装、元器件采购、SMT贴片、DIP插件及测试等服务。
工厂配备FUJI、JUKI等SMT贴片设备,以及3D SPI、AOI、X-Ray等检测设备,可以结合不同产品的工艺要求,对锡膏印刷、焊接外观和隐藏焊点进行检查。
针对锡膏品牌切换、钢网调整和回流焊工艺变更等项目,恒天翊可以结合PCB结构、元器件封装和生产要求进行工艺评估,帮助客户关注材料适配性和制造质量。
八、如何建立锡膏品牌切换的长效管控机制? 1. 建立锡膏供应商管理制度
对供应商的质量稳定性、技术支持能力和批次一致性进行评估。
2. 建立材料变更审批流程
更换锡膏品牌或型号前,应经过工程、采购和质量部门评估,避免未经验证直接用于量产。
3. 保存工艺验证数据
记录SPI、AOI、炉温测试和试产结果,为后续材料批次切换提供参考。
4. 规范锡膏使用管理
建立冷藏、回温、搅拌、开封和使用时间管理要求。
5. 持续监控量产质量
定期统计锡膏印刷和焊接缺陷,发现质量波动后及时追溯材料批次及工艺参数。
你是否正在寻找一家能够处理中小批量PCBA,并且具备锡膏验证、精密锡膏印刷和全过程质量管控能力的加工伙伴?
恒天翊专注PCBA中小批量制造,支持SMT贴片、DIP插件、PCB组装及相关测试服务。从研发试产到中小批量生产,恒天翊可以结合项目需求进行制造评估,帮助客户关注材料适配、工艺验证、过程检验和产品质量。
对于包含01005、0201、QFN和BGA等精细封装的PCBA项目,建议在更换锡膏品牌前明确材料规格、钢网要求、回流焊曲线和检测标准,以便更好地控制制造风险。
结语:锡膏品牌切换,不能省略工艺验证
锡膏品牌切换不仅是采购材料的变化,还可能影响锡膏印刷、元器件贴装、回流焊接和最终产品可靠性。
新旧锡膏即使采用相同合金成分,也不代表能够直接使用相同的生产参数。
真正可靠的锡膏切换,需要先完成材料对比,再通过印刷测试、回流焊验证和小批量试产,确认新材料适合现有生产工艺。将供应商管理、材料检查、SPI监控、AOI检测和量产追溯结合起来,才能降低材料变更带来的质量风险,提高PCBA生产的一致性和稳定性。