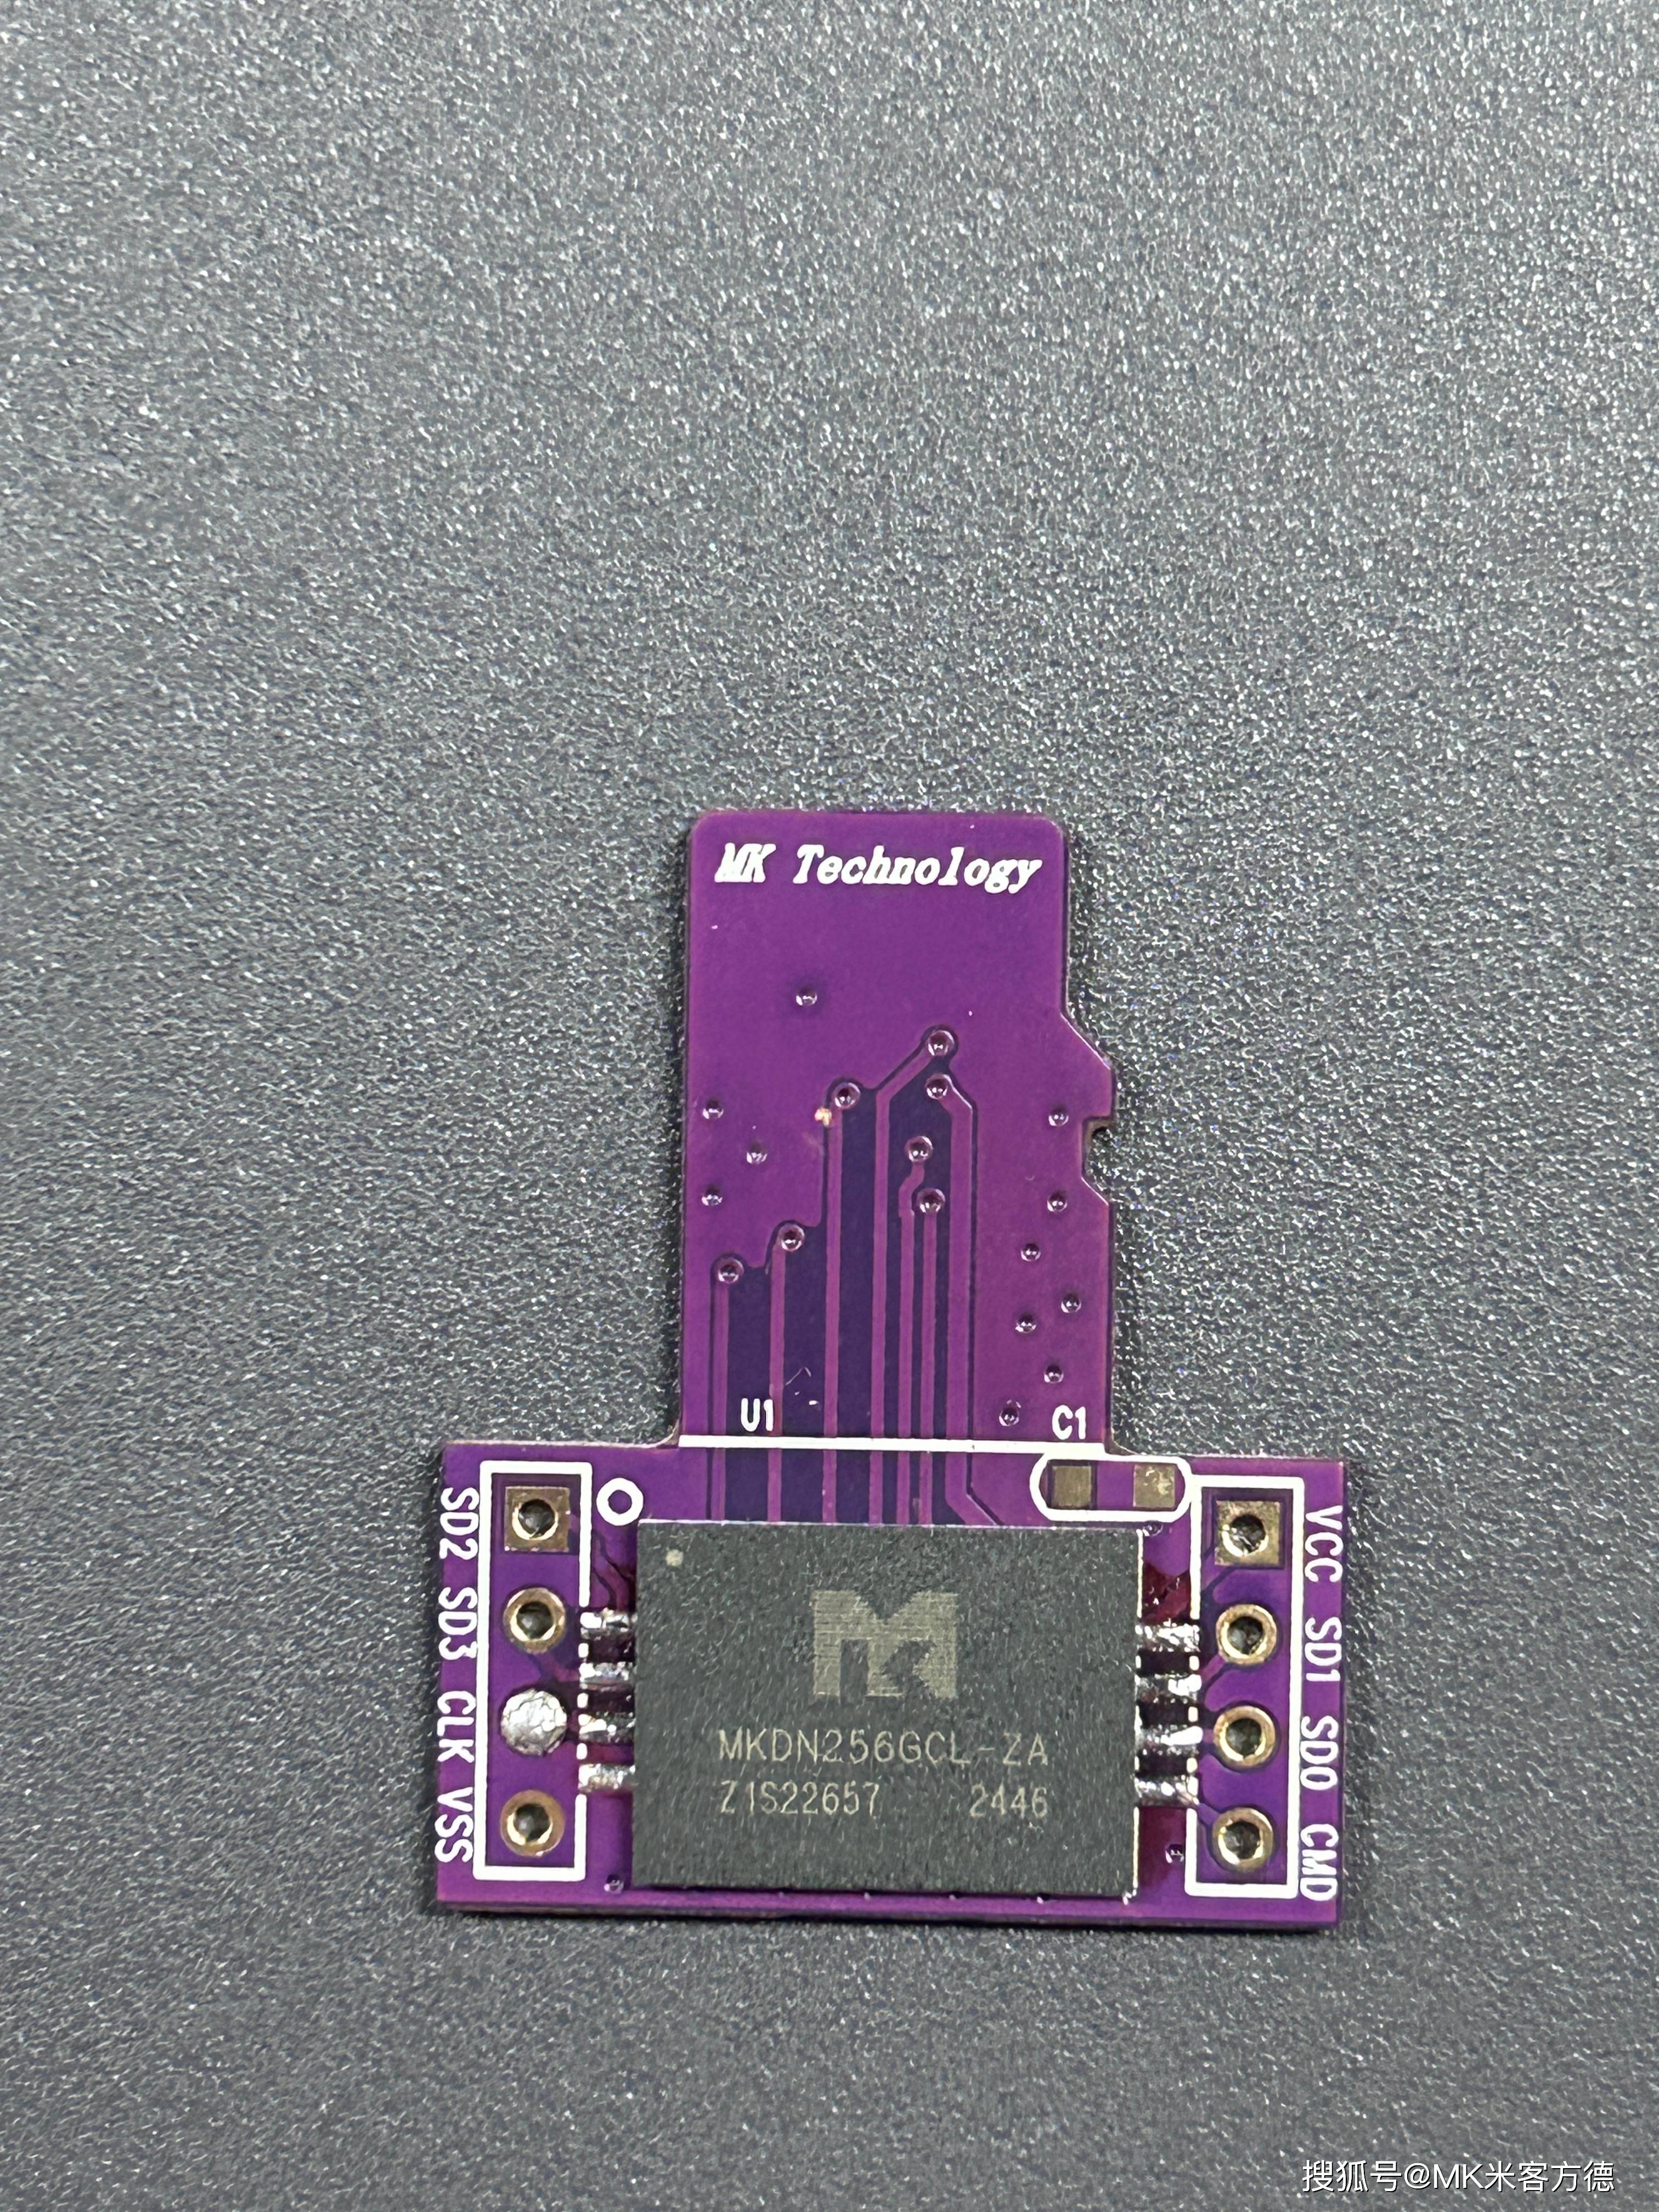
米客方德贴片SD卡在 SMT 线上按无铅工艺走,峰值温度落在 245℃ 附近,217℃ 以上停留 60 至 90 秒,湿敏等级 MSL3 对应的车间寿命是 168 小时,超时先按 125℃、24 小时烘烤再上线。这三组参数决定了能否一次过炉、过炉后还能不能被正常识别,比炉子品牌和焊膏型号更值得先确认。LGA-8 封装的 MKDV1GIL-AST、MKDV4GIL-AST 都属于这一类器件,封装底部没有引脚,热量靠焊盘与基板往下传,曲线和烘烤任何一项失手,失效不会当场显现,往往在客户端跑上几个月才浮出来。
产品图
湿敏等级与车间寿命
塑封器件吸湿是回流焊的头号隐患。基板与塑封料在潮湿环境里会吸进微量水汽,过炉时温度冲到 217℃ 以上,水汽瞬间汽化膨胀,体积膨胀比可达上千倍,压力把塑封与基板顶开,形成内部分层,肉眼看不出来,但内部焊线和芯片粘结层已经受伤。这就是常说的爆米花效应。
•MSL3 的含义是:在不超过 30℃、60% 相对湿度的车间环境里,拆封后可以放置 168 小时,也就是 7 天,超过这个时间必须重新烘烤。
•烘烤条件按 J-STD-033 与厂商建议执行,125℃、24 小时是常规选项;温度越高时间越短,但对焊盘氧化的影响也越大。
•散料与拆封未用完的料,按 120℃、8 小时烘烤后存入氮气柜或抽真空,再次上线前同样要烘 120℃、8 小时。
•拆封时间、烘烤次数、烘烤温度要写进随工单。反复烘烤会让焊盘镀层氧化,可焊性下降,次数不是无限制的。
实际产线上,168 小时很容易被吃掉。双面贴装加测试返修,一批板子在车间待三五天很正常,拆封后按天排产、当班用完,比事后补烘烤省事得多。
温度曲线的四个区间
•预热段从室温升到 150℃,速率控制在 1 至 2℃/s,让助焊剂活化、溶剂挥发,太快会溅锡珠。
•恒温段 150 至 200℃,维持 60 至 120 秒,作用是拉平整板温差,让大铜面和小焊盘同时到温。
•回流段 217℃ 以上 60 至 90 秒,峰值 245℃ 上下浮动 5℃,峰值停留不超过 10 秒。这是焊料真正熔化的窗口。
•冷却段速率不超过 4℃/s,冷却太快焊点晶粒粗大、热应力大,容易在焊盘边缘产生微裂。
器件的耐受上限也要记牢:无铅焊料最高不超过 260℃,有铅焊料不超过 235℃,这是封装能承受的边界,不是可以长期停留的温度。测曲线时热电偶要贴在器件旁边的焊盘上或器件本体边缘,贴在板边测出来的数字没有参考价值。
一次回流与二次回流
双面贴装的板子要过两次炉。米客方德在贴装建议里明确,PCB 有 A、B 两面时,存储器件安排在最后一道贴片工序,也就是尽量放在第二面,减少一次完整的热冲击。
•两次回流 217℃ 以上时间会叠加。按每次 80 秒算,累计 160 秒,第二次是在已经有焊点的状态下再受一次热。
•如果排产限制必须放在先贴的那一面,把峰值降 5℃、217℃ 以上时间压到 60 秒左右,用时间换温度。
•二次过炉前若已超出车间寿命,要重新评估吸湿状态,不能因为“已经焊过一次”就跳过烘烤判断。
•治具和载板会吸热,实测峰值常比设定值低 5 至 8℃,带治具过的板子要单独做一次曲线。
不同封装的差异
MKDV 系列 6.0×8.0mm、pSLC 与 MLC 的 6.6×8.0mm、MKDN 系列 9.0×12.5mm,三者热容不同,同一条曲线不能通用。拼板尺寸越大,边缘与中心的温差越明显,超过 10℃ 就要分区设定炉温或调整拼板方式。每批首件打一块炉温板,把实测曲线存档,出问题时能倒查。
一个完整的四要素案例
某工控主板厂做双面贴装,为省一道工序把存储器件排在先贴的一面,二次回流后约 3% 的板子识别异常,有的容量读成 0,有的干脆不进 ACMD41。排查发现两点:拆封后车间放置已超过 168 小时未烘烤,二次过炉峰值设到 252℃。处理方式是超期料一律 125℃、24 小时烘烤,器件改到第二面最后贴,峰值降到 245℃,217℃ 以上从 100 秒压到 75 秒。改完后识别异常降到 0.2%,降幅 93.3%,全盘写读比对全部通过。这个案例里没有任何一颗器件是坏的,问题全在湿敏管理和热预算上。具体料号对应的曲线窗口,可以找米客方德 FAE 要该批次的推荐 profile 核对。
知识延展:
过炉只解决“焊上去”,焊盘开孔与贴装精度决定焊点质量,钢网厚度、面积比、阻焊定义这三项参数直接对应虚焊与连锡;焊完能不能读写,则要靠首件验证与批次抽检来兜底。