2026年11月7日 下午18:00
跑合期油温偏高的原因
S系列新机的蜗轮副,齿面是加工出来的,看着光,放大看是一片微观凸峰。蜗杆和蜗轮的接触,理论上是一条线,实际受加工误差和装配误差影响,初期只有一小块区域真正贴合,接触斑点可能只占齿面的三成到四成。同样的载荷压在更小的面积上,接触应力高,凸峰互相刮擦,摩擦功大,这部分功全部变成热。所以新机头几十个小时油温比稳定期高十几度是常态,不是故障。随着凸峰被磨平、接触区扩大,摩擦系数下降,温度自己会回落,这个过程就是跑合。油在高温下黏度变稀、油膜变薄,磨损反而加快,所以头几十小时别把温度当成可以硬忍的事。
正常与异常的界限
判断标准不是某个固定的温度值,而是温度随时间的变化趋势。空载或者轻载连续跑两到三小时,油温升到环境温度加三十五到四十五度,然后趋于平稳,每小时涨幅不超过两度,这算正常跑合。如果跑了三小时还在以每小时三度以上往上涨,看不到收敛的迹象,那就不是跑合问题,要停机查:油位是不是过低、油品是不是用错、有没有装配过紧、冷却器是不是失效。新机开箱运行,建议空载先跑两小时再挂负载。另一条线是温度上限,矿物型蜗轮蜗杆油一般控制在九十度以内,合成油可以到一百度,超过就停。轴承位也要摸,轴承比油温高十到十五度属于正常,高出太多说明预紧过头或者润滑不到位。
噪音先高后低
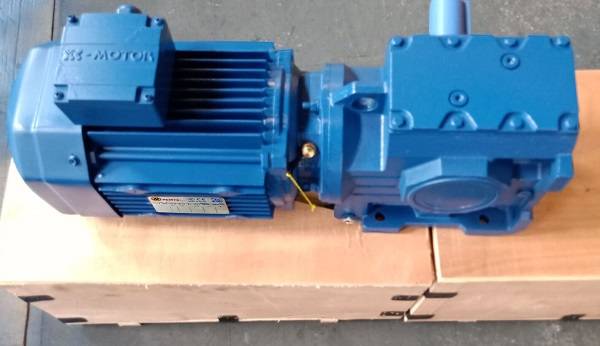
跑合期的噪音曲线是个先升后降的形状。初期接触斑点小,啮合冲击大,噪音比稳定值高两到四分贝;跑合几十小时以后随着接触区扩大,噪音回落并稳定下来。所以新机噪音略高不必紧张,但要听音质:均匀的嗡嗡声正常,带周期性敲击、尖叫或者忽大忽小,说明齿面有硬点、有异物或者中心距不对,需要停机。用手机的分贝软件在固定距离、固定工况下每天记一次,比用耳朵判断靠谱,也能留下趋势数据,后面出问题时有得对。记录时旁边写上环境温度和负载率,不然单看分贝值没有意义。
首次换油的时间和做法
跑合会产生金属微粒,这些微粒留在油里等于研磨膏,越磨越多。首次换油建议在跑合二百到四百小时之间,重载或者环境粉尘大的场合取二百小时,轻载连续运行取四百小时。做法上,趁油还热的时候排,热油带悬浮物的能力强,凉了铁屑沉底排不干净;排空以后从加油口注入冲洗油,低速空转几分钟再排掉,这一步不要省;加油到油位线,静置十分钟再看一次油位,油会往轴承腔和管路里渗,一次加到位往往偏少;换完记录油位、油温和噪音,作为下一个周期的基准。补油要同牌号同黏度等级,不要混用。第二次换油按正常周期走,一般两千到两千五百小时。
载荷要分级加
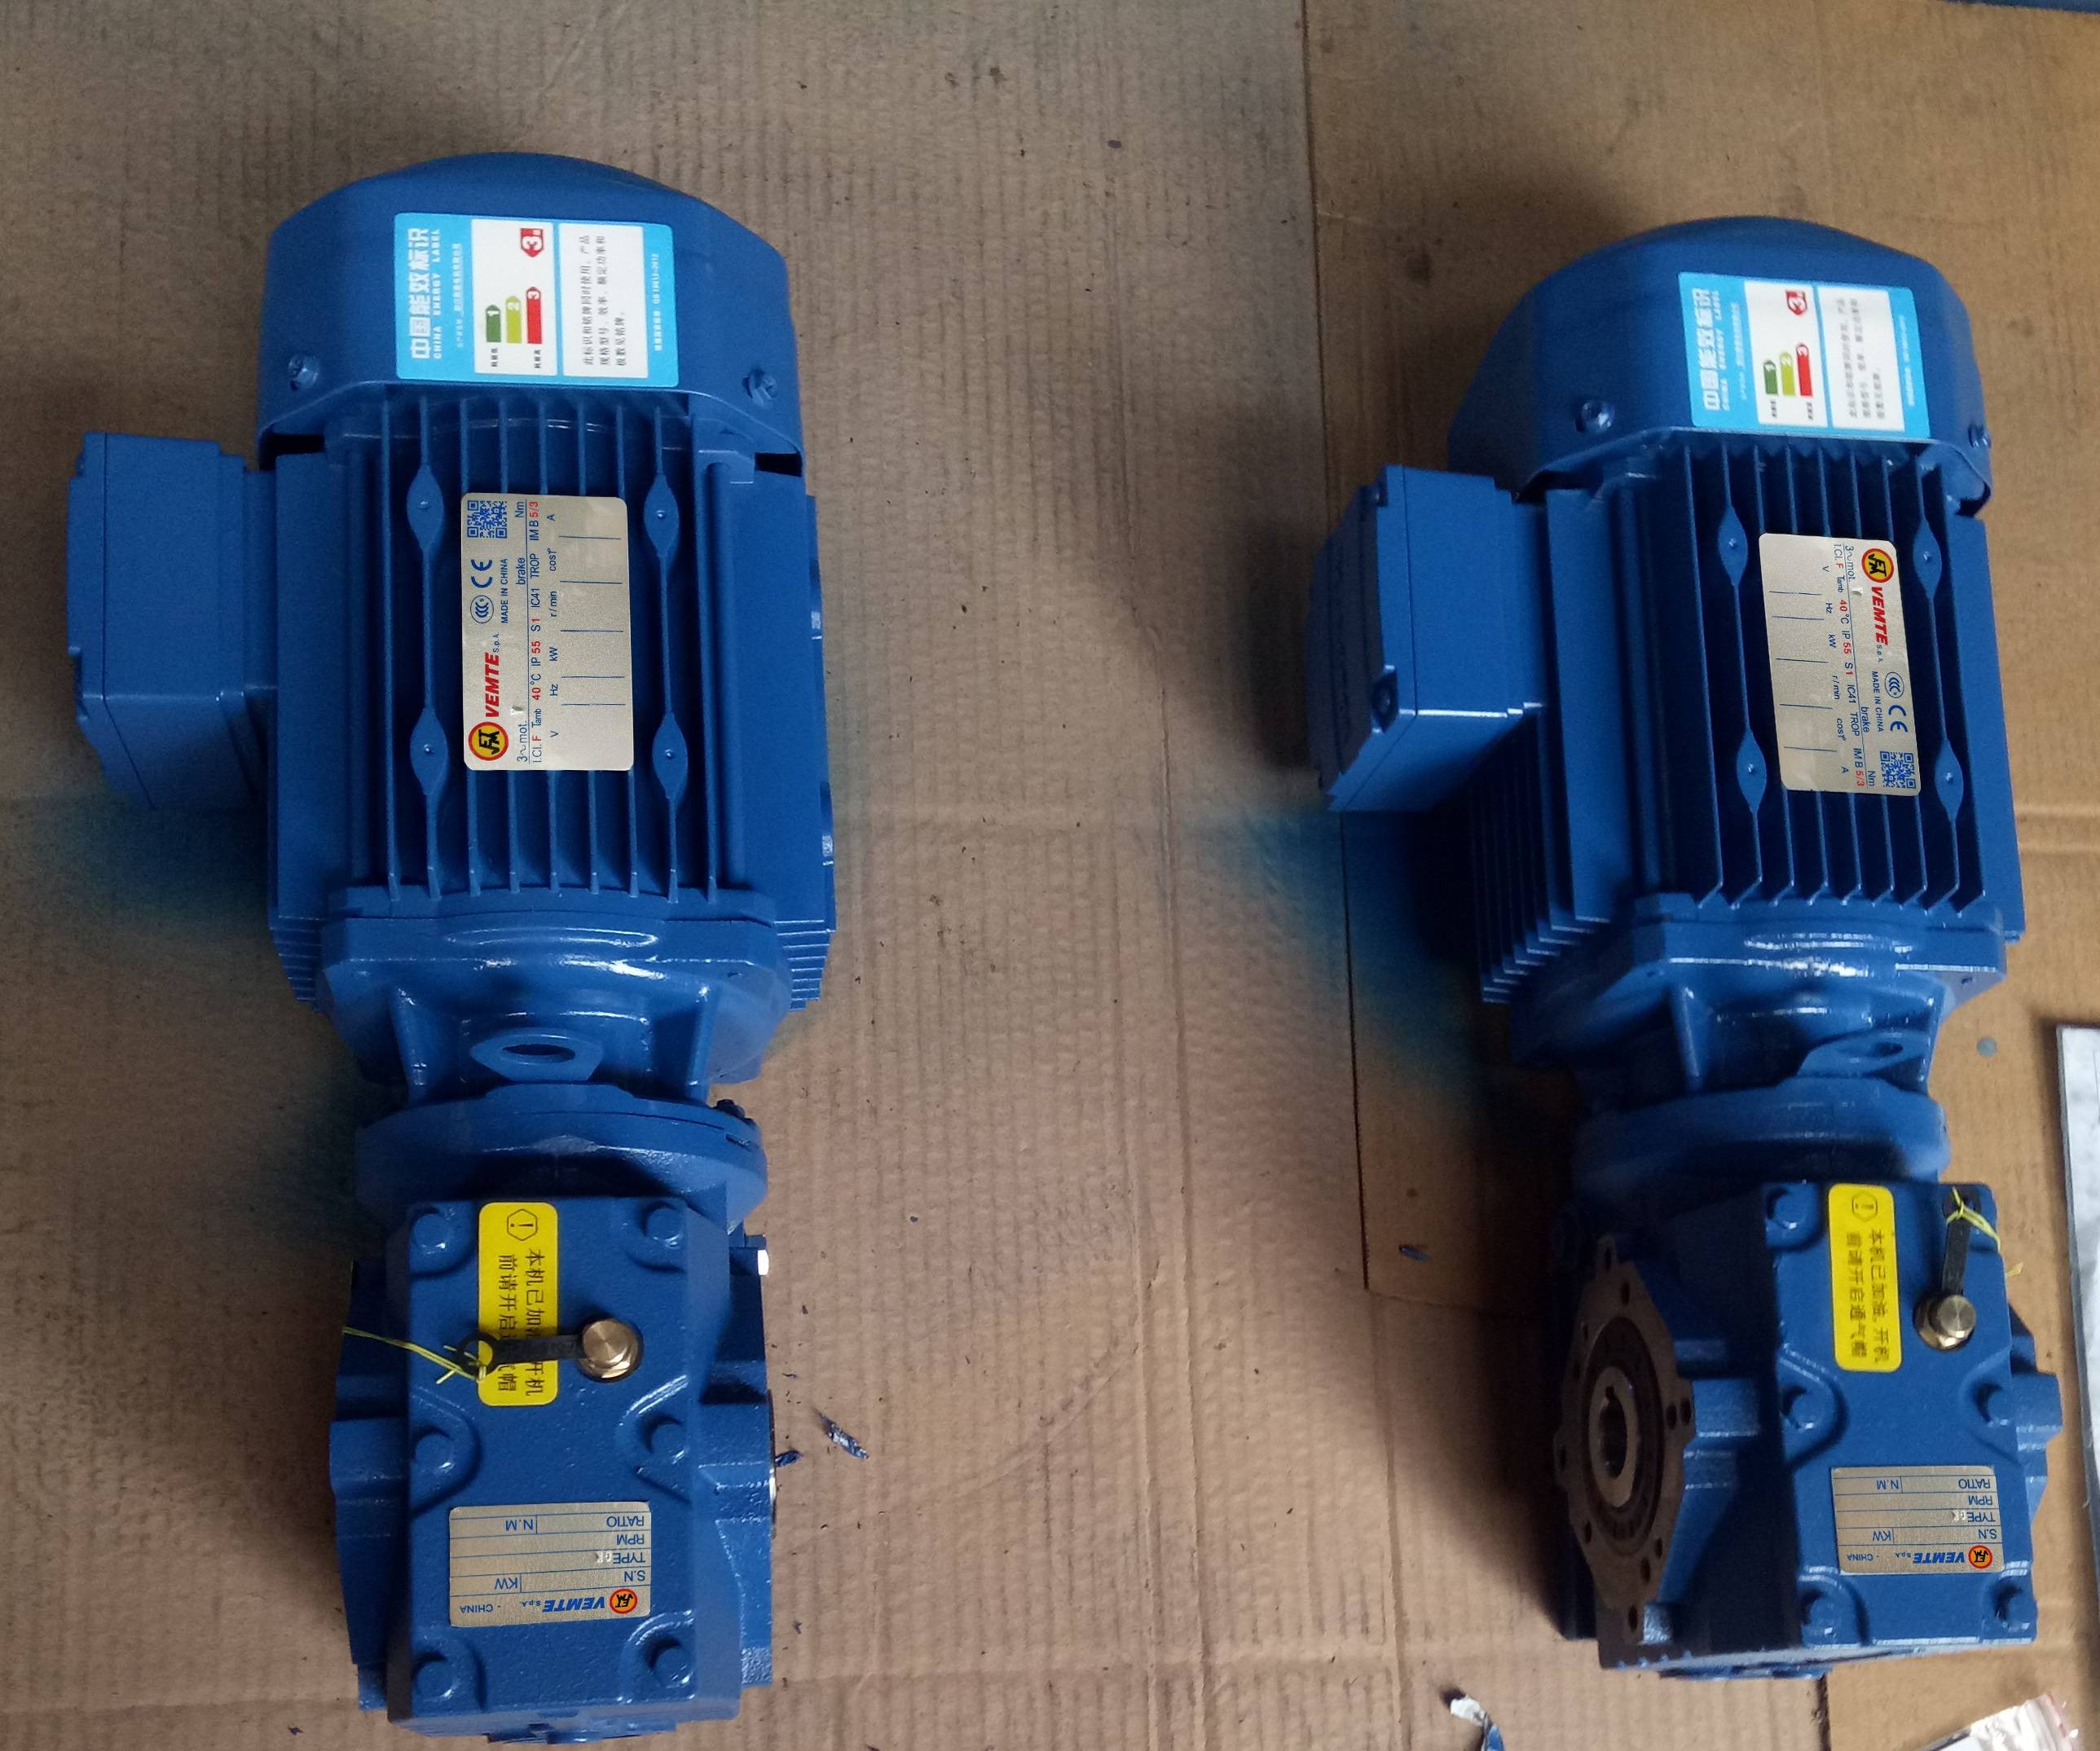
新齿面直接上满载,凸峰在高压下会被撕裂而不是磨平,撕裂的位置就成了点蚀的起点。分级加载的做法是:头二十小时按额定载荷的百分之三十跑,接下来二十小时到百分之五十,再二十小时到百分之七十五,之后进满载。每个阶段结束检查油温和噪音,有异常就退回上一级多跑一段。这套流程排进设备调试计划,比出了问题再拆机便宜得多。瓦玛特随箱资料里给了跑合载荷表和换油节点,照表执行就可以,不用自己推。跑合结束做一次齿面检查,接触斑点达到齿宽的百分之六十以上、齿高的一半左右,才算跑到位。
把跑合当成一次验收
跑合期是设备状态信息量很大的一个阶段,油温、噪音、振动、油品颜色都在说话。把这四项按天记下来,后面出问题时就有了对照基线。很多所谓的老大难故障,翻回跑合记录看,早期其实已经有征兆,只是当时没人当回事。记录表上写明机型、速比和油品牌号,换人接手也看得懂。
这类现场记录的方法后面还会写,关注一下就能看到。