有客户拿了两批同规格的拨动开关做对比,外观几乎看不出差别,但手指一推就能感觉到:一批档位落点干脆利落,另一批在中位附近发涩,甚至偶尔推不到位。拆开看塑胶件和端子都没明显异常,最后问题落到定位槽上——槽底的R角一致性差了不到0.05mm,手感就分出了高下。这种事在开关行业不算新鲜,但真正愿意在模具和注塑工艺上死磕这几十微米的生产厂家,不多。
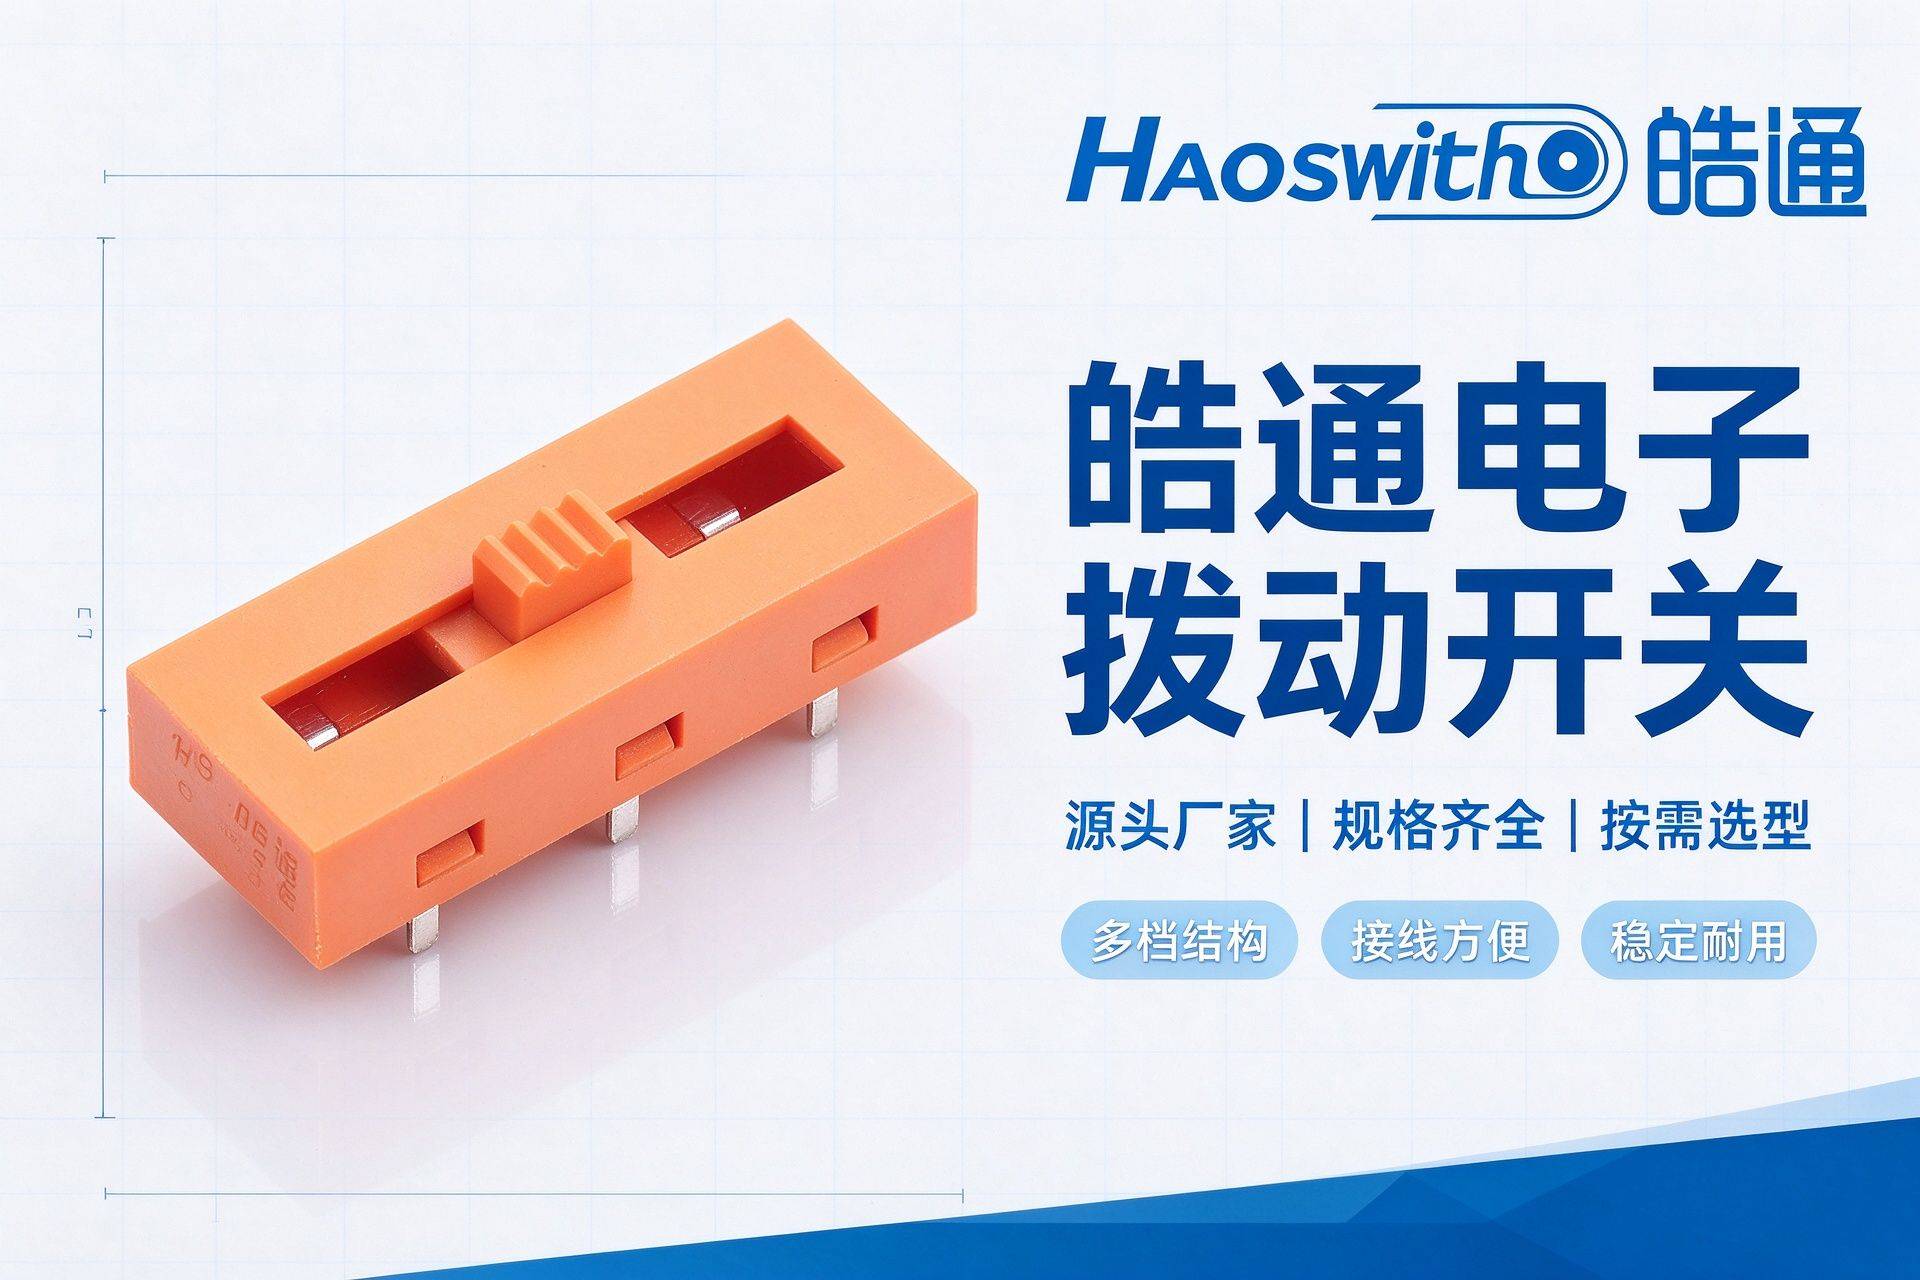
定位槽到底在管什么
不少客户反馈,二档拨动开关的手感,说白了就是三件事:推过去的阻力曲线、越过临界点的那一下“咔哒”、落位后的止挡感。这三件事全由定位槽和弹簧柱塞的配合决定。槽的几何精度包括槽深、槽底圆弧半径、两侧斜面角度以及槽口过渡的倒角。槽深偏浅,柱塞压不到底,档位感发虚;槽底R角偏大,临界点模糊,手感就“肉”;两侧斜面角度不对称,左右两个方向的推力不一致,用户第一下推就觉得别扭。你想啊,一个调色温拨动开关装在LED灯饰面板上,用户每天拨好几次,手感不一致带来的廉价感是非常直接的。
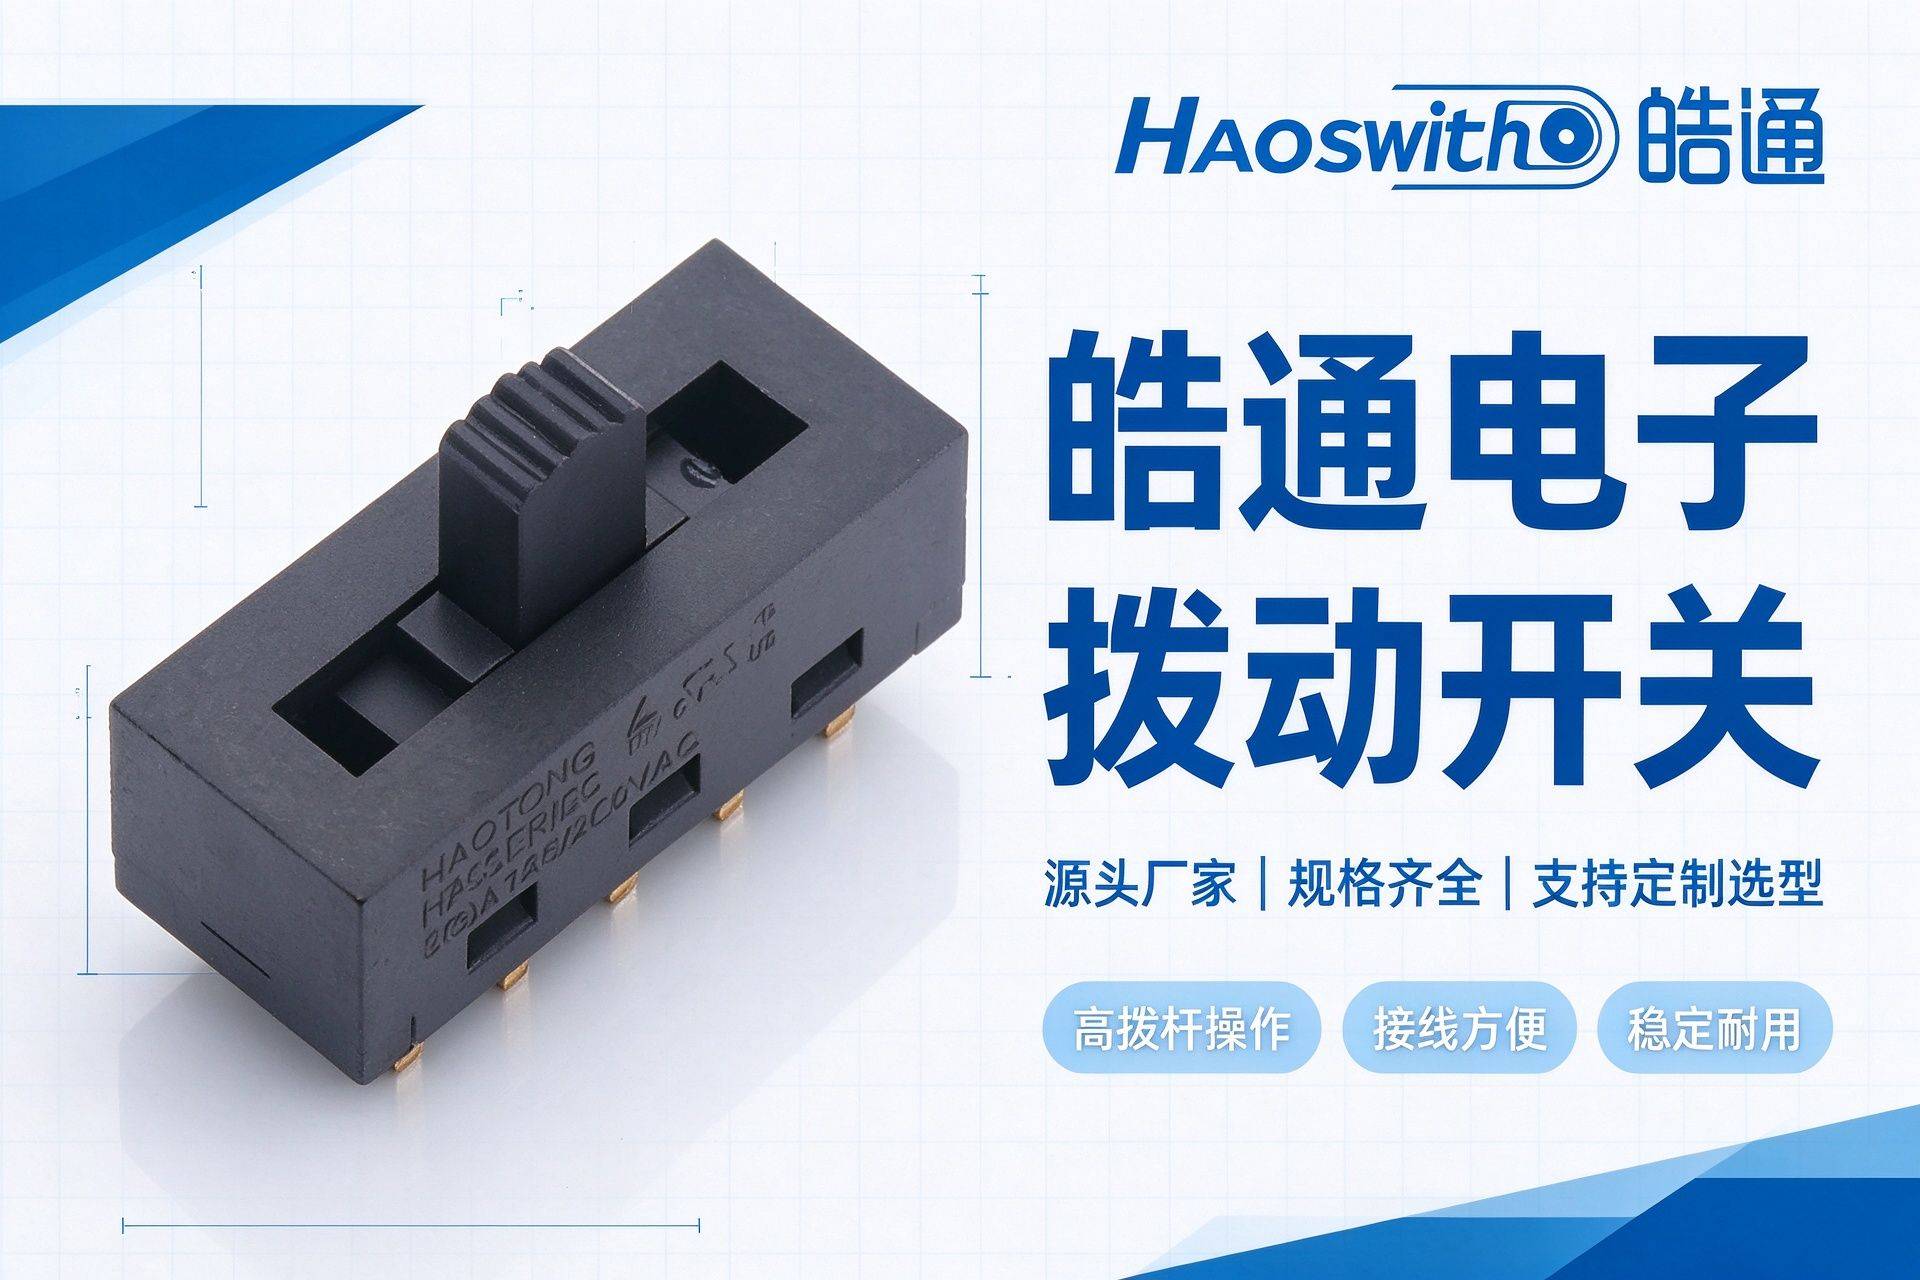
模具磨损是批次差异的源头
定位槽通常做在胶壳上,材料多为LCP或PA66。LCP刚性高、尺寸稳定,适合薄壁精密槽型;PA66韧性好但吸湿后尺寸会漂。注塑时槽底R角的成型依赖镶件或放电加工,镶件磨损后R角逐渐变大,前一千模和后一万模出来的槽型就不一样。这也是为什么同一款大电流拨动开关,不同批次的“咔哒”声有时清脆有时沉闷。广东一些源头工厂的做法是给定位槽镶件定寿命,到点强制更换,同时用CCD抽检槽深和R角。听着简单,但愿意把它写进作业标准的供应商并不多。
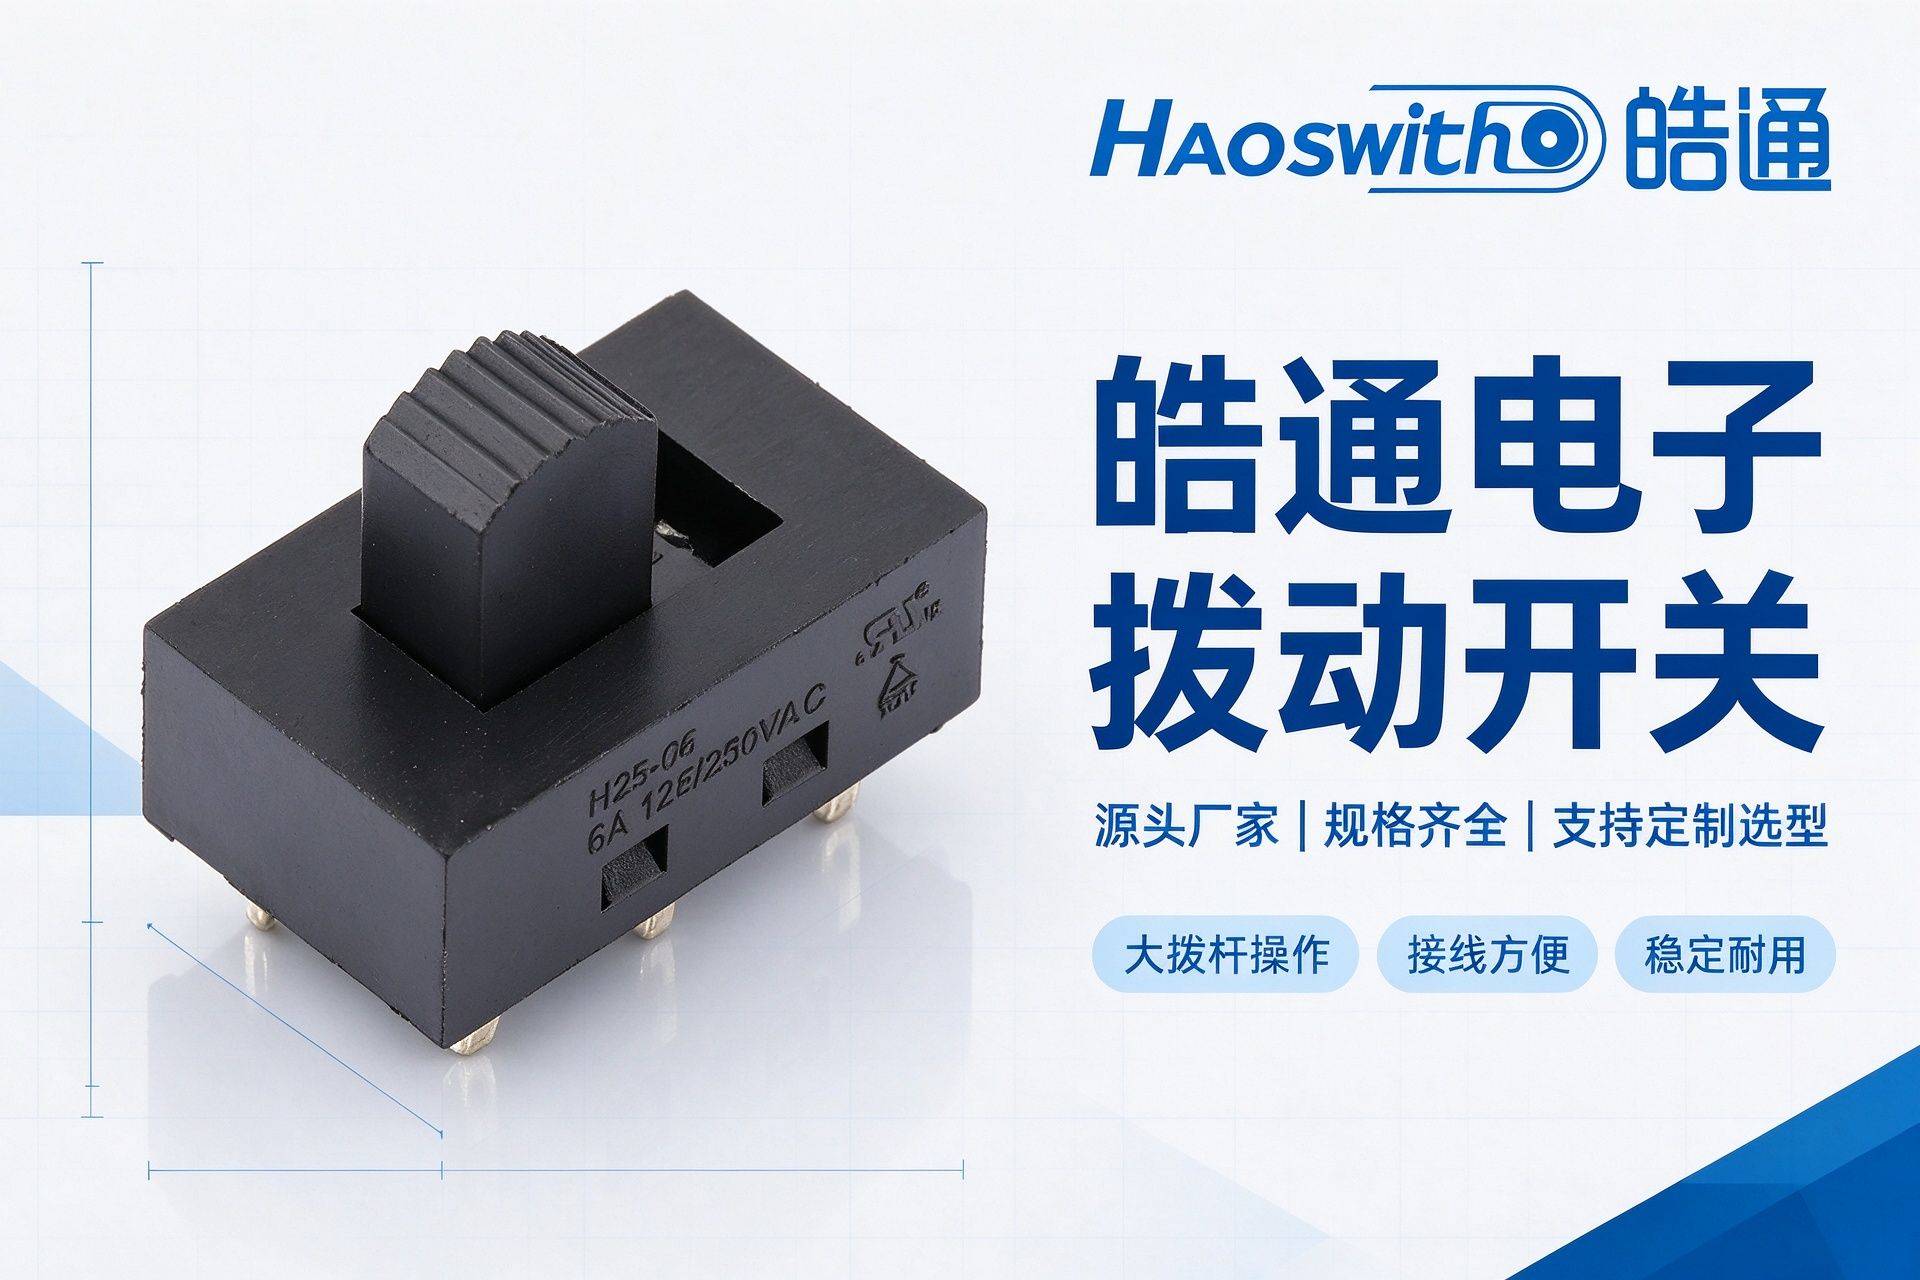
弹簧柱塞与槽的匹配不能各管各的
槽的精度上去了,柱塞端的球头直径和弹簧力也得跟着控。球头直径偏大,配合偏浅的槽,接触应力集中,磨损加快;球头偏小,落位后晃动感明显。我们之前在配合一款美容美发设备的滑动开关方案时,就遇到过柱塞球头公差带偏宽导致左右档位力差超过15%的情况。后来把球头直径收严,同时把槽底R角公差压到±0.03mm,两个方向的推力差才稳定在5%以内。这类问题靠成品抽检很难拦住,得在端子压接和塑胶件进料环节就卡住。
测试要贴着真实工况做
我们注意到,手感一致性不能只靠人手摸。插拔寿命测试台架上跑五万次之后,定位槽会有微量磨损,手感衰减曲线是否平顺,比初始手感更值得关注。导通电阻测试和端子保持力测试反映的是电气与机械的底线,但手感这件事,得靠推力-位移曲线来量化。我们内部看二档拨动开关的曲线时,会重点比对临界点的斜率,斜率太陡手感生硬,太缓则档位模糊。宽温工作场景下,比如汽车电子配件里靠近发动机舱的位置,PA66胶壳的热胀冷缩会让槽型产生微米级变化,前期设计时就得把材料的热膨胀系数算进去。
说到底,定位槽的几何精度不是什么高深技术,难的是把模具维护、注塑参数、柱塞来料和曲线检测串成一条闭环。皓通电子在佛山自购的厂房里跑自动化产线,拨动开关、拨码开关和线束模组共线管理,靠的就是把这类细节固化进过程控制里,客户要打样或者小批量试产,响应起来也快。