作为我国首款按国际适航标准研制的干线客机,C919 的每一毫米都关乎商业运营的安全与口碑。它的机身由多段筒体壁板对接而成。段与段之间的对接间隙和阶差,必须压在 ±0.5mm 以内——超了,不仅影响气动外形,更会埋下疲劳寿命隐患。很多人以为这种精度靠"老师傅的眼光",真相是:它靠的是精密测量在装配环节的全程"在场"。本文拆解测量在大飞机装配中究竟扮演什么角色。
一、装配为什么离不开测量
机身壁板动辄数米到十几米,铝合金或复材蒙皮刚性弱、温湿度一变就微变形,靠传统样板、拉线既量不准也留不下记录。更关键的是,装配是"过程"而非"终点":前一段偏 0.3mm,后一段再偏 0.3mm,累积到整机就是肉眼可见的波浪。精度必须在每一道对合时就管住,而不是等造完再检。
二、大尺寸测量的"武器库"
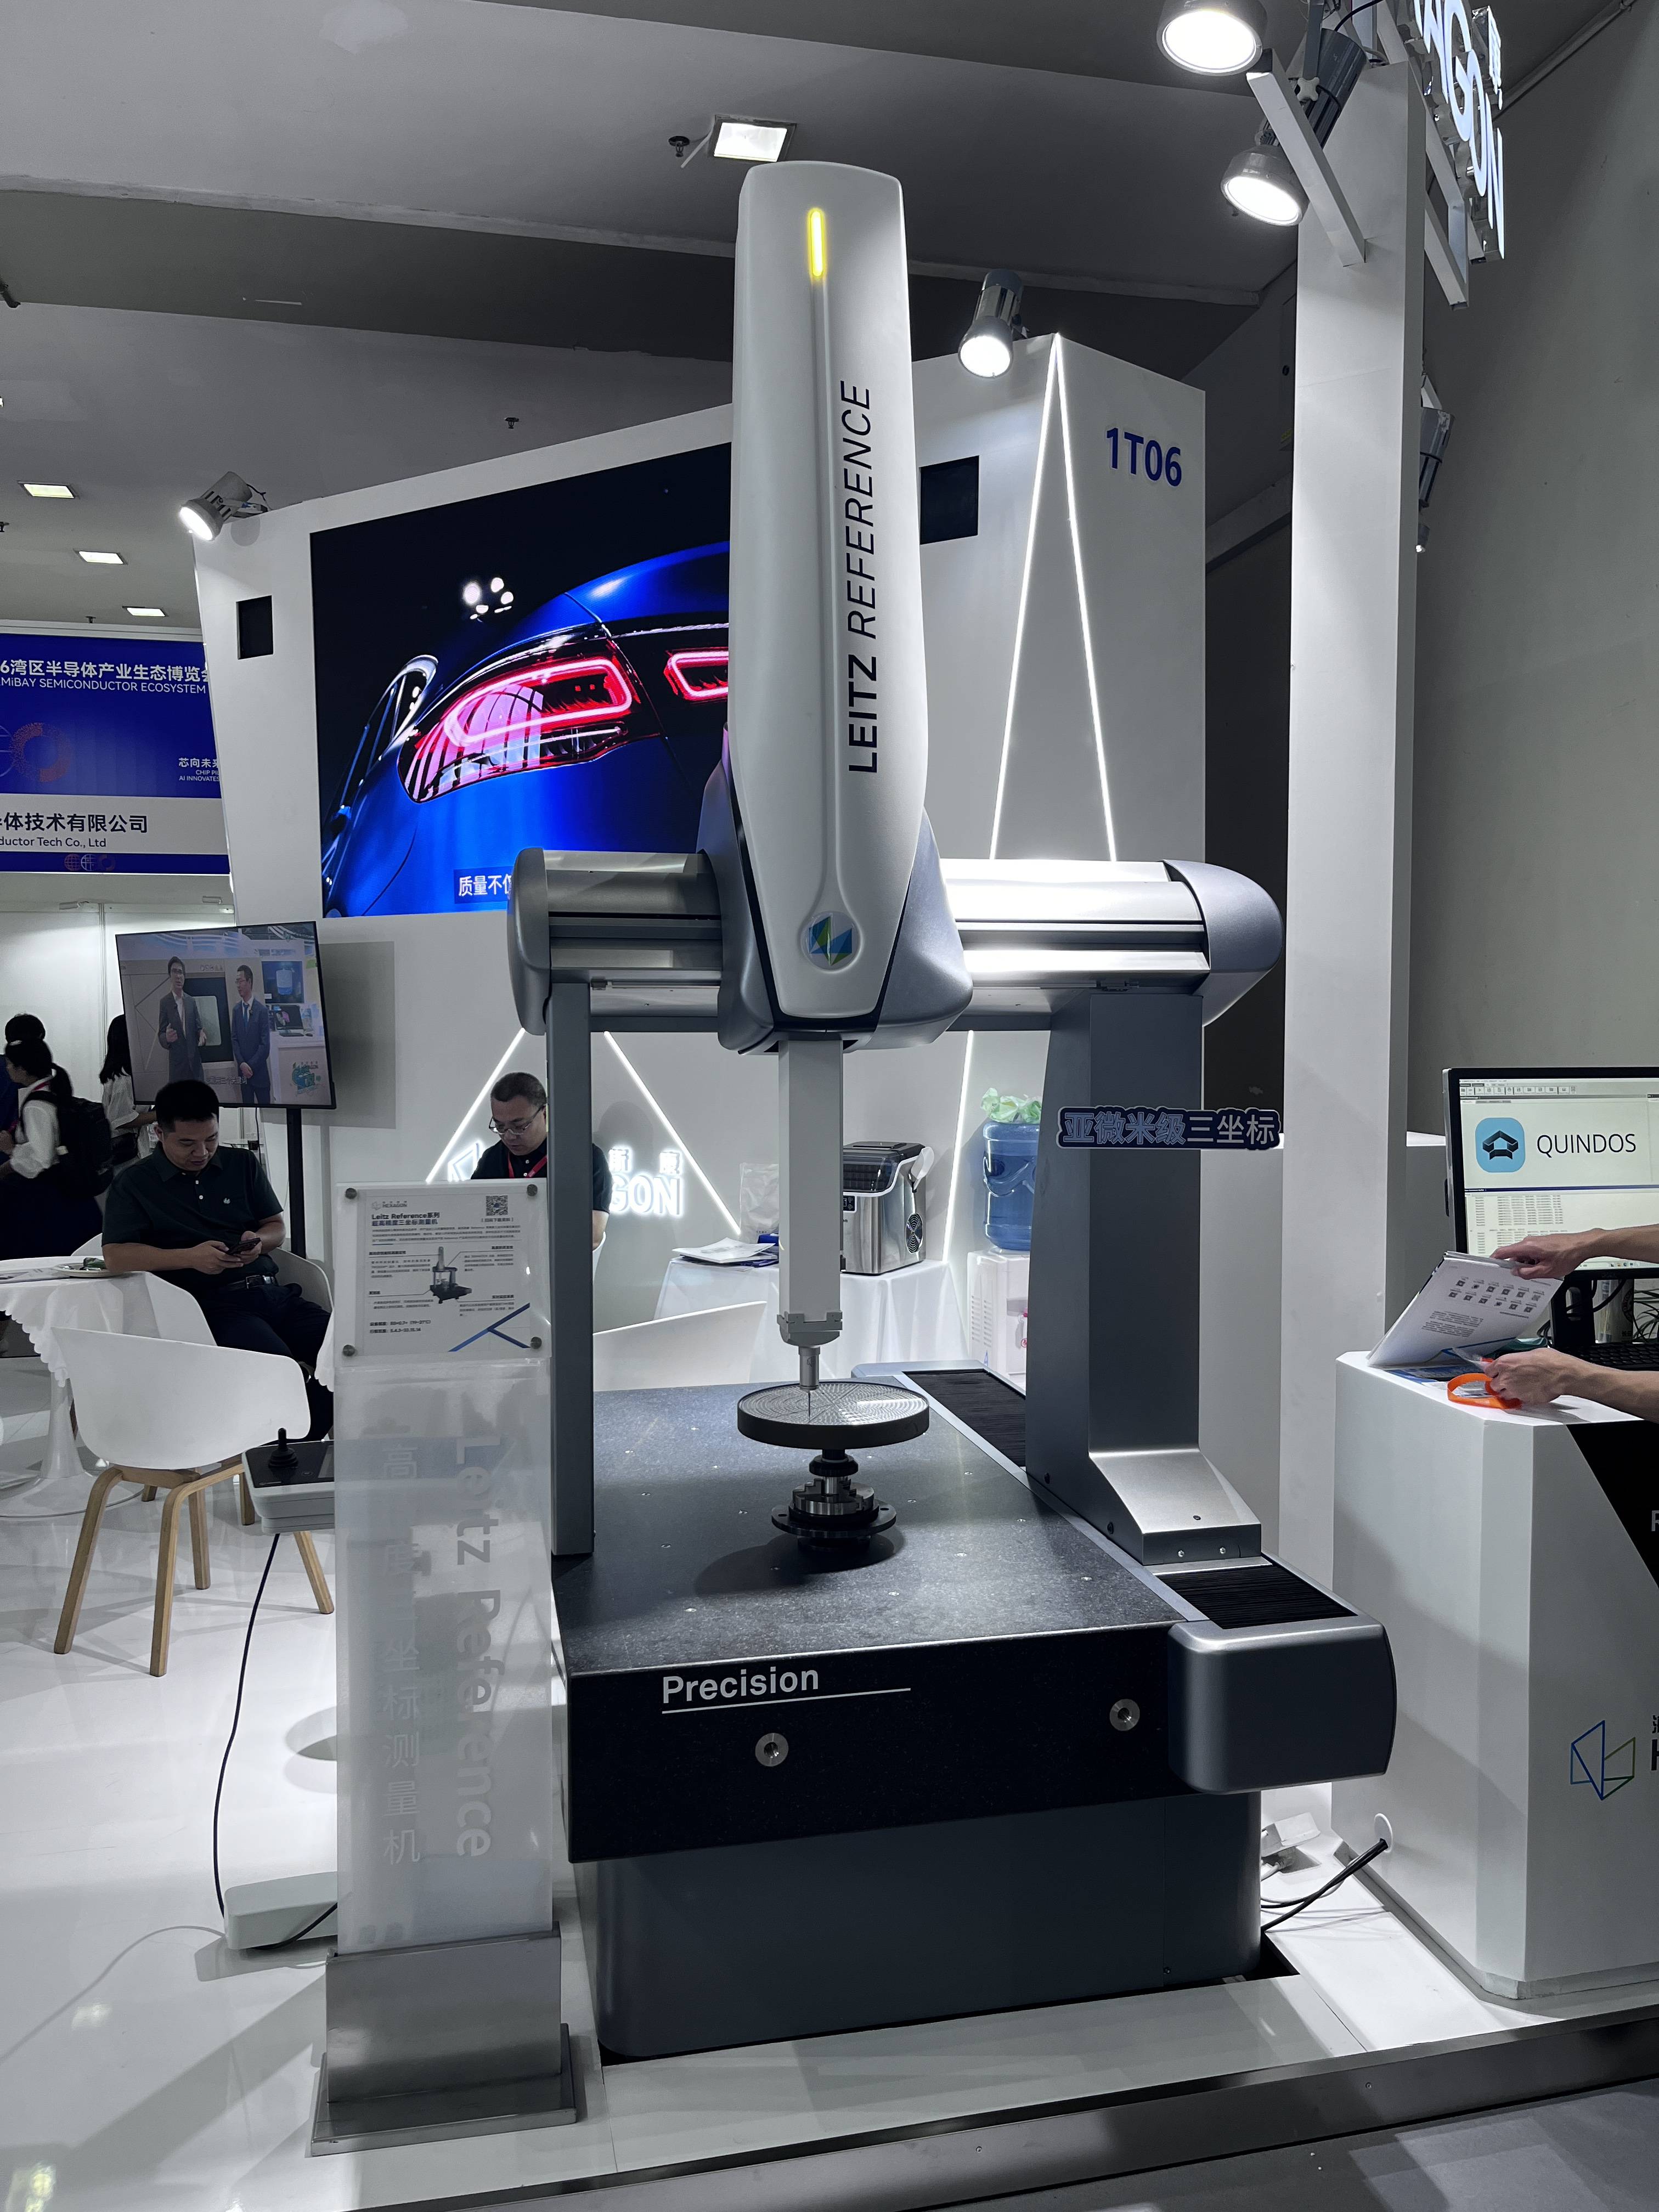
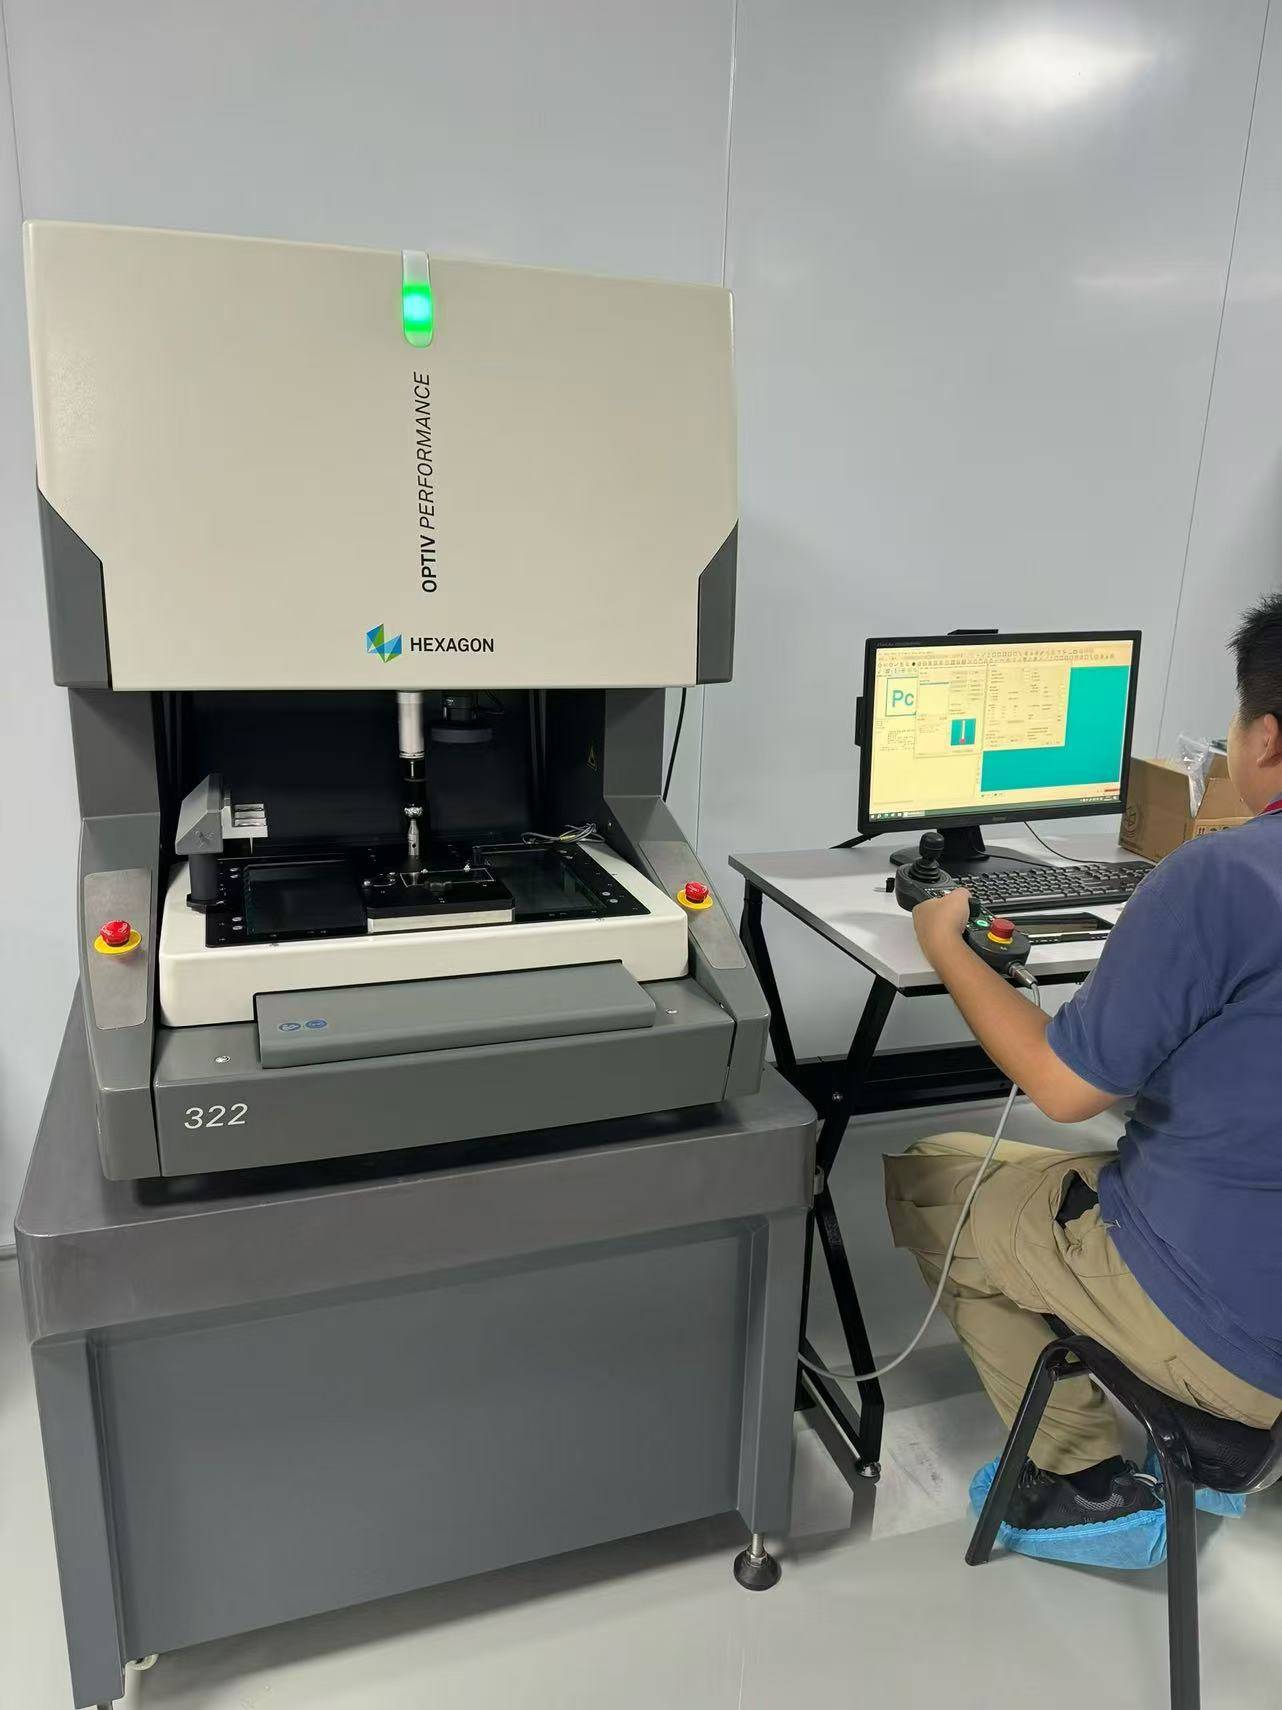
撑起这套能力的,是空间大尺寸测量手段:激光跟踪仪在十几米范围内以微米级稳定性捕捉关键点位;关节臂测量机灵活伸近机体,补测窄区与型面;摄影测量与扫描则快速重建大曲面。海克斯康体系覆盖这些设备,并把它们统一到同一数模坐标系下,让分散的测量变成连贯的空间数据。
三、角色一:调姿与对合的"眼睛"
壁板吊装到位后,跟踪仪在机体上建立数模坐标系,实时算出当前位姿与目标位置的偏差,工人看着数显微调调姿工装,把段间阶差一点点压进 ±0.5mm。没有这套"眼睛",对接全凭经验和手感,±0.5mm 几乎不可重复。在某型对接环找正中,跟踪仪一度发现一端下沉 0.4mm,系统立即提示垫高,避免强行对接埋下应力集中隐患。测量的价值,在这里是把"差不多"变成"可量化、可复现"。
四、角色二:过程记录与适航取证
每一次对合的测量结果自动归档,形成不可篡改的装配质量档案。适航审查时,审查方要的不是"我们很认真",而是"每一个关键对合都有数据可查"。一旦外场发现隐患,还能回溯到当初的对接记录精准定位。测量在这里,是合规与信任的载体。
五、角色三:误差分配与工艺反哺
多段机身累积误差,靠测量数据在段间合理分配补偿,避免单段过度收紧拖慢节拍。这与数字孪生思路一致——装配数据同步进虚拟模型,设计端据此校正下一版公差带。长期积累的装配数据,还会反哺设计余量设定与工装改进,让下一架飞机装得更快更准。测量从"把关者"升级为"优化源"。
结语:C919 机身壁板的 ±0.5mm,表面是制造精度,背后是精密测量在装配环节的持续"在场"。它把看不见的形变与位置,变成管得住的数据——这,正是大飞机从图纸飞向蓝天的隐形底座。