厂家做颜色品控时,大概都遇到过这种事:同一批金属漆,实验室测出来 ΔE 0.4 放行,客户拿另一台仪器复测说偏了;一块透明薄膜,两台仪器读出的 Lab 差了一大截。换人、换机、换白板都试过,数据还是对不上。
很多时候问题不在"仪器准不准",而在用什么方式照、从哪个角度收,也就是测色几何条件。金属漆、透明膜、哑光塑料、粉末,本来就不该用同一种测法。几何条件选错,后面 ΔE 算得再精细、报告做得再漂亮,起点就已经偏了。
颜色测量结果不仅与材料本身有关,还与测色仪的照明和接收方式密切相关。测色几何条件的选择关系到质量控制的评估结论,影响电脑配色效果以及供应链颜色沟通的顺畅与否。
本文将从材料分类出发,为大家介绍不同材料适合采用的测量几何条件。
一、快速了解不同材料如何选择测色几何条件
颜色并非样品"自带"的数字,它由光源、样品、观察者三者共同作用决定。测色仪要做的,是用一套固定的照明与接收方式,把这个过程标准化,这样不同时间、不同地点、不同仪器测出来的数才有可比性。CIE No.15 以及 GB/T 3978、ISO 7724-1、ASTM E1164 等标准,规定的正是这套条件。
常见的几何条件可以归成四类:
| 几何条件 | 怎么照、怎么收 | 读到的是什么 |
|---|---|---|
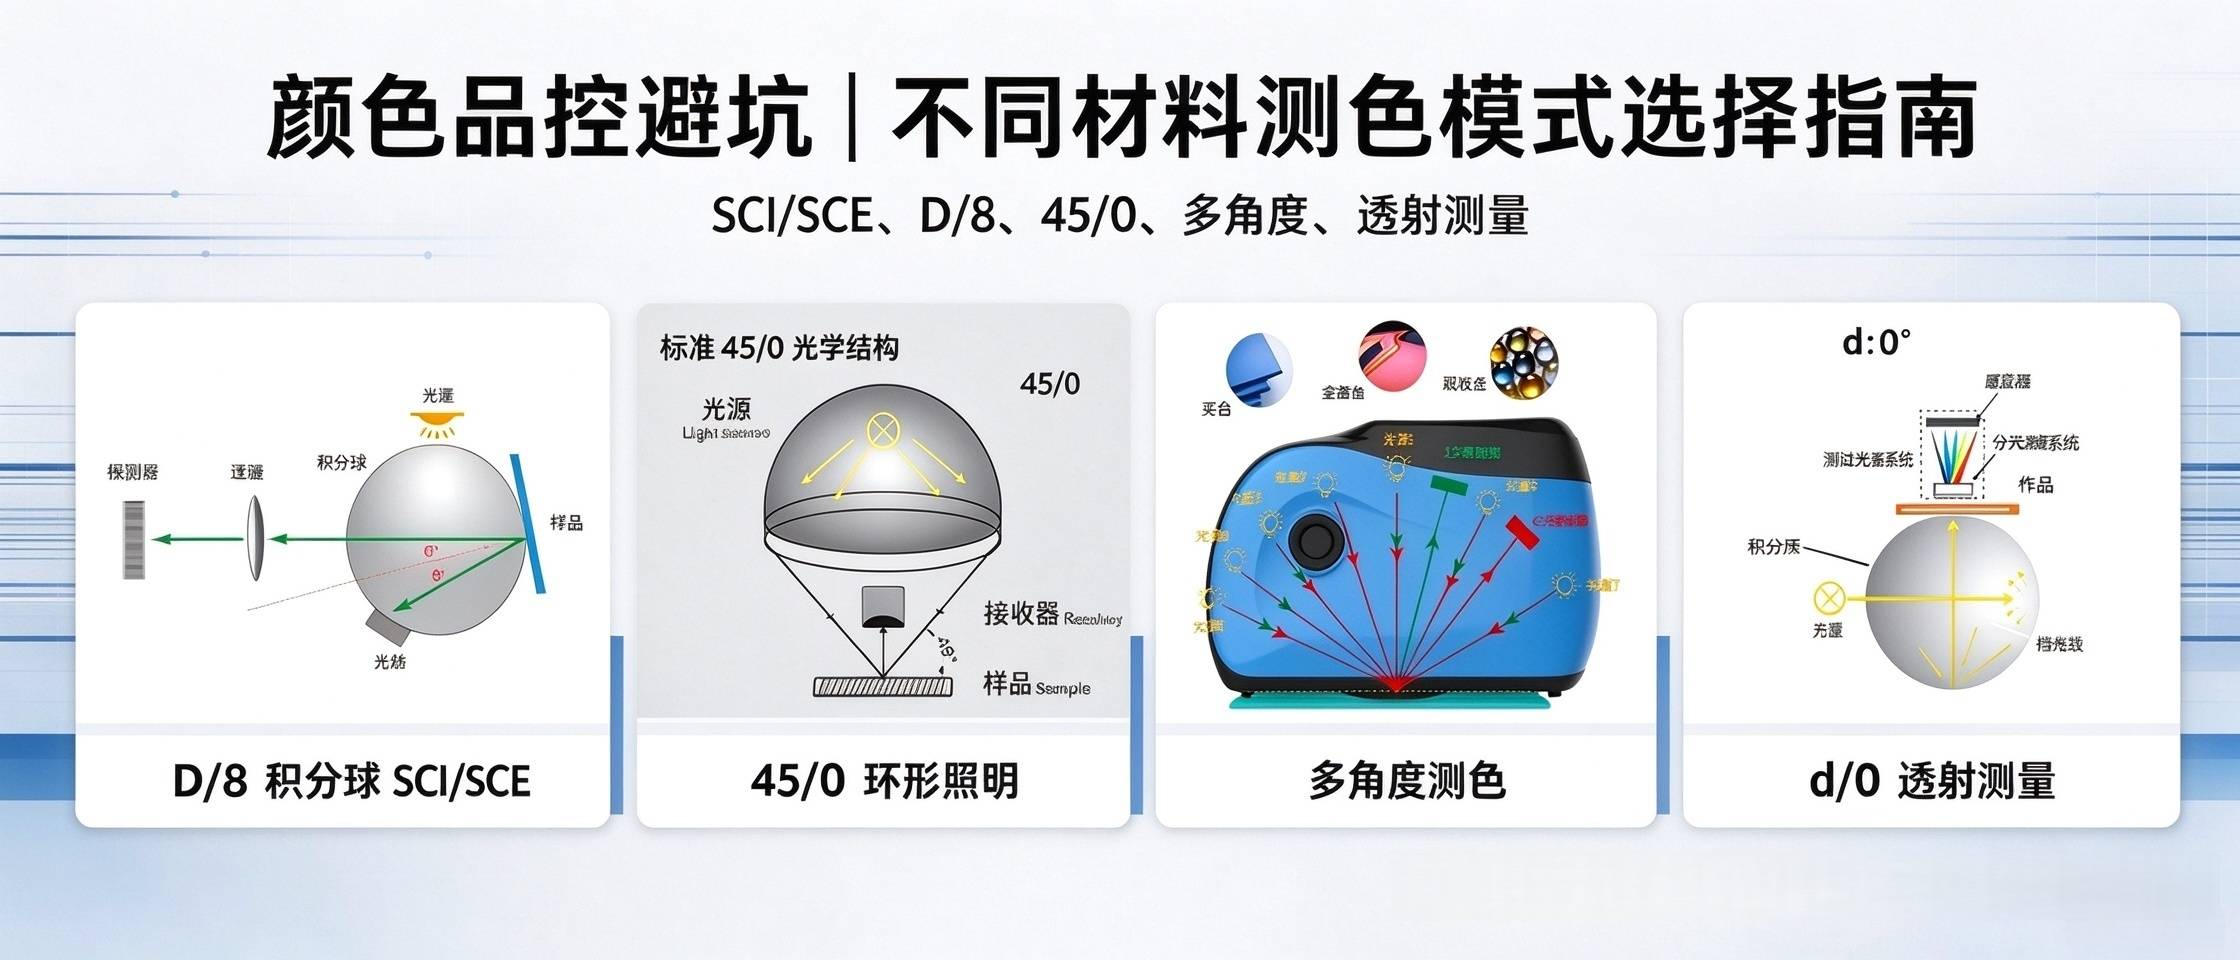
| 反射 D/8 | 积分球漫射照明,8° 方向接收 | 可切换包含 / 排除镜面反射,适合本体色与配色 |
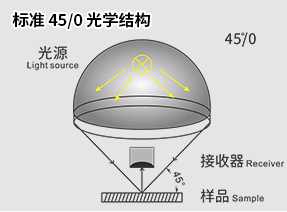
| 反射 45/0 | 45° 环形均匀照明,0° 垂直接收 | 几何上避开镜面反射光,接近人眼目视 |
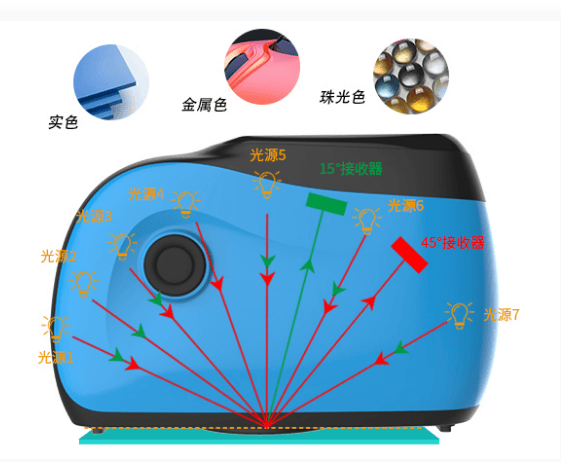
| 多角度 | 多个照明角度、一个接收器,一次输出多角度数据 | 颜色随观察角度变化的规律,用于效果颜料 |
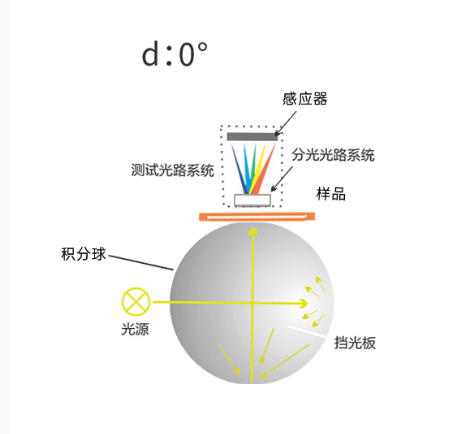
| 透射 D/0 | 漫射照明,0° 方向接收穿过样品的光 | 透射光谱、透过率、色度与雾度 |
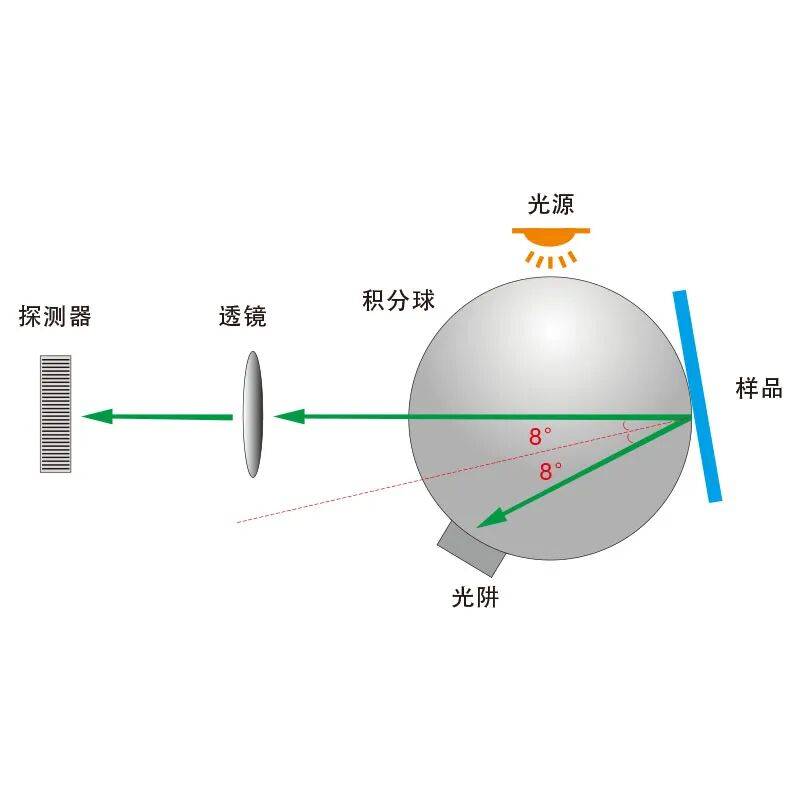
反射 D/8 光学结构:采用了国际上适用范围广泛的 D/8 照明观测条件、SCI/SCE(包含镜面反射 / 不包含镜面反射)合成技术,支持 SCI+SCE 同时快速测量。
标准 45/0 光学结构:采用 45° 环形均匀照明、0° 接收的光学设计,完全匹配人眼视觉特性,可完美规避样品表面纹理、光泽对测量结果的影响,测量数据与目视评价高度一致,尤其适合食品、表面纹理类样品的颜色检测。
多角度仪器:几何条件示意如下,通常分为 3 角度、5 角度、6 角度和 12 角度等。实现特殊效果材料和复杂材料的优质质量设置了标准,覆盖实色、金属色、珠光色等全品类特效饰面,满足汽车外饰、塑料件、化妆品包材等多行业测量需求。
D/0 几何光学结构:能够提供更全面的色度分析,确保您的产品质量符合标准:ASTM D1003/1044、CIE No.15、GB/T 3978、GB 2893、GB/T 18833、ASTM E308、DIN5033 Teil7。
二、按材料选模式:四类材料,四条路径
① 常规不透明材料(塑料件、涂料、纺织品、纸张、粉末)→ D/8 + SCI。
这类样品要看的是本体反射率,适用于电脑配色;SCI 把表面光泽的影响剥离掉,跨批次、跨设备的数据才稳。
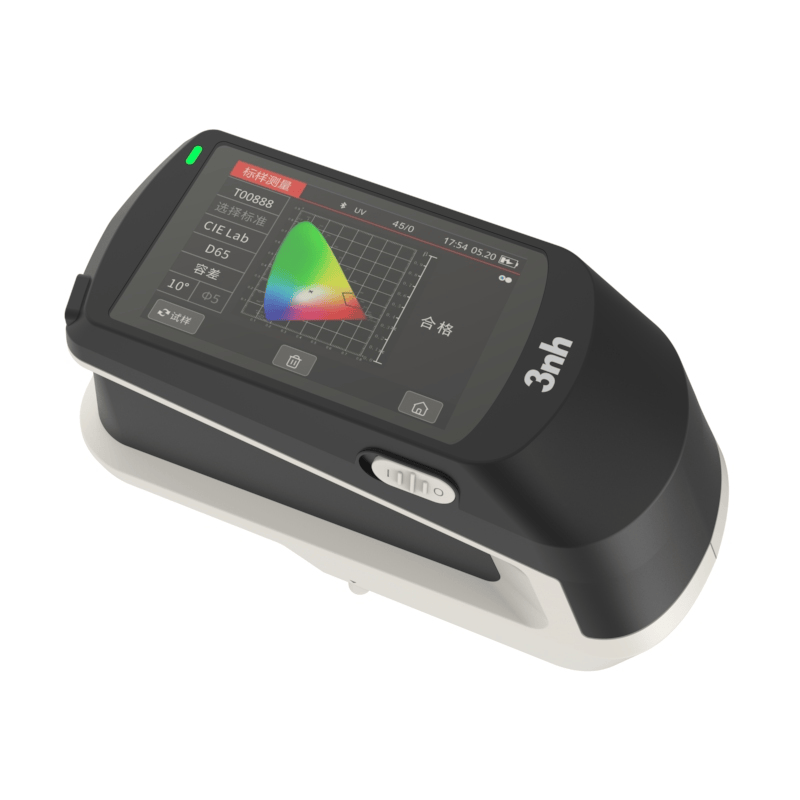
② 表面光泽、纹理参与观感的材料(哑光面、皮纹、磨砂、拉丝、印刷品、带涂层样板)→ 45/0。
这里有个很典型的例子:两块光泽不同的板,SCI 可能测出几乎一样的 Lab,可摆在一起人眼一眼就看出差别,因为差异本来就在光泽,不在着色。45/0 用 45° 环形照明、0° 接收,镜面反射光进不了接收器,与目视评价更一致。
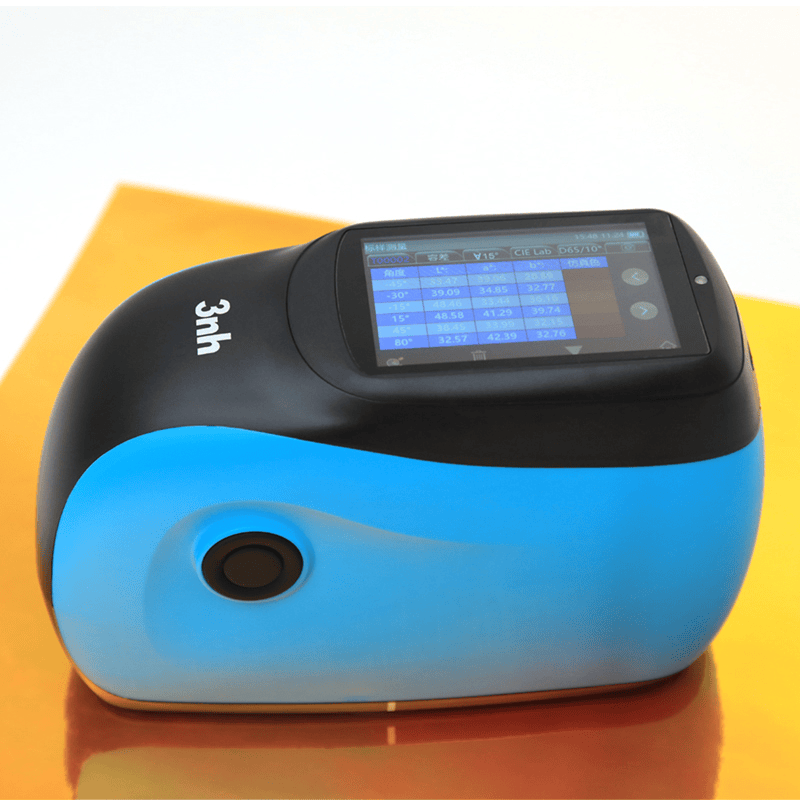
③ 随角异色材料(金属漆、珠光漆、汽车效果面漆、镭射包装、珠光塑料)→ 多角度。
这类材料的颜色本来就随观察角度变,单角度只拍到一个"切片",供应商和客户稍换个角度看就对不上。ASTM E2194、ASTM E2539、SAE J1545、DIN 6175-2 等标准都是围绕多角度测量建立的。常见的 6 个观察角度为 45as-15°、45as15°、45as25°、45as45°、45as75°、45as110°;除了各角度的 Lab 与 ΔE,还要看 Flop Index(跃变指数)以及闪烁度、彩闪度、颗粒度。效果面的"闪不闪、颗粒粗不粗",本来就不是普通 Lab 能描述的。
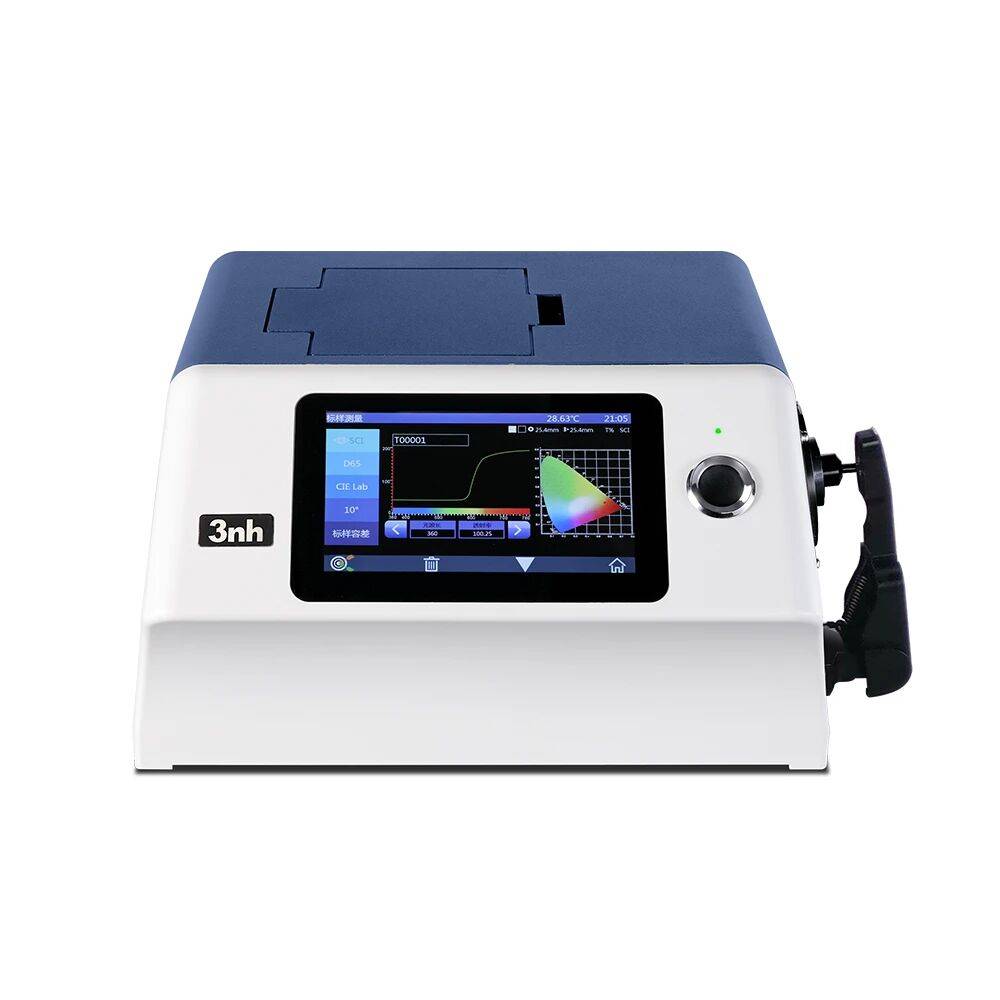
④ 透明与半透明材料(薄膜、玻璃、树脂片、液体、乳浊包装)→ 透射测量。
光要穿过样品,用反射法读到的主要是表面反射和背衬,等于测错了对象。透明且散射很小的样品可用规则 / 直接透射;半透明、有散射的样品则要用积分球收集全透射,否则散射光丢失会让结果系统性偏色。另外务必固定光程(比色皿厚度)、统一背衬与夹具,并按 ASTM D1003 关注雾度,薄膜"发雾"和"发黄"是两件事。
把上面的顺序倒过来记,就是一套现场可用的判断:先看样品透不透光,再看颜色会不会随角度变,再看要不要和目视一致,最后定 SCI 还是 SCE、配哪个口径。先定条件再选仪器,比先买仪器再凑条件省事得多。
如果不知道如何选择测量模式,可以记住下面的经验法则:
| 场景 | 优先选择 |
|---|---|
| 电脑配色 | 优先 SCI |
| 颜色验收 | 优先 SCI |
| 视觉一致性 | 优先 45/0 |
| 金属效果色 | 优先多角度 |
| 透明材料 | 优先透射 |
| 半透明材料 | 优先透射 |
三、颜色品控避坑
坑一:SCI 和 SCE 的数据混着比。供应商报告写 SCI,自己复检用 SCE,同一批货能差出明显 ΔE,最后谁也说服不了谁。条件不写在报告上,数字就没有可比性。
坑二:拿错模式去做错的事。用 45/0 的数据去做电脑配色,或把多角度某一角度的 Lab 当成"这个颜色的标准值"发给只做单角度判定的客户,都属于数据本身没错、用错了地方。配色要全波段反射率并统一条件,效果面要按标准角度成套报数据。
坑三:只盯 Lab,忽略外观与测量条件。"颜色一样、看起来不一样"常常是光泽、雾度、鲜映性(DOI)、橘皮在起作用,几何条件解决的是颜色这一维,外观还得配合光泽度仪、雾度仪一起看。此外白板与黑阱校验、口径、光源与 2°/10° 观察者角度、UV 包含或排除、透射光程,都会改变读数。
所以一份能拿去和客户对齐的报告,至少要写清这六项:几何条件、SCI/SCE、测量口径、光源与观察者角度、UV 设置、透射光程或背衬。把这几项固化进检验规范和品管软件模板,比反复"再测一次"有用得多。
四、不同材料的测色模式三恩时仪器选型指南
| 几何条件 | 型号 | 关键参数 | 典型材料 |
|---|---|---|---|
| D/8(SCI/SCE 同时) | TS7700 | Φ8mm / Φ4mm 双口径;SCI、SCE 同时测;台间差 ΔE*ab ≤0.15;约 1.5s | 塑料、涂料、纺织配色与验收 |
| D/8(SCI/SCE 同时) | TS7600 | 8mm 或 4mm 单口径;1000 线闪耀光栅、双光路系统 | 常规不透明样品品控 |
| D/8(SCI/SCE 同时) | ST-700d | 九口径(3/5/10/11mm 平台+尖嘴、1×3mm);含 UV / 排除 UV;重复性 ΔE*ab ≤0.018;台间差 ≤0.2 | 小面积、曲面、荧光样品 |
| D/8(SCI) | CR8 | Φ8mm 单口径(可选 Φ4mm);平面光栅;重复性 ΔE*ab ≤0.04 | 产线快速色差判定 |
| D/8(SCI/SCE 同时) | YS3060 | Φ8mm / Φ4mm 双口径;凹面光栅、256 像元双阵列 CMOS;台间差 ΔE*ab ≤0.15 | 实验室颜色分析与传递 |
| 45/0 | YS4510 | Φ8 / 4 / 2mm 定制单口径;凹面光栅;256 像元双阵列 CMOS | 哑光、纹理、印刷、交通标线 |
| 45/0 | YS4580 | Φ20mm 大口径;单独 UV 光源;内置 GB 2893、GB/T 18833 标准色域 | 条纹、颗粒、不均匀样品、反光膜 |
| 多角度(6 角度) | MS3006 | 45as-15°/15°/25°/45°/75°/110°;符合 ASTM E2194、E2539、SAE J1545;Flop Index、闪烁度、彩闪度、颗粒度;台间差 0.2ΔE*00 | 金属漆、珠光漆、汽车效果面漆 |
| 反射 D/8 + 透射 D/0 | YS6010 | SCI/SCE、含 UV / 排除 UV;雾度 ASTM D1003;Φ25.4/15/8/4mm 自动识别;360~780nm;Φ154mm 积分球 | 薄膜、玻璃、液体、半透明样品 |
五、一级计量校准证书
依据 JJG 595-2002《测色色差计检定规程》,符合准确度一级技术要求;量值可溯源至国家计量基准。
| 型号 | 证书编号 | 计量等级 |
|---|---|---|
| TS7600 | HGX202520916 | 一级 |
| TS7700 | HGX202585849 | 一级 |
| ST-700d | HGX202520856 | 一级 |
| CR8 | HGX202520919 | 一级 |
| YS3060 | HX2510WS266001 | 一级 |
| YS4510 | HX2605WS663001 | 一级 |
| YS4580 | HGX202690164 | 一级 |
| MS3006 | HGX202520924 | 一级 |
| YS6010 | HGX202520925 | 一级 |
六、落地四步,把口径定下来
① 先按材料定几何条件,再按口径和精度挑型号。顺序反了,很容易买回一台"参数很好但不适合这块样品"的仪器。
② 把六项条件写进检验规范和报告模板。几何条件、SCI/SCE、口径、光源与观察者角度、UV 设置、光程或背衬,缺一项,跨厂数据就少一分可比性。
③ 上下游统一条件。供应商、外协厂、客户用同一套模式和同一套标准板做期间核查,比互相指责"你们仪器不准"有效得多。
④ 留好校准证书并按周期复校。报告、证书、原始记录一起归档,客户审厂或质量追溯时才拿得出完整链条。
写在最后
在建立企业颜色标准或品牌色管理规范时,建议首先明确测量目的,再选择合适的几何条件。只有测量条件与应用场景匹配,仪器数据才能真正服务于设计开发、电脑配色和质量控制。