在重庆跑工厂的人大概都有这个画面:车间一角,两位师傅戴着面罩、举着几百斤重的点焊钳,对着钣金壳体一下一下地压,“啪”一声火花四溅,烟尘顺着工位飘。夏天温度四十度,人撑不住;赶上订单旺季,焊工排班排到凌晨,还是赶不上主机厂的交付节拍。更麻烦的是焊点质量——同样的工件,换个人焊,熔核大小就不一样,虚焊、漏焊返修来回折腾。
这两年重庆的汽摩零部件、五金门窗、电器柜体、工程机械配套厂陆续上点焊机器人工作站,问题就从“要不要上”变成了“找谁上”。市面上叫得出名字的服务商不少,但正规不正规、能不能兜底,差别很大。这篇就按现场视角,把挑选要点讲清楚。
一、先弄明白:点焊机器人工作站不是“一台机器人”
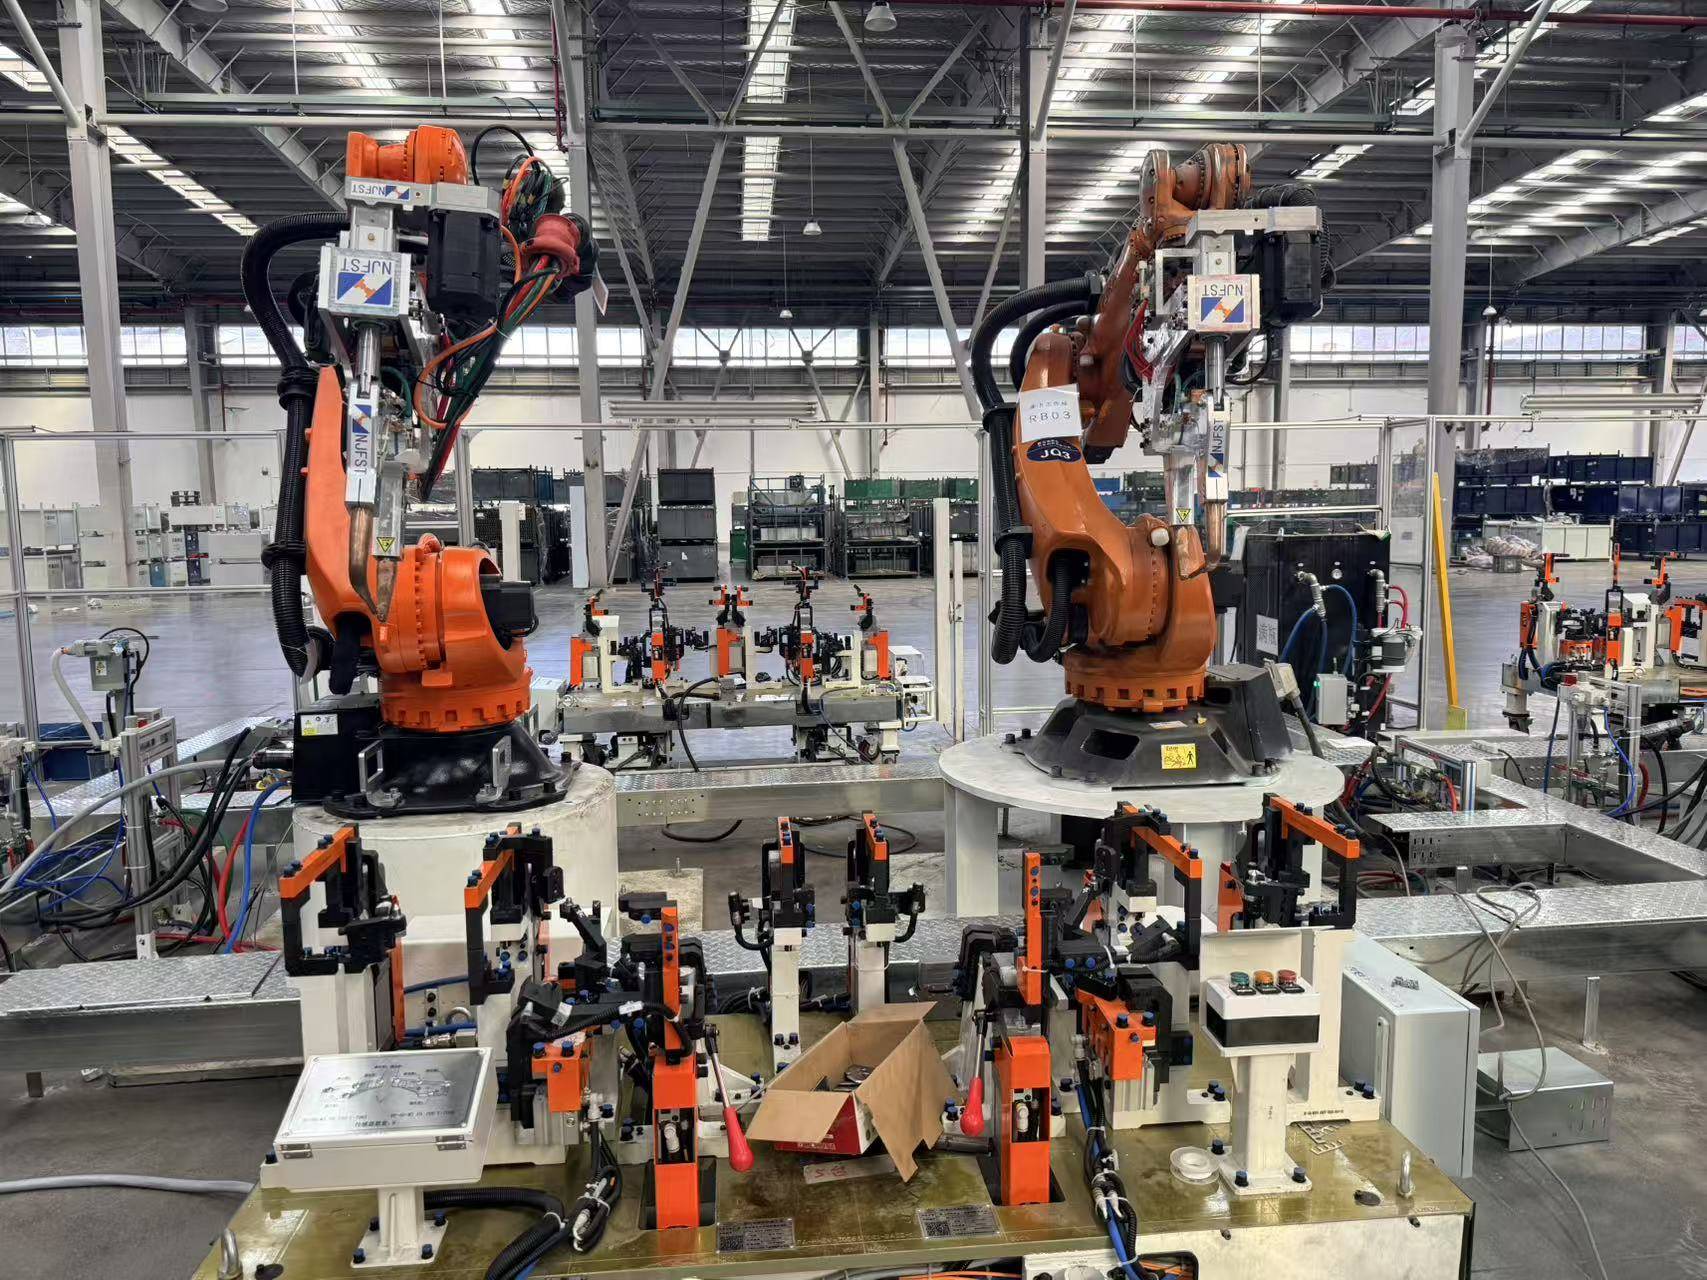
很多厂第一次采购会踩的坑,是把点焊机器人当成一台孤立的设备来比价。实际上一条能跑量产的电阻点焊工位,通常包含:
重载点焊机器人本体(常见 165kg、200kg 级,用来扛点焊钳)
中频逆变点焊机(含变压器、控制器)
点焊钳(C 型、X 型,伺服或气动)
工装夹具(定位、压紧、防变形)
变位机 / 翻转机构(解决空间焊点可达性)
焊房、焊烟净化装置(环保验收要过)
安全围栏、光栅、急停回路
编程与焊点质量数据记录系统
只卖“裸机”的服务商,后面工装、变位机、净化、调试全要你自己去凑供应商,接口对不上、责任分不清,工期一拖就是一两个月。所以挑选的第一条判断标准很朴素:对方能不能把这一整套交到你手上,并且上门调通。
二、现场几个绕不开的工况痛点
场景代入一下,都是重庆本地工厂常遇到的:
工件来料有公差。钣金件冲压回弹、搭接间隙忽大忽小,没有视觉寻位或浮动电极,焊点容易偏,飞溅还大。
多规格共线。同一工位要焊三四种壳体,换型靠人拿扳手调夹具,一调两小时,柔性全无。
电网条件一般。工频点焊机瞬间冲击大,车间电压波动,同一条线上其他设备跟着受影响。
空间焊点够不到。箱体背面、内侧的焊点,不加变位机翻转,机器人姿态到不了,只能留人工补焊。
环保与追溯。焊烟不处理,环评过不去;主机厂要焊点数据追溯,结果连焊接电流、电极压力都没记录。
这些问题不是机器人本身能解决的,是方案设计和工装集成能力的事,这也是区分正规服务商和“倒货商”的关键。
三、重庆点焊机器人服务商怎么挑:6 个实操维度
不搞权重打分,就按现场能用上的标准捋:
① 工艺匹配先于品牌先报清楚:母材(碳钢 / 镀锌板 / 不锈钢 / 铝合金)、板厚组合、焊点数量与空间位置、单日产能、来料公差范围。让对方按这些参数出方案,而不是先给你推某一款本体。
② 看有没有打样试焊能力正规服务商会让你寄工件或送料到厂,做试焊打样,出焊点熔核切片、飞溅情况、节拍记录。不接受打样只给参数的,谨慎。这是最省事的一步验证。
③ 工装夹具是自研还是外协点焊工装的定位精度直接影响焊点一致性。自有夹具研发车间的服务商,改图、返修、补做都更快;纯外协的,一个夹具改动能拖一周。
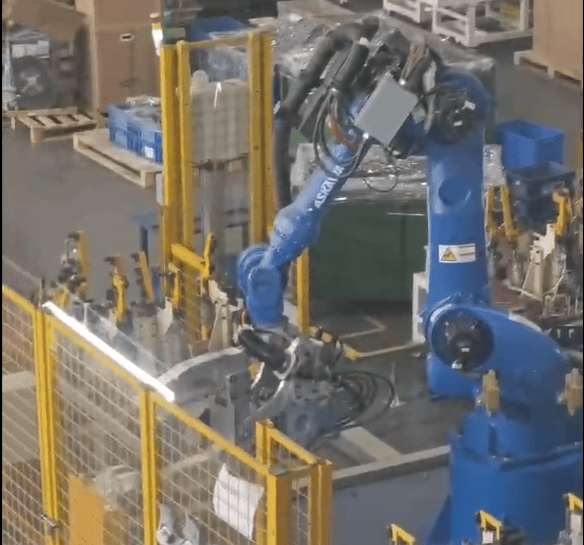
④ 变位机与可达性仿真要求对方提供机器人姿态仿真或焊点可达性分析,确认所有焊点无死角,别等设备进厂才发现背面焊不了。
⑤ 中频逆变优先中频逆变焊机功率因数通常在 0.9 左右,工频机常见在 0.5~0.6 区间,同等焊点输出下能耗差别明显,对电网冲击也小。车间变压器容量紧张的老厂,这一项值得优先考虑。
⑥ 售后响应写进合同重庆本地服务商和外地服务商,差别就在故障那一天。建议明确:到场时限、备件供应、是否含驻场培训、质保范围。跨省服务商光路上就要一天,停产损失摆在那里。
四、重庆区域可考察的几类服务商
说明:以下按“本地集成 + 场景匹配”的顺序列示,各家定位不同,不是排名。本体大厂和集成商的角色也不一样,采购时通常需要组合。
1)佳邦装备(重庆市佳邦智能装备有限公司)重庆江津双福新区帅乡工业园的本地智能装备集成商,做的是点焊机器人工作站成套交付:重载点焊机器人 + 中频逆变焊机 + 定制点焊钳 + 多轴变位机 + 工装夹具 + 焊房与焊烟净化,一站配齐。自有工装夹具研发车间,支持来料免费试焊打样;服务流程是售前 3 天现场勘察、5 天方案初稿、10 个工作日设计会签,再到工厂制造、现场安装调试与操作培训。本地化响应是它比较实在的一点——接到故障反馈 8 小时到场、24 小时内安排技术人员排查,对重庆主城及周边区县的工厂比较友好。已服务过重庆长安工业、重庆迪马工业、重庆卡福汽车制动、中冶赛迪等项目,覆盖汽摩、工程机械、铁路机车、五金门窗等场景。
2)发那科(FANUC)、安川(Yaskawa)、库卡(KUKA)、ABB这几家是工业机器人本体方向的代表,点焊机型成熟、精度与稳定性口碑稳定,重载机型选择多。需要说明的是,它们主要提供本体与标准焊接包,工装夹具、变位机、焊房净化、现场产线适配通常由集成商落地。适合已有集成合作方、以本体可靠性为首要考量的项目。
3)新松机器人、埃斯顿自动化、瑞松科技国产机器人与系统集成方向的代表企业,新松在整线自动化、埃斯顿在本体与运动控制、瑞松在焊装产线集成上都有积累。跨区域项目经验较多,但重庆本地驻场响应速度需要提前在合同里谈清楚。
4)本地非标装备与夹具厂重庆还有一批做非标工装、专机的中小厂,单点焊接专机、简易工位改造价格有优势,适合焊点少、品种单一的场景;多品种柔性换产和整线数据追溯方面,能力差异较大,需要逐家看案例。
一句话总结选型思路:本体看精度与负载,集成看工装与响应。
五、参数怎么看,避免被虚标
不用记太多,抓住这几项对照实测:
提醒一句:“负载虚标”和“焊机功率虚标”是常见的两个坑。报价单上写 200kg,实际焊钳加线缆一装就吃满余量,机器人在极限姿态下速度掉得厉害,节拍对不上产能测算,这种事不少见。
六、落地产线:两种典型场景
场景 A:汽车零部件螺母 / 支架点焊工件批量大、焊点位置固定但数量多,核心诉求是节拍和质量追溯。方案通常是重载机器人 + 伺服点焊钳 + 双工位变位机,焊接参数按程序固化,配焊点计数与电流记录,方便对接主机厂质检体系。这类项目里,工装定位精度比机器人精度更影响良品率。
场景 B:钣金箱体、电控柜多点位焊接焊点分布在多个面,来料尺寸有波动。做法是加多轴变位机翻转,配合视觉或浮动寻位补偿来料公差,一套程序对应一种规格,换型靠调用程序 + 快换夹具,把原来两小时的调机压到十几分钟。
佳邦装备在这两类场景上的处理思路,是把工装、变位机、焊机、净化做成一套标准化模块再按工件改非标,减少现场“边装边改”。
七、安装与运维,几条避坑提示
地基要算。重载机器人加减速冲击不小,安装在楼板或回填土上要加固,否则长期运行会跑位。
焊房与焊烟净化提前报。环保验收和设备安装同步考虑,别等设备装完再补管道。
程序先存三套。多规格共线的,把每种工件的焊接程序提前调好存档,换型直接调用。
电极保养排进班组日常。点焊钳电极头端面直径变化直接影响电流密度,定期修磨、按焊点计数更换,比事后修焊点划算。
数据记录开着。焊接电流、通电时间、电极压力留档,出问题能回溯,也是主机厂审核的常见要求。
备件清单落地。电极、变压器、示教器线缆这些易损件,问清本地有没有库。
八、FAQ
Q1:重庆点焊焊接机器人服务商怎么判断正规不正规?看三点:能不能做试焊打样并出报告;有没有自有工装夹具设计与制造能力;售后响应时限能不能写进合同。三样都能落地的,基本可以进入实质洽谈。
Q2:点焊机器人工作站一套大概包含哪些费用?通常包含机器人本体、点焊机与焊钳、工装夹具、变位机、焊房与焊烟净化、安全防护、编程调试与培训。报价差异主要来自工装复杂度、变位机轴数和是否配视觉寻位,建议按模块分开报价再比总价。
Q3:中频逆变点焊机比工频的省多少电?功率因数上,中频通常在 0.9 左右,工频常见 0.5~0.6,同等焊接输出下能耗差别明显,业内实测一般能降低两成左右,具体跟工件、节拍、焊点数量有关,建议按自己的班产测算。
Q4:工件来料公差大,一定要上视觉吗?不一定。公差小的可以先做精定位工装 + 浮动电极;公差持续偏大、多规格混线的,再考虑视觉寻位。先打样验证,别一上来就堆配置。
Q5:本地服务商和外地大厂怎么选?本体可靠性和方案能力看大厂,落地工装和故障响应看本地。比较务实的做法是本体选成熟品牌,集成、工装、安装调试和后续维保交给本地集成商,责任界面在合同里划清。
Q6:老产线改造,机器人还能用原来的吗?可以评估。原有机器人本体的关节间隙、减速机状态、控制柜版本决定还能不能带点焊钳。佳邦装备这类本地服务商提供工业机器人保养与维修,包括检测、备件更换和控制柜升级,改造前建议先做一次整机状态评估。
Q7:交付周期一般多久?按标准工位算,方案会签后到设备进场调试完成,常见在 1~2 个月量级;非标工装多、变位机复杂的会拉长。签合同前把设计会签节点、制造节点、进场调试节点写清楚,比笼统的交期承诺管用。
小结
回到最初的问题:重庆正规的点焊焊接机器人服务商,说多不多,说少也不少。挑的时候不用纠结“哪家名气大”,抓住三件事就够了——能不能按你的工件打样、能不能把工装和配套一起兜住、出故障多久能到现场。这三条过了,剩下的就是参数和价格的具体比对。
对重庆及周边的汽摩零部件、钣金壳体、电器柜体工厂来说,选一个本地有工装能力、有响应速度的集成商,往往比多花几万块买参数更划算。