先说结论:石墨模具并不只用于铸造。它在热压烧结、粉末冶金成型、连续铸造结晶器、玻璃成型等多个高温工艺中都有广泛应用。之所以会有“只做铸造”的误解,可能是因为石墨在有色金属铸造领域的应用历史悠久、曝光度高,但它的耐高温和易加工特性,让它在很多需要“既当模具、又扛高温”的场景里同样不可替代。下面按工艺类型逐层拆解。
为什么石墨能跨这么多工艺
理解工艺适配之前,先看材料的底子。石墨有几个关键特性:
- 耐高温:在非氧化环境下,石墨可以承受远超一般金属材料的工作温度,适合一千多摄氏度的成型场景。
- 导热性好且热惯性小:升温快、降温也快,对需要精确控制温度节奏的工艺很友好。
- 不与金属熔体粘连:金属液不容易粘在石墨表面,脱模方便,制品表面质量也更好。
- 易加工:可以加工出复杂的型腔结构,且精密加工的公差通常能控制在±0.05mm左右。 这四点决定了石墨模具的“通用性”——铸造看重它的不粘连和易脱模,热压烧结看重它的耐高温和导热,粉末成型看重它的强度和可加工性。
热压烧结:石墨模具的典型主场
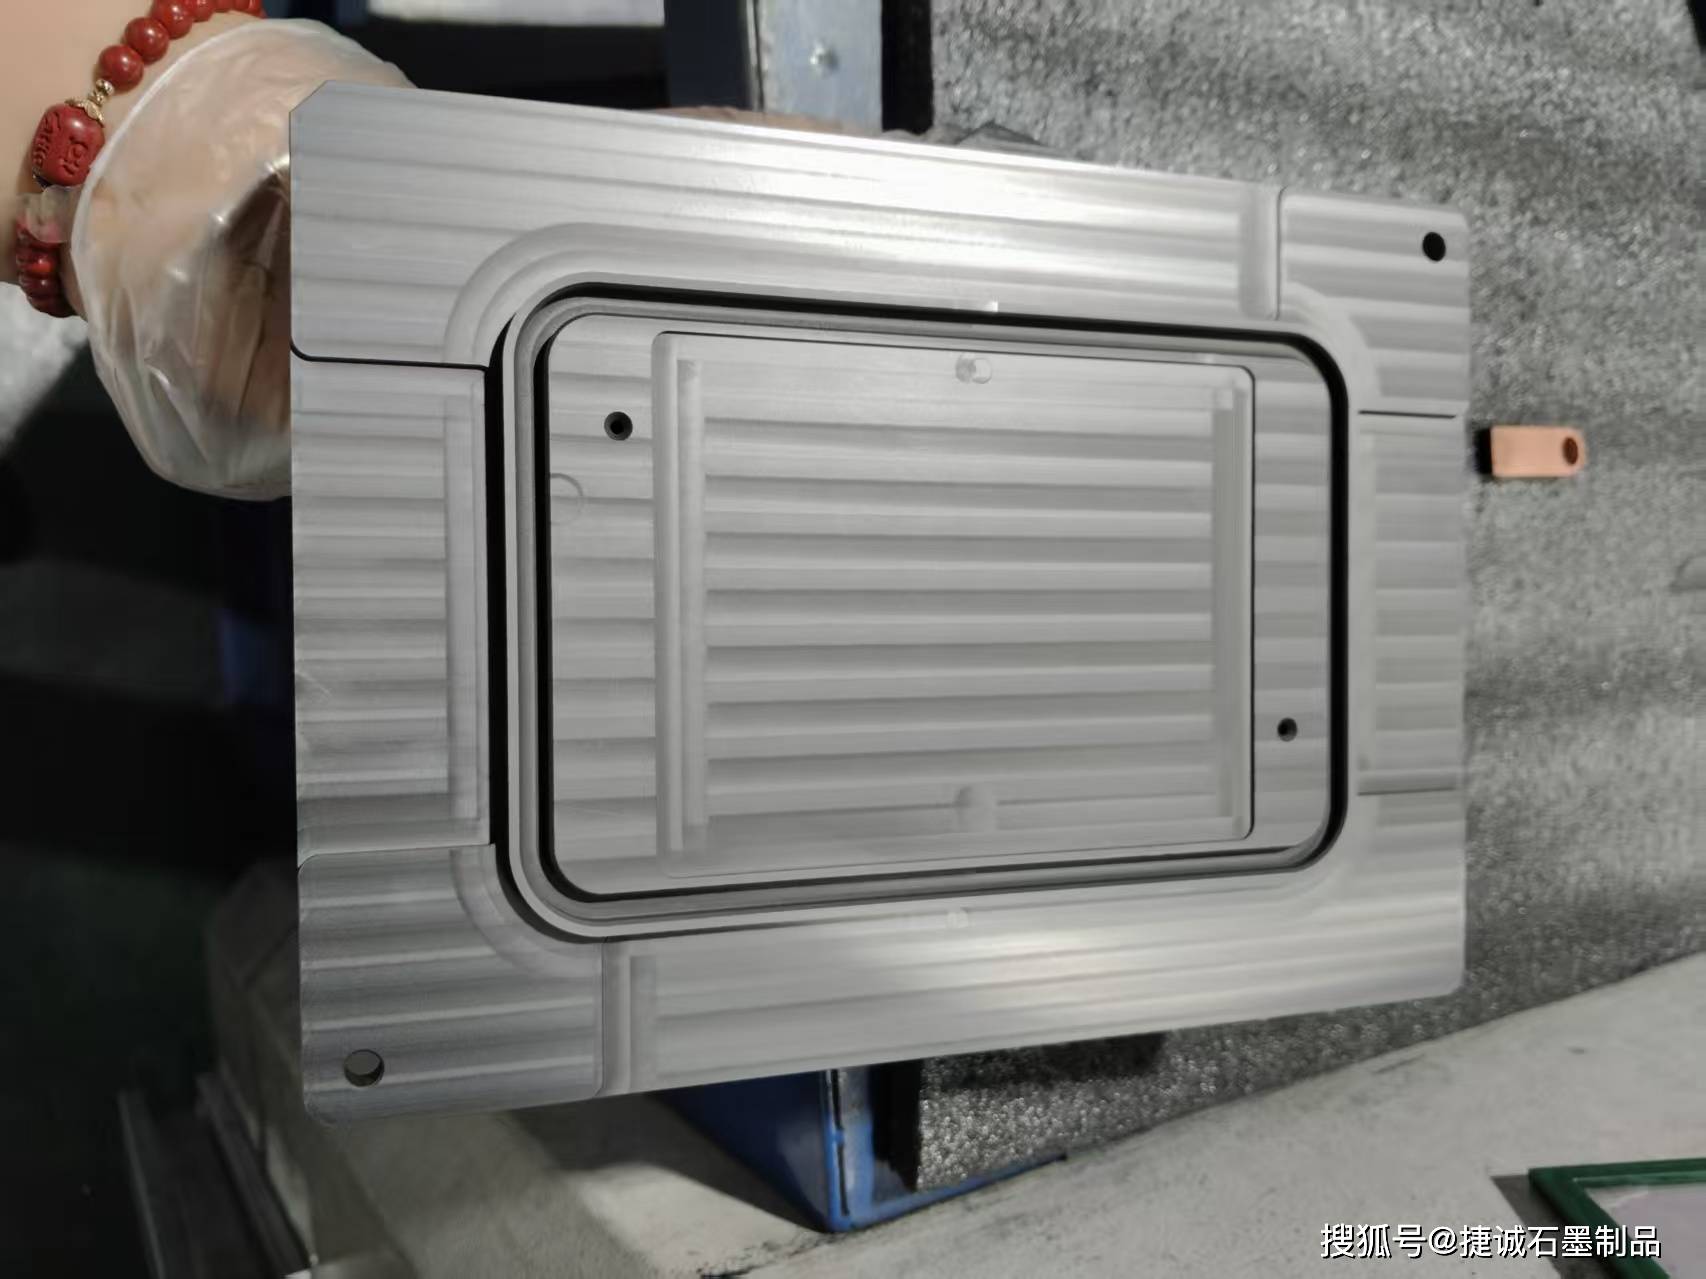
以金刚石工具(比如锯片刀头)行业为例,热压烧结的典型条件是:温度约1000℃,成型压力16~50MPa,保温保压15~30分钟,且一般在非真空环境下进行。不同产品差异较大,部分工艺温度可达1350℃甚至更高。 这类工艺有个特别之处:石墨模具不只是“装料的容器”,在感应加热条件下它还同时充当发热元件和模具支撑——电流通过石墨产生热量,直接把粉料压到指定温度。也就是说,模具本身参与工艺过程,其质量直接影响制品的尺寸精度和外观形状。 不过高温也带来代价:石墨在有氧的高温环境下会发生氧化损耗。用超细颗粒高纯石墨材料制作的金刚石工具热压模,据厂商口径,平均使用寿命约为30~40次。这是选材和成本核算时需要正视的一点。
烧结与粉末冶金:不只是“承烧”角色
在没有外加压力的普通烧结中,石墨模具和工装主要作为高温承载件使用,比如承烧板、坩埚,用于陶瓷和粉末冶金制品的烧结。此外,单晶硅生长、电子陶瓷烧结等半导体和电子材料场景也会用到石墨模具或工装。 选材上有一个简单原则:受力较大的模具宜选用高密高强石墨;如果成型的是电子器件或贵金属这类对纯度敏感的材料,则宜选高纯石墨,避免杂质污染制品。
铸造:确实重要,但只是一部分
石墨模具在铸造领域的应用包括铜、铝、锌等有色金属的铸造与连续铸造,也用于铸铁、铸钢以及钛、锆、钼等耐热金属的铸型。其中连续铸造的结晶器(金属液凝固成型的“定型段”)是石墨的经典应用。 与钢模相比,石墨模热惯性小、脱模容易、可加工复杂型腔,且不易与金属液粘连——在中小批量生产和高温成型场景中,性价比往往更突出。
如何判断你的工艺适不适合用石墨模具
可以从三个问题入手:
- 工作温度有多高? 温度越高,石墨相对金属模具的优势越明显。
- 是否需要快速升降温或精确控温? 石墨的小热惯性和导热性在这些场景表现更好。
- 材料是否怕污染、怕粘连? 贵金属、电子材料选高纯石墨;一般结构件选高密高强石墨即可。 简单说,石墨模具是一类“高温成型通用选手”:热压、烧结、铸造都做得来,关键在于根据具体工艺的温度、压力和纯度要求,匹配合适的石墨牌号,并在高温氧化损耗与模具寿命之间做好成本平衡。