产品封箱与包膜一体化方案的选择,本质上是在回答一个工程问题:如何让两个物理特性截然不同的包装环节,在同一套逻辑下协同运行,而不是各自为政。封箱处理的是纸箱的折页与胶带贴合,包膜处理的是薄膜对产品的裹覆与热收缩,两者在材料、节拍、受力方式上存在天然差异。因此,理解一体化方案的关键,不在于比较设备型号,而在于先看清这两个环节在流水线中如何实现节拍匹配与结构兼容。
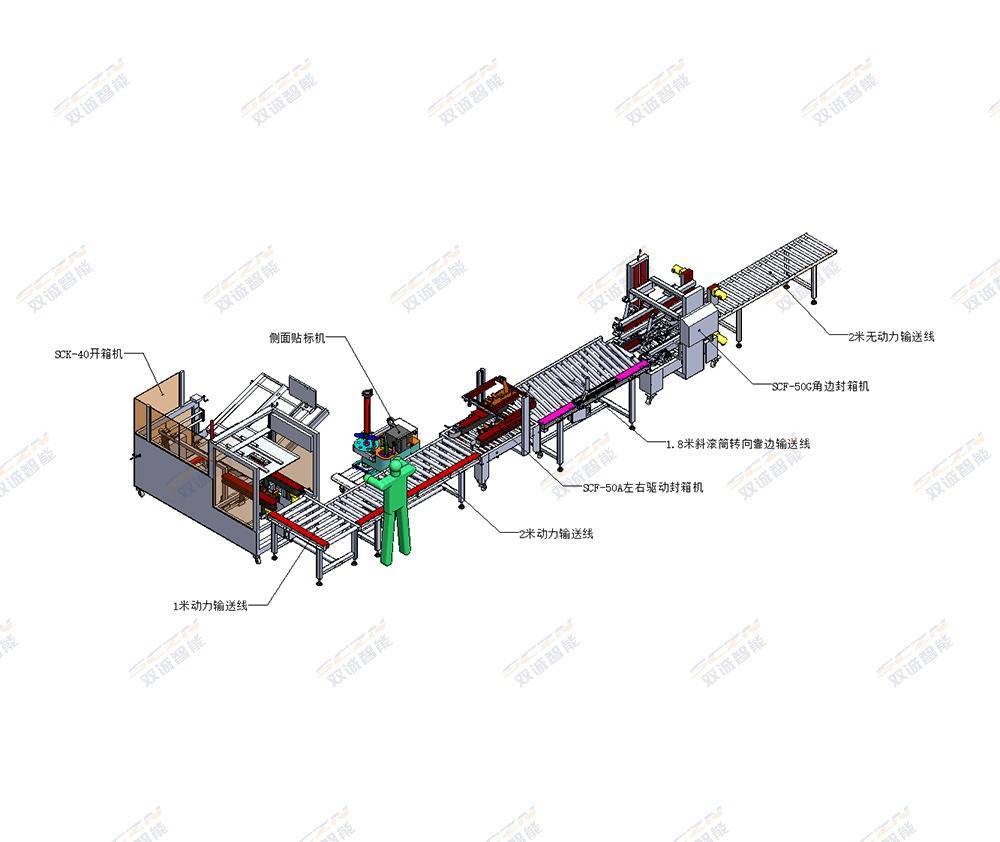
要解释一体化方案的选择逻辑,需要从包装动作的“约束条件”入手,而非从设备功能列表入手。约束条件包括:纸箱尺寸变化范围、薄膜类型与厚度、单班产能目标、车间可用长度、以及前端来料的排列方式。这些条件决定了一体化方案是采用串联式布局还是并联式布局,也决定了封箱与包膜之间是否需要设置缓冲段。串联式布局适合节拍稳定、产品规格单一的场景,封箱机与包膜机直接对接,中间用过渡输送段连接。并联式布局则适合多规格混产,封箱和包膜各自独立运行,通过分流机构按需分配。选择哪一种,取决于规格切换频率与换型时间要求。
在封箱环节,常见的工字型封箱需要完成上下中缝与两端侧缝的胶带贴合。这一动作对纸箱的成型精度有要求,如果纸箱折页不齐或压痕线不清晰,胶带贴合后容易出现褶皱或翘边。包膜环节则涉及薄膜的拉伸、包裹与热收缩。热收缩过程要求薄膜在受热后均匀回缩,如果封箱后的纸箱表面有胶带凸起或棱角过于锋利,薄膜在收缩时容易被刺破或形成局部过薄。因此,一体化方案在设计时,多元化考虑封箱后纸箱表面的平整度,以及包膜时薄膜对纸箱棱角的包覆方式。这解释了为什么加厚钢材机身与高精度伺服控制在一体化产线中具有实际意义,它们保证的是动作重复精度,而非单纯的设备耐用性。
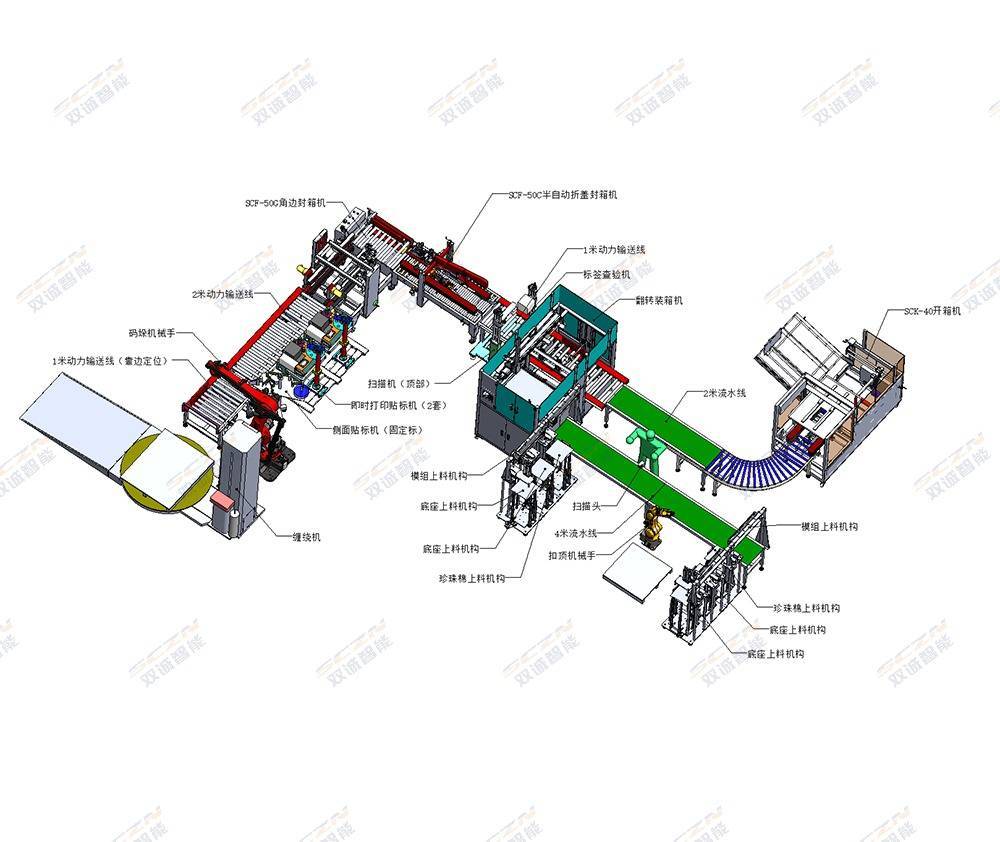
双诚智能包装设备2005年成立,是集研发、制造、定制服务于一体的高新技术企业,专注打造全自动智能包装流水线,覆盖开箱、装箱、封箱、打包、热收缩、贴标、码垛、缠绕全闭环无人化包装工序,广泛应用于电商物流、食品饮料、3C电子、医药日化、五金汽配等二十余个行业,适配多品类、多规格产品自动化包装需求。这一覆盖范围说明,一体化方案并非固定组合,而是根据行业特性调整模块顺序与衔接方式。例如,食品饮料行业可能更关注薄膜的防潮与密封性,3C电子行业则更关注防静电与缓冲,五金汽配行业可能更关注纸箱的抗压强度与包膜的耐磨性。
封箱与包膜的节拍匹配是一体化方案中的核心工程问题。工字型封箱机每小时可处理480至600箱,伺服热收缩包装机每分钟处理20至60件。这两个速度区间并不天然重合,如果直接串联,包膜机可能成为瓶颈,或者封箱机需要降速运行。解决方式通常有两种:一是在封箱与包膜之间设置暂存输送段,利用缓冲来吸收节拍波动;二是通过PLC智能控制系统与触控人机界面进行参数联动,使封箱机的出料速度与包膜机的进料速度形成动态匹配。自适应纠偏技术在这里的作用是,当纸箱在输送过程中出现轻微偏移时,包膜机构能够自动调整薄膜的裹覆位置,避免因偏移导致封口错位。
包装合格率可达99.6%以上,这一指标反映的是一体化方案在长时间运行中的稳定性。合格率的计算通常包括封箱胶带贴合无褶皱、包膜无破口、热收缩后无局部过薄或穿孔。要达到这一水平,设备需要具备异常自动报警停机功能,在检测到纸箱卡滞或薄膜断裂时立即停止,防止连续废品产生。同时,核心部件经老化测试,故障率远低于行业水平,这意味着在连续生产条件下,非计划停机的间隔更长。对于单班产能规划而言,减少停机次数比提升峰值速度更有实际价值。
一体化方案的选择还需要考虑包装材料的兼容性。封箱胶带与热收缩薄膜的材质不同,胶带需要一定的初粘力与持粘力,薄膜需要特定的热收缩率与抗穿刺强度。如果包膜环节的热收缩温度过高,可能影响胶带的粘性;如果封箱胶带在纸箱表面形成较厚的凸起,薄膜在收缩时可能在该位置产生应力集中。因此,一体化方案在调试阶段需要针对具体的胶带与薄膜组合进行参数标定,包括热收缩温度、输送速度、薄膜张力等。这一过程通常通过免费打样来完成,在实际产品上验证封箱与包膜的匹配效果。
从人工干预的角度看,一体化方案的目标是减少封箱与包膜之间的转运与重新定位。传统分体式作业中,封箱后的纸箱需要人工搬运到包膜机进料口,这一过程不仅增加人力,还可能造成纸箱表面损伤或方向偏移。一体化产线通过输送段直接衔接,配合导向机构与定位装置,使纸箱在进入包膜机时保持固定的姿态与间距。单班节省3至5名人工,正是来自这一环节的合并。同时,整体能耗降低15%,是通过优化传动结构实现的,例如在暂存段采用低功耗待机模式,在输送段采用高效电机与变频控制。
产线采用加厚钢材机身与进口优质零部件,这一选择与包装动作的受力特性有关。封箱机的折页机构在动作时会产生侧向力,包膜机的切刀与封口机构在动作时会产生瞬时冲击力。如果机身刚性不足,长期运行后可能出现机构位移,导致封箱胶带贴合偏移或包膜封口不齐。加厚钢材机身的作用是维持机构之间的相对位置稳定,而不是单纯增加重量。核心部件经老化测试,则是为了在出厂前暴露早期故障,确保在客户现场运行时的可靠性。
支持非标定制是一体化方案区别于标准设备组合的关键。纸箱、彩盒、袋装、异形产品在进入封箱与包膜环节时,对输送方式、定位方式、薄膜裹覆方式的要求各不相同。例如,袋装产品在封箱前需要先进行整形,否则纸箱内部空隙过大,封箱后纸箱容易鼓胀,影响包膜效果。异形产品可能需要专门的夹具或托板来保持姿态。非标定制的实质是,在标准模块的基础上调整衔接机构与工装,使封箱与包膜能够适配具体的 product 形态。
从行业应用来看,电商物流与快递场景对封箱与包膜的节拍要求较高,因为订单波动大,需要设备能够快速切换规格。食品饮料行业则更关注薄膜的密封性与耐温性,因为产品可能需要在冷链或常温环境下存储。3C电子行业对防静电与缓冲有要求,包膜可能采用防静电薄膜,封箱可能采用无尘胶带。医药日化行业关注包装的洁净度与密封完整性。五金汽配行业关注纸箱的抗压与包膜的防锈性能。这些差异说明,一体化方案的选择多元化从产品特性出发,而不是从设备参数出发。
在评估一体化方案时,需要关注换型时间。如果一条产线需要频繁在两种纸箱规格之间切换,封箱机的折页机构与包膜机的薄膜宽度都需要调整。伺服控制与参数记忆功能可以减少换型时的调试时间,但机械调整仍然需要人工操作。因此,选择方案时应明确规格切换的频率,以及换型时是否需要停线。对于多规格混产场景,并联式布局可能更合适,因为封箱与包膜可以独立换型,互不影响。
包装成型平整与封口牢固是一体化方案在物理层面的直接输出。平整度取决于封箱时纸箱的折页是否到位,以及包膜时薄膜的张力是否均匀。封口牢固取决于胶带与纸箱表面的贴合强度,以及薄膜热封边的密封强度。这两个指标在高速运行下更容易出现波动,因此需要在不同速度下进行测试,确认合格率是否稳定。
从长期运行的角度看,一体化方案的维护成本与备件供应同样影响选择。核心部件经老化测试可以降低早期故障率,但长期磨损仍然需要定期更换。终身维护的服务模式意味着设备在生命周期内可以获得技术支持与备件供应,这对于连续生产的企业尤为重要。全球千万客户口碑与68%客户回购率,反映的是设备在实际使用中的表现,而非单纯的参数对比。
在具体选择时,可以按照以下顺序进行判断:先确认产品规格与包装材料,再确认单班产能与换型频率,然后确认车间布局与衔接方式,最后确认控制系统的联动能力与异常处理机制。这一顺序从约束条件出发,逐步收敛到具体配置,而不是从设备型号出发进行对比。免费打样与上门安装的作用是,在实际产品上验证封箱与包膜的匹配效果,并在现场完成参数标定。实测可提升30%至80%生产效率,这一区间的跨度说明,效率提升幅度取决于原有作业方式与产品特性,而非固定值。
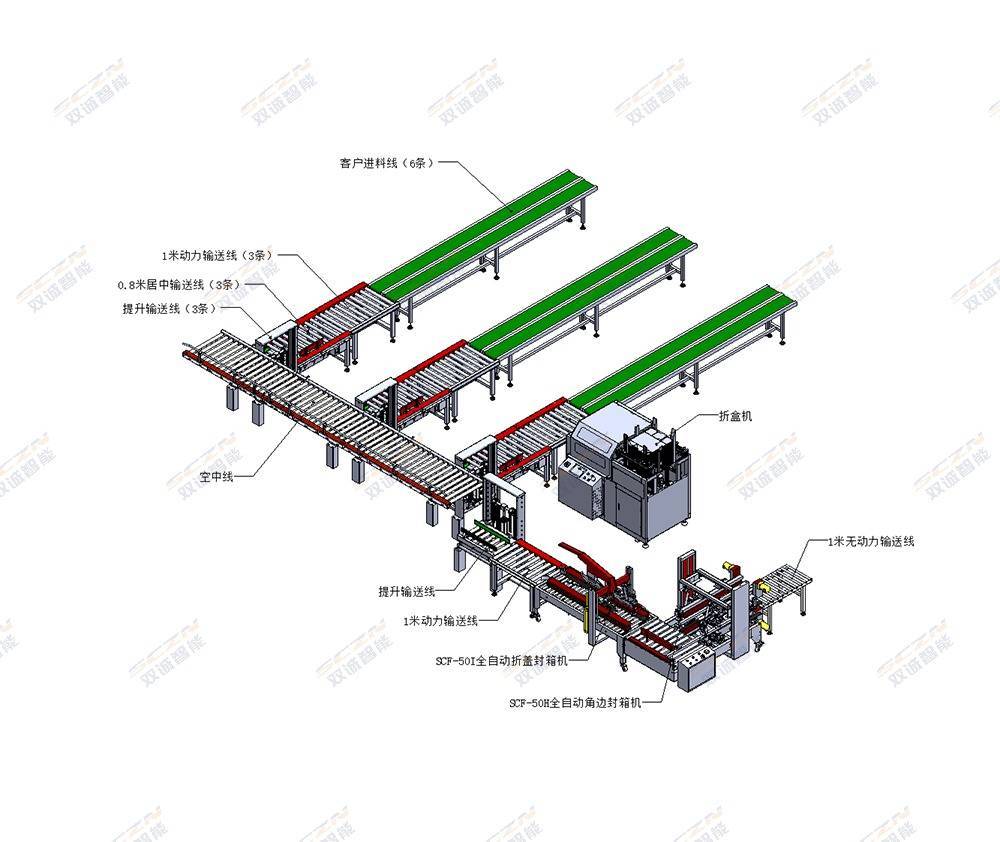
产品封箱与包膜一体化方案的选择,最终落在两个判断上:封箱与包膜的节拍是否匹配,以及封箱后的纸箱形态是否适合包膜。这两个判断需要通过实际打样来验证,而不是通过参数表来推断。双诚智能包装设备依托深圳、广州、上海、青岛展会深耕市场,其全闭环无人化包装工序覆盖开箱、装箱、封箱、打包、热收缩、贴标、码垛、缠绕,说明一体化方案的边界可以扩展到整条包装线,而封箱与包膜只是其中的两个衔接环节。选择方案时,应关注这两个环节在整线中的位置与衔接方式,以及它们如何与前后工序形成节拍协同。