通讯作者:亓钧雷
通讯单位:哈尔滨工业大学
论文DOI:10.1016/j.jmrt.2026.03.230
SiC_f/SiC复合材料凭借优异的高温抗氧化性、力学性能及纤维增韧特性,在航空航天热端部件(如发动机机匣)中展现出不可替代的应用潜力。然而,这类材料的可靠成形长期受制于一个核心矛盾:传统钎焊虽能实现冶金结合,但SiC_f/SiC基体与钎料合金之间显著的热膨胀系数差异(2.0–4.5×10⁻⁶/K vs. 1.9×10⁻⁵/K)会诱发过大的残余热应力,导致接头开裂甚至失效。引入增强相(颗粒或纤维)是缓解残余应力的常用策略,但增强相团聚引起的局部应力集中反而损害力学性能。也就是说,该领域长期存在一个两难困境:越想通过增强相释放应力,越容易因团聚而弱化接头;越想获得高强度,越难避免热失配引发的裂纹。
2026年4月1日,哈尔滨工业大学亓钧雷教授团队在Journal of Materials Research and Technology发表题为“Transient Joule heating via highly dispersed carbon fibers to achieve superior bonding of SiC_f/SiC composites joints with relieved residual stress”的研究论文。该工作提出了一种基于碳纤维织物焦耳热效应的瞬态高温连接新方法,通过将三维编织碳纤维同时作为发热元件和网络化增强相,在30 A/60 s条件下实现SiC_f/SiC的可靠连接。该体系实现了15.12 MPa的剪切强度(较传统真空钎焊提升1.39倍),残余应力降低34.92%,并通过DFT计算揭示了TiC-石墨界面强吸附(-6.83971 eV)与位错阻碍机制的协同作用。
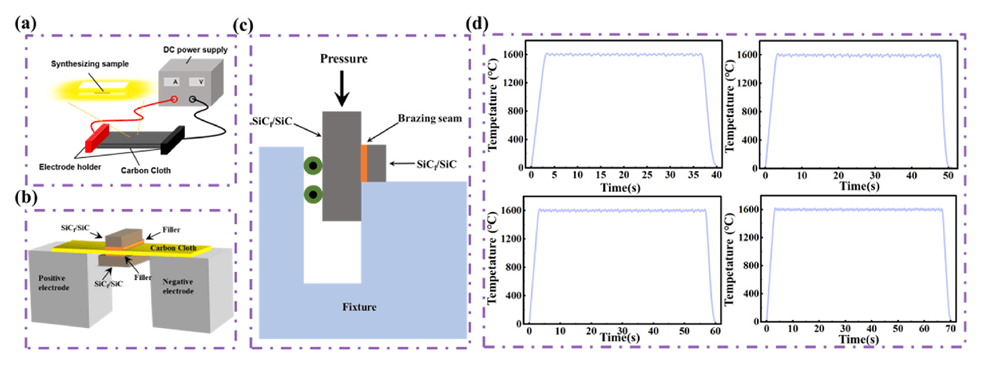
图1|焦耳热瞬态高温连接概念设计与实验配置
TEM和SEM结果表明,三维碳纤维编织结构在通电后产生局部高温,驱动AgCuTi钎料熔化并沿纤维间隙浸润。图1(a)呈现了概念设计:碳纤维织物同时作为焦耳发热元件和增强相,实现“一材两用”。图1(b)展示了“SiC_f/SiC – AgCuTi箔片/碳纤维织物 – SiC_f/SiC”三明治结构的组装方式。图1(d)给出的温度循环曲线显示,30 A恒流下60 s时峰值温度达到约1600℃,足以使AgCuTi完全熔化。该图所体现的关键点在于:本工作并非简单引入了一个发热体,而是通过“局部热源 + 网络化增强相”的协同设计,从热源机制和结构强化两个维度同时切入残余应力问题。
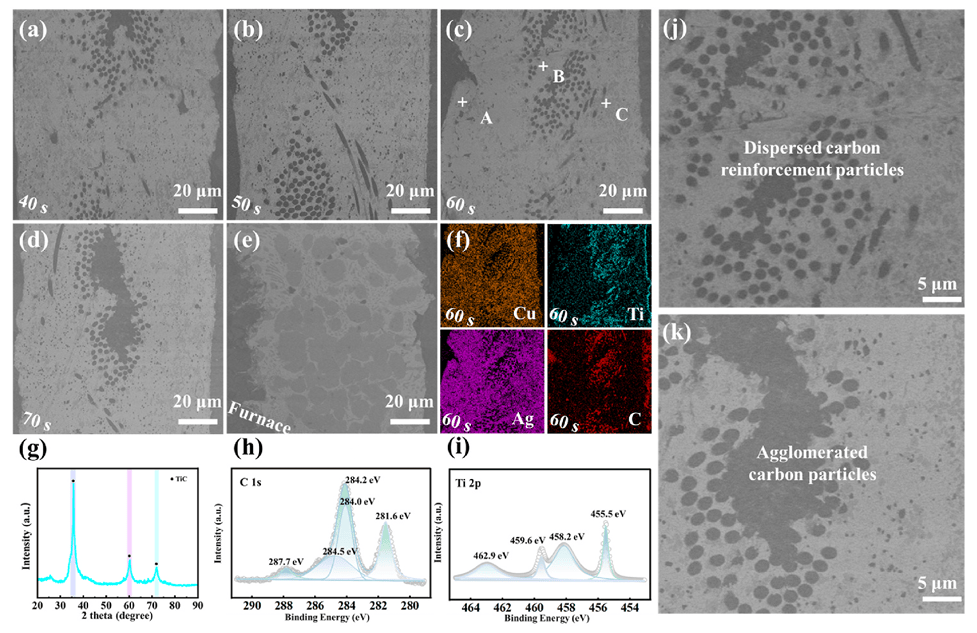
图2|微观结构演化与增强相分散状态:时间窗口决定团聚与否
SEM和EDS分析揭示了焦耳热时间对接头微观结构的决定性影响。当通电时间为60 s时(图2c),接头呈现典型的三相结构:Ag(s,s)区、弥散石墨相区和Cu(s,s)区,碳纤维编织结构高度分散,无团聚现象。XRD(图2g)确认了Ag、Cu及TiC的生成;XPS分析(图2h–i)中C 1s谱的281.6 eV峰和Ti 2p谱的455.5 eV峰共同证实了TiC中原子键合的形成。这里要强调的是:传统真空钎焊接头(图2e)存在裂纹缺陷,钎料过度渗透且纤维/基体间存在间隙;而当焦耳热时间超过70 s时(图2d、2k),增强相发生严重团聚,成为应力集中源。也就是说,60 s并非一个随意的选择,而是“分散强化”与“团聚弱化”之间的最优平衡点。
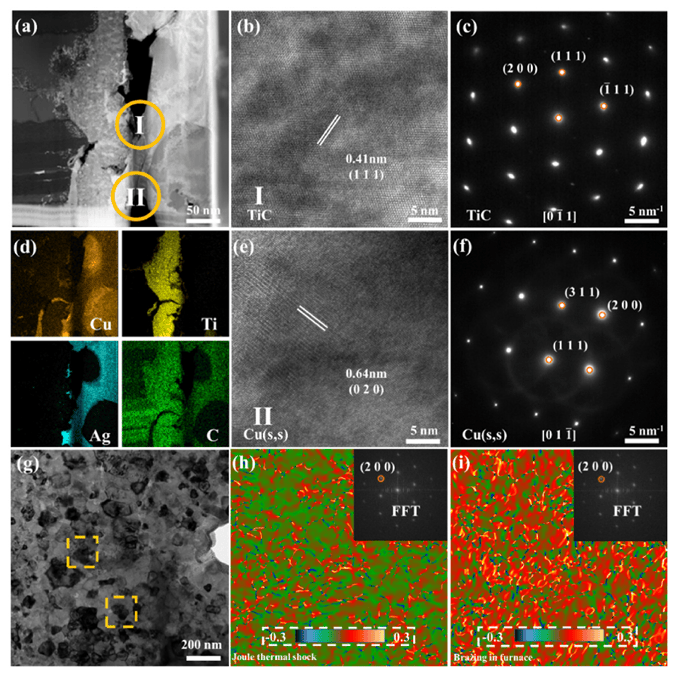
图3|纳米尺度相结构与应变分析:TiC-石墨过渡层的应力释放机制
TEM分析进一步解析了反应层纳米尺度的相结构与应变状态。图3(b)显示TiC(111)晶面间距为0.346 nm,SAED花样(图3c)呈现规则排列的衍射斑点,表明TiC界面有序且无显著应力失配。几何相位分析(图3h–i)对比了焦耳热与真空钎焊下(200)TiC条的εxx应变分布:焦耳热工艺下应变显著降低,表明Ti元素向接头区域的扩散有效缓解了应力失配。更关键的是,TiC与周围石墨相形成TiC-石墨过渡层,通过石墨的“保护”作用进一步释放界面应力。这项分析的价值在于:它从纳米应变层面直接证明了焦耳热工艺对应力失配的抑制作用,而非仅停留在宏观推测。
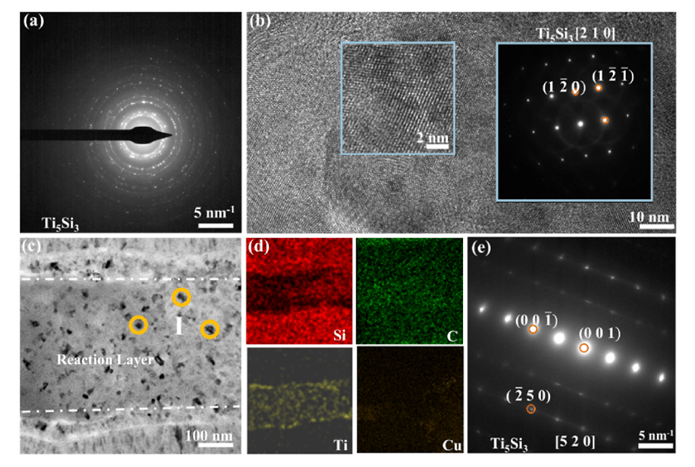
图4|Ti₅Si₃纳米颗粒的晶界钉扎效应
图4揭示了Ti–Si反应层的精细结构,该层由靠近复合材料侧的薄纳米颗粒层和较厚的内层组成。HRTEM及SAED分析(图4c、4e)确认内层中的小晶粒为Ti₅Si₃相。大量Ti₅Si₃颗粒沿晶界聚集,有效减少了界面处的孔隙、裂纹及弱结合区。Ti₅Si₃相的生成不仅改善了钎料对SiC_f/SiC的润湿性,更重要的是通过细小的Ti₅Si₃颗粒抑制晶界迁移,阻止晶粒长大。也就是说,本工作并非被动地接受反应层的形成,而是通过工艺调控使Ti₅Si₃以“纳米分散”而非“粗大聚集”的形态析出,从而实现对界面微观结构的主动优化。
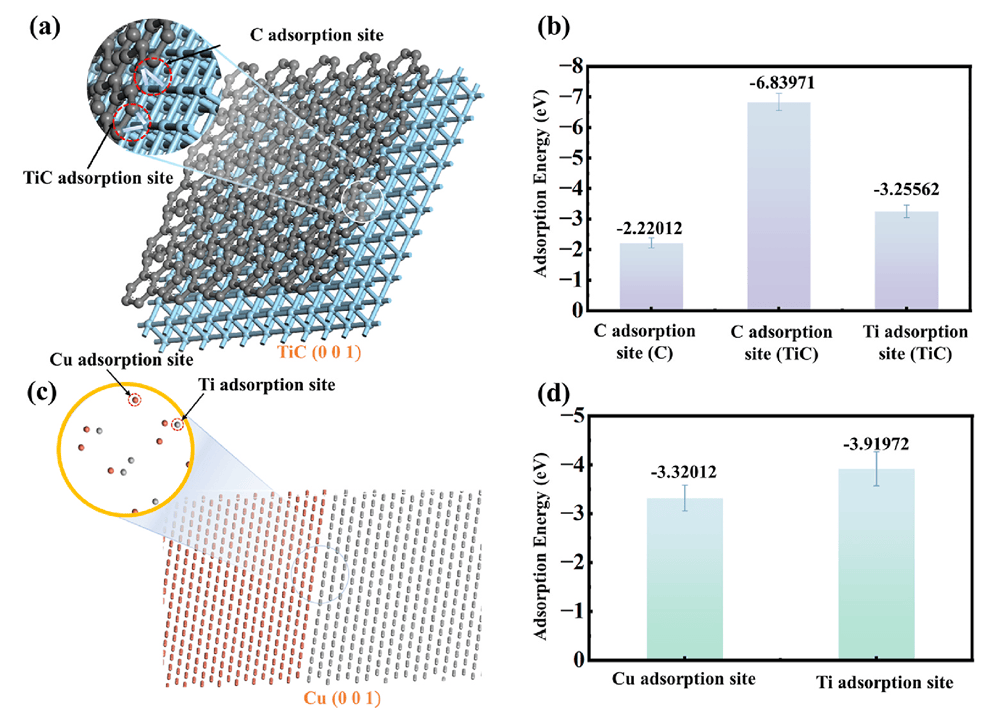
图5|DFT计算:TiC/C界面吸附强度远超Ti/Cu,从原子尺度解释强化机制
DFT计算从原子尺度揭示了TiC/C与Ti/Cu界面的吸附行为差异。计算结果表明(图5b):在TiC/C结构中,C原子在石墨层对应空位处的吸附能达到-6.83971 eV;而在Ti/Cu体系(图5d)中,Ti在Cu(111)表面的吸附能仅为-3.91972 eV。吸附能越小(负值越大)表示吸附能力越强,因此TiC/C界面的吸附强度显著高于Ti/Cu界面——前者约为后者的1.75倍。这一计算结果为实验中观察到的TiC/C界面强化机制提供了坚实的理论支撑:小石墨颗粒通过增加界面分离功和阻碍位错传播两种途径提升材料断裂强度。换句话说,本工作不仅“看到了”强化现象,更从电子层面“解释了”为什么TiC/C组合优于Ti/Cu组合。
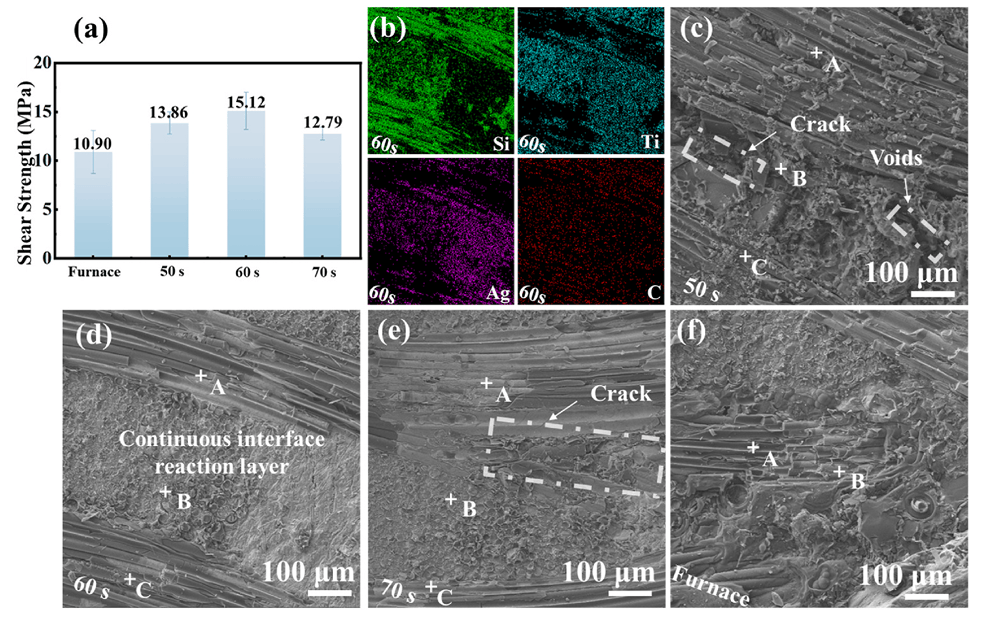
图6|力学性能与断口形貌:从“界面脱粘”到“纤维拔出”的断裂模式转变
剪切强度测试结果定量验证了焦耳热工艺的优势。优化后的焦耳热参数(30 A/60 s)下,接头剪切强度达15.12 MPa,较传统真空钎焊(10.90 MPa)提升约39%。断口形貌分析揭示了断裂模式的根本转变:60 s时(图6d),断口呈现广泛纤维拔出特征,表明垂直碳纤维有效阻碍了裂纹扩展;而真空钎焊断口(图6f)则沿SiC_f/SiC侧的脆性化合物扩展,缺乏纤维拔出特征。这里真正突破的是:传统钎焊接头的断裂路径是“沿脆性层一次性开裂”,而焦耳热工艺下的断裂是“纤维逐根拔出”的能量耗散过程,后者显然能吸收更多的断裂能。70 s时(图6e)强度下降,则是因为钎料过度渗透至复合材料内部,反而引入了新的缺陷。

图7|断裂机制对比:反应层厚度与孔洞分布的主导作用
图7进一步对比了两种工艺下的断裂机制差异。传统真空钎焊(图7a)由于整体加热特征,SiC_f/SiC长期暴露于高温,反应层较厚且内部存在孔洞或非均质区,成为裂纹萌生源。焦耳热工艺下,50 s时(图7b)界面元素扩散不足,Cu(s,s)呈大块聚集态;60 s时(图7c)断口呈现广泛的纤维拔出痕迹;70 s时(图7d)出现大规模孔洞型钎料渗透区。该图最值得关注的信息是:焦耳热工艺的断裂模式随时间是“非单调”演化的——从扩散不足(50 s)到最优强韧匹配(60 s),再到过度渗透(70 s)。这说明60 s这一窗口并非巧合,而是扩散、反应、浸润三者达到动态平衡的临界点。
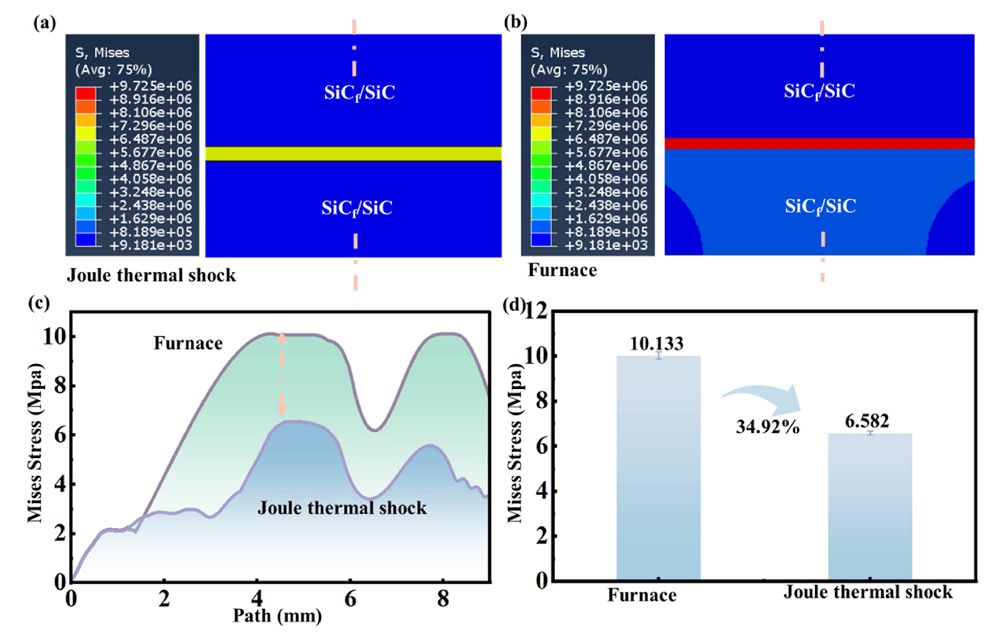
图8|有限元模拟:残余应力降低34.92%的定量证据
有限元模拟量化了两种工艺下接头的残余应力分布。焦耳热工艺下接头最大残余应力约为95 MPa(图8a),而真空钎焊下残余应力高达约146 MPa(图8b)。沿特定路径的应力提取(图8c)进一步证实:焦耳热接头在整个界面区域的应力值均显著低于真空钎焊接头。对比分析(图8d)表明,焦耳热工艺使接头残余应力降低了34.92%。这一差异的根源在于:焦耳热采用局部表面热源,仅加热界面区域,基体主体保持相对低温,对加热区产生约束作用;而真空钎焊的整体加热模式使高膨胀系数的钎料与低膨胀系数的SiC_f/SiC之间产生严重的收缩失配。

图9|热源机制对比:局部加热 vs. 整体加热的根本分野
图9从热源机制出发,系统阐释了两种工艺应力差异的根源。传统真空钎焊(图9a)采用整体加热模式,整个材料体系经历相同的热循环,温度梯度放大了SiC_f/SiC与钎料之间的收缩差异。焦耳热冲击工艺(图9b)则采用局部表面热源,热量仅作用于连接界面区域,基体主体保持低温状态。这种低温基体对加热界面产生物理约束,显著限制了界面区的热膨胀量。该图所传递的核心信息是:两种工艺的本质区别不在于“温度高低”,而在于“热量从哪来、到哪去”。整体加热是“一锅端”,局部加热是“精准点射”——后者从热源设计层面规避了热失配的放大效应。