线缆外径波动大影响的是产品的整体品质,微小的波动变化肉眼看不出来,但客户一旦用卡尺检验,就会很明显了,为了客户不会因这种品质原因退货,在生产时就要对品质严格把关,对于外径尺寸品质的把关,则少不了在线测径仪。
在线测径仪应用到线缆生产线上能起到的作用可不仅仅是监测,更是能控制外径尺寸,闭环控制的特性,又使得其生产的产品越长,品质越好,非常适合长线缆的生产特性。
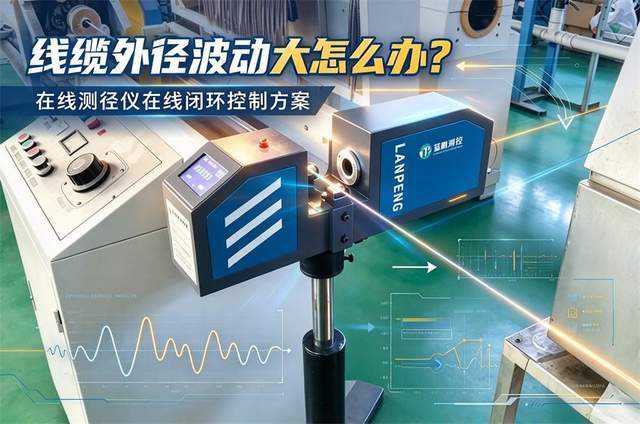
连接变频器或电子调速器,控制牵引机或挤出机的速度,从而控制外径尺寸。
控制功能PID控制法,闭环控制。
外径波动特点1、快速波动:变化周期为零点几秒到数秒,通常幅度较小;若快速波动幅度过大,一般是生产线设计不合理、零部件加工精度不足或生产工艺存在缺陷导致。
2、慢速漂移:变化周期为数分钟至数小时,波动幅度可能较大。
PID调节的运行逻辑通过在线测量设备实时采集产品外径数据,计算实际线径与设定标称值之间的偏差,再由调节器输出控制信号,调整挤塑机螺杆转速或牵引机的运行速度,使实际线径尽可能贴近标称值。
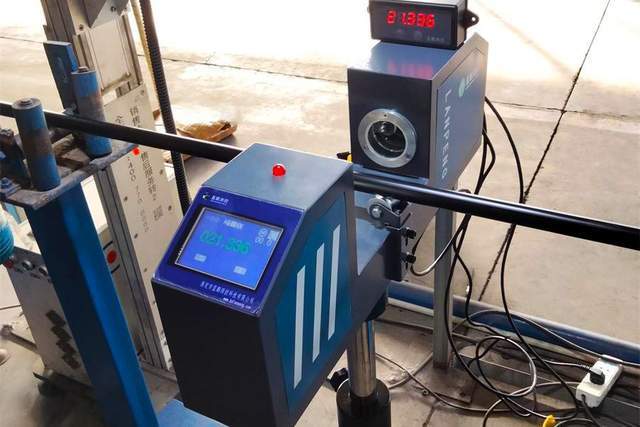
该外径反馈控制系统具备明显的时间滞后特性,滞后主要来源于两个环节:其一,挤出机或牵引机的转速发生改变后,产品外径随之变化并进入稳定状态,需要零点几秒到数秒的响应时间;其二,从挤出机头输出的线材,运行到测径仪的测量位置,还需要一段传输时间,该时长由线速度和测径仪的安装距离决定,通常在零点几秒到几十秒之间。系统的总滞后时间典型值为1~10秒。
根据反馈控制的基本原理,反馈控制无法消除或减小变化周期短于系统滞后时间的快速波动。因此,外径反馈PID控制的核心作用是消除慢速漂移;而快速波动的问题,需要通过合理设计生产设备、提升零部件加工精度、优化生产工艺等方式从根源上改善。
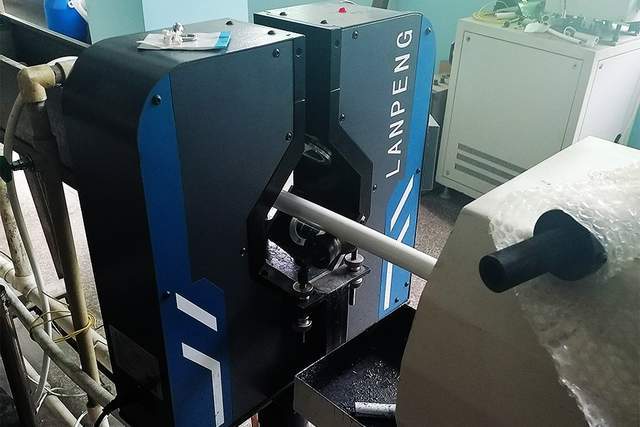
为原有生产线加装反馈控制的实现方式,是将原系统的给定信号与测径仪的输出信号叠加,形成新的控制电压,以此调节挤出机或牵引机的转速。在外径反馈控制系统中,普遍采用比例-积分-微分调节器,也就是PID调节器。
PID控制系统的控制特性由比例系数KP、积分系数KI与微分系数KD三个核心参数决定,想要获得更好的控制效果,需要合理选配三个参数的数值:参数取值过小,系统响应速度偏慢,反馈控制的纠偏效果不佳;参数取值过大,则会导致系统稳定性下降,甚至出现震荡现象。
使用控制前后变化对比同一条生产线引入PID控制前后的外径数据可以发现,采用外径反馈控制后,外径的慢速漂移被完全消除,产品线径的波动范围从原来的0.05mm以上缩小至±0.01mm以内,产品尺寸精度与质量得到了大幅提升。
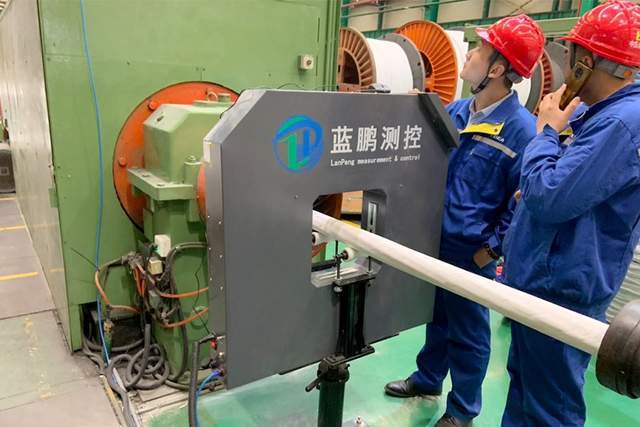
不管需不需要外径控制功能,在线测径仪的应用,都能为产品品质从头到尾的监测带来巨大助益,实时提醒什么部位超差及超差情况。