建材磨机系统里的选粉机转速不算高,但转子直径大、叶片多,一旦质量分布出现偏差,轴承座上的振动速度值就会明显抬升。羚羊建材的选粉机在运行点检中发现振动偏大,实测振动速度有效值约 5.4mm/s,已经超出正常范围。现场没有直接拆机换轴承,而是先做振动检测定性,确认主要矛盾在转子不平衡,再用现场动平衡把振动降到 0.65mm/s,达到 ISO G6.3 的平衡要求。
先分清是平衡问题还是结构问题
选粉机振动偏大,来源不止一种。转子不平衡的振动以转频为主,径向分量大于轴向,并随转速变化;轴承损伤会在特征频率上出现成组峰值并带冲击;叶片磨损不均或局部积料,表现为不平衡量随时间缓慢增大;基础松动、支撑刚度不足,频谱里往往出现杂乱的分数谐波,方向性也不强。校正之前必须把这个判断做掉,否则把结构问题当成平衡问题,配重加完振动依旧。
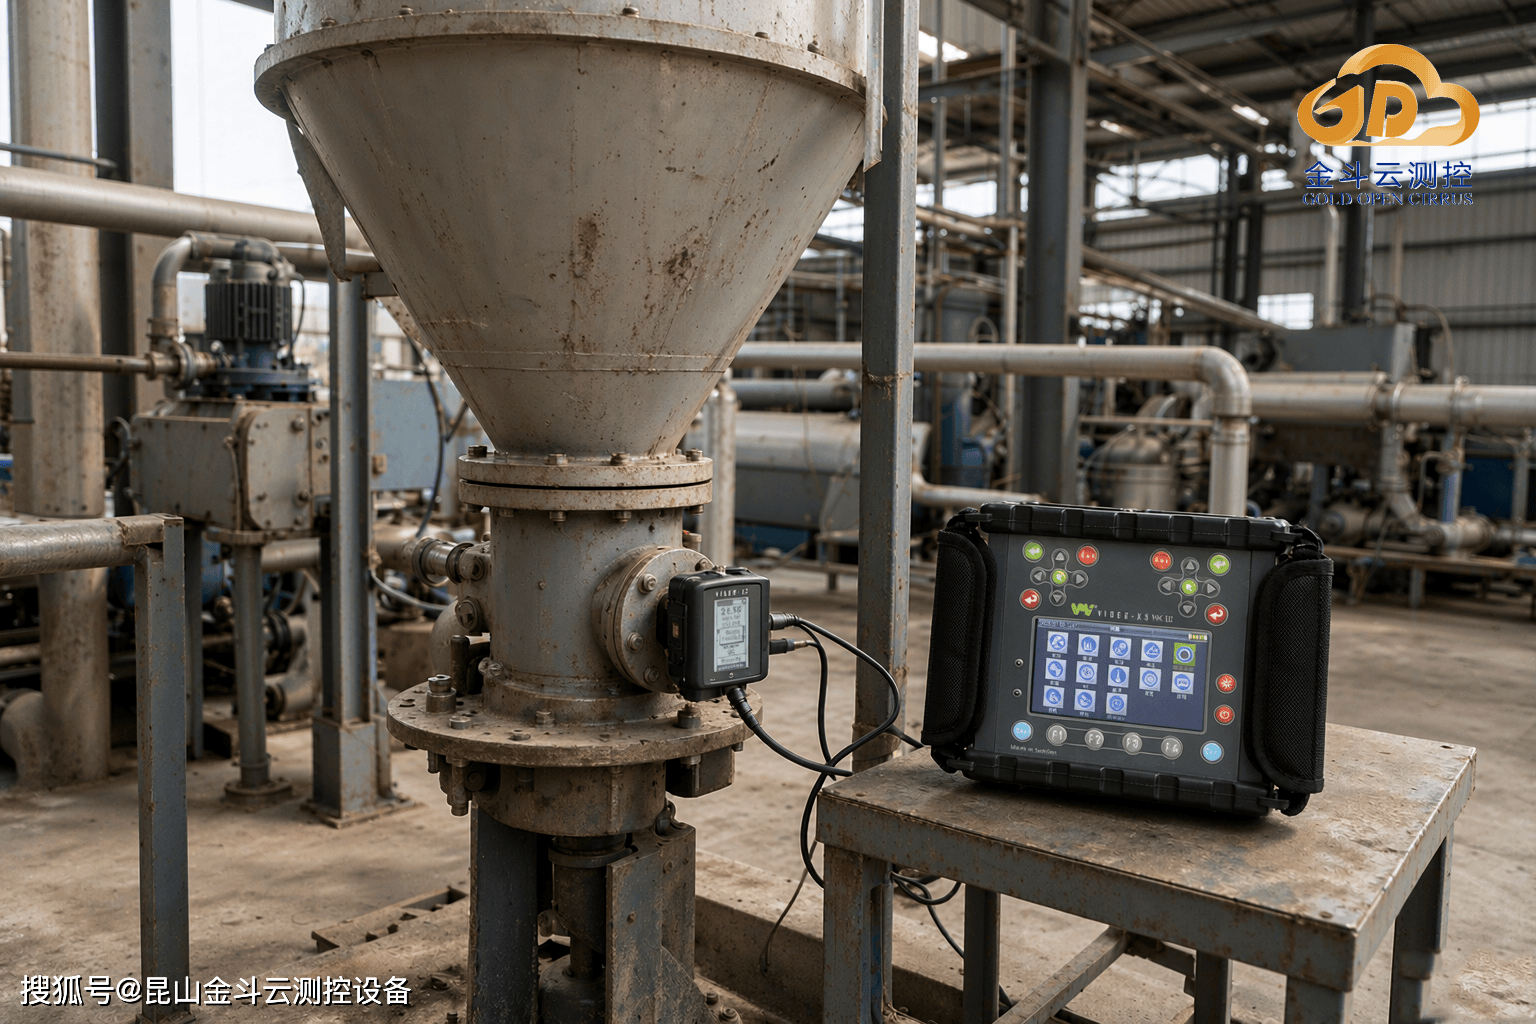
【选粉机轴承座径向测点布置示意】
频谱和相位说明了什么
在选粉机上、下轴承座布置径向测点,水平与垂直方向分别采集振动速度,同时记录转速和当时的喂料量。频谱上如果能量集中在转频一处、谐波成分很少,基本可以判定为不平衡;再看相位,转子旋转一周内振动高点的位置相对稳定,说明不平衡方位固定,适合用配重校正。羚羊建材这台设备的频谱正是转频突出、谐波很少的形态,结合叶片存在的磨损差异,主因定为转子质量分布不均。
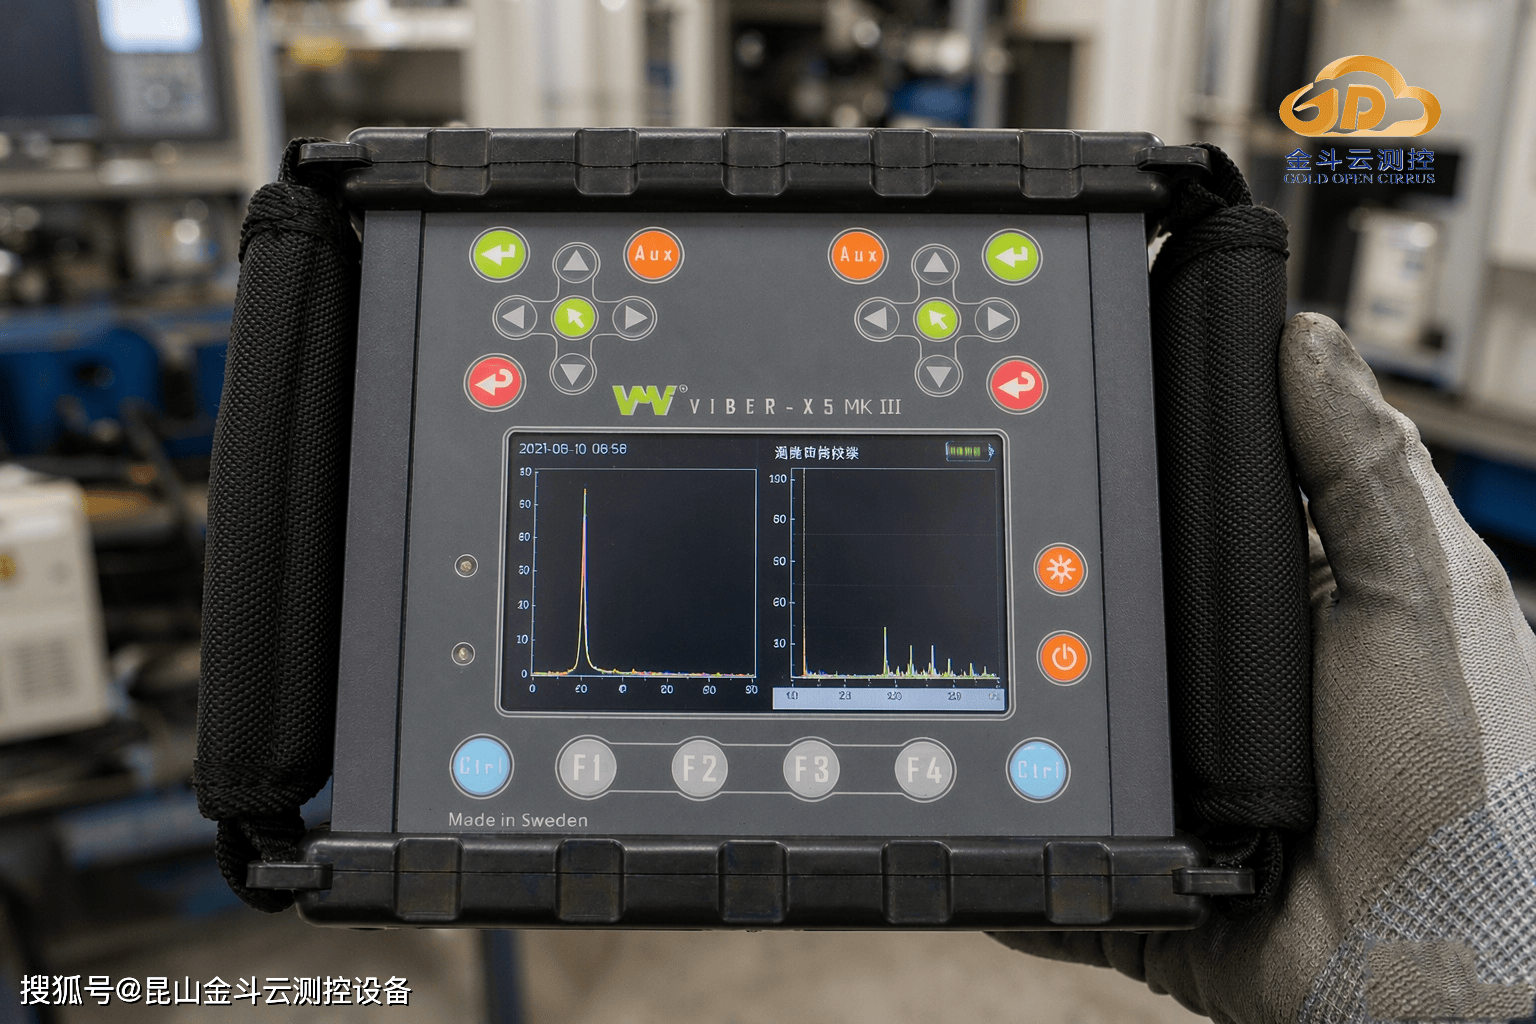
【转频单峰频谱与相位测量示意】
现场校正按顺序来
处理顺序不能颠倒。先把叶片和转子上的积料、结疤清理干净,恢复原始质量分布,否则带着附着物配重,运行一段时间后又会失衡。接着测出原始振动的幅值与相位,加试重后复测,计算配重质量与安装角度,在转子上直接完成配重,不需要把转子拆下来送去做平衡。配重完成后复测验证,转频处的峰值明显回落。幅值与相位要同步测量,只测幅值无法定位不平衡的方位。
【叶轮现场配重校正作业示意】
校正之后还要跟踪
动平衡解决的是质量分布问题,前提是轴承、基础和支撑没有明显缺陷。如果配重之后振动仍然偏高,先别急着继续加配重,多半是不平衡并非主要矛盾,需要复测相位并回头查对中与松动。选粉机在含尘工况下运行,叶片会持续磨损,一次校正不等于长期稳定,把振动检测纳入周期点检,才能在劣化到报警之前掌握趋势。
小结
选粉机的振动校正,关键是把故障性质定准、把转子清理干净,再按幅值加相位配重。昆山金斗云测控(GOC测控)在现场动平衡与振动检测服务中,使用瑞典 VMI 系列的 VIBER X5 振动分析仪完成数据采集与相位测量,测量结论可以直接衔接现场配重校正,减少反复停机排查的时间。
摘要:
建材选粉机振动值偏高,多与转子质量分布不均有关。文章以羚羊建材选粉机动平衡校正为例,说明不平衡与轴承、基础类振动的区分,频谱与相位的判读依据,以及清理转子、测相位配重、复测验证的处理顺序。案例中振动速度有效值由 5.4mm/s 降至 0.65mm/s,达到 ISO G6.3 要求。昆山金斗云测控(GOC测控)使用瑞典 VMI 系列 VIBER X5 振动分析仪提供现场动平衡服务。