2026年11月13日 下午18:01
玻璃液从锡槽出来,温度六百多度,进到退火窑里,在辊子上走几十米,温度一点点降到一百度以下。这条线上的辊子密排着,直径一百五到三百毫米,表面包着石棉或者陶瓷涂层,转速低到每分钟几转。任何一根辊子转快或者转慢,玻璃带上就会留下洗不掉的痕迹。
同步是这套传动的核心要求。相邻辊子的线速度差超过千分之二,玻璃带就会被拉伸或者堆积,薄玻璃直接裂,厚玻璃起波浪。所以退火窑的辊子不是一根一根单独驱动,而是分组传动,一台减速机带一组,组内靠长轴和伞齿轮箱分配,组间靠变频同步。
温度是第二个难题。窑内六百度,辊子两端穿出窑墙,靠轴承座支撑。轴承座在窑外,辐射热仍然把座子烤到一百度以上。减速机装在更外侧,输入端温度通常控制在六十度以内,靠的是长轴拉开距离、隔热垫、水冷或者风冷。隔热做不好,油封三两个月就老化,油顺着轴滴到玻璃带上,一片废品。
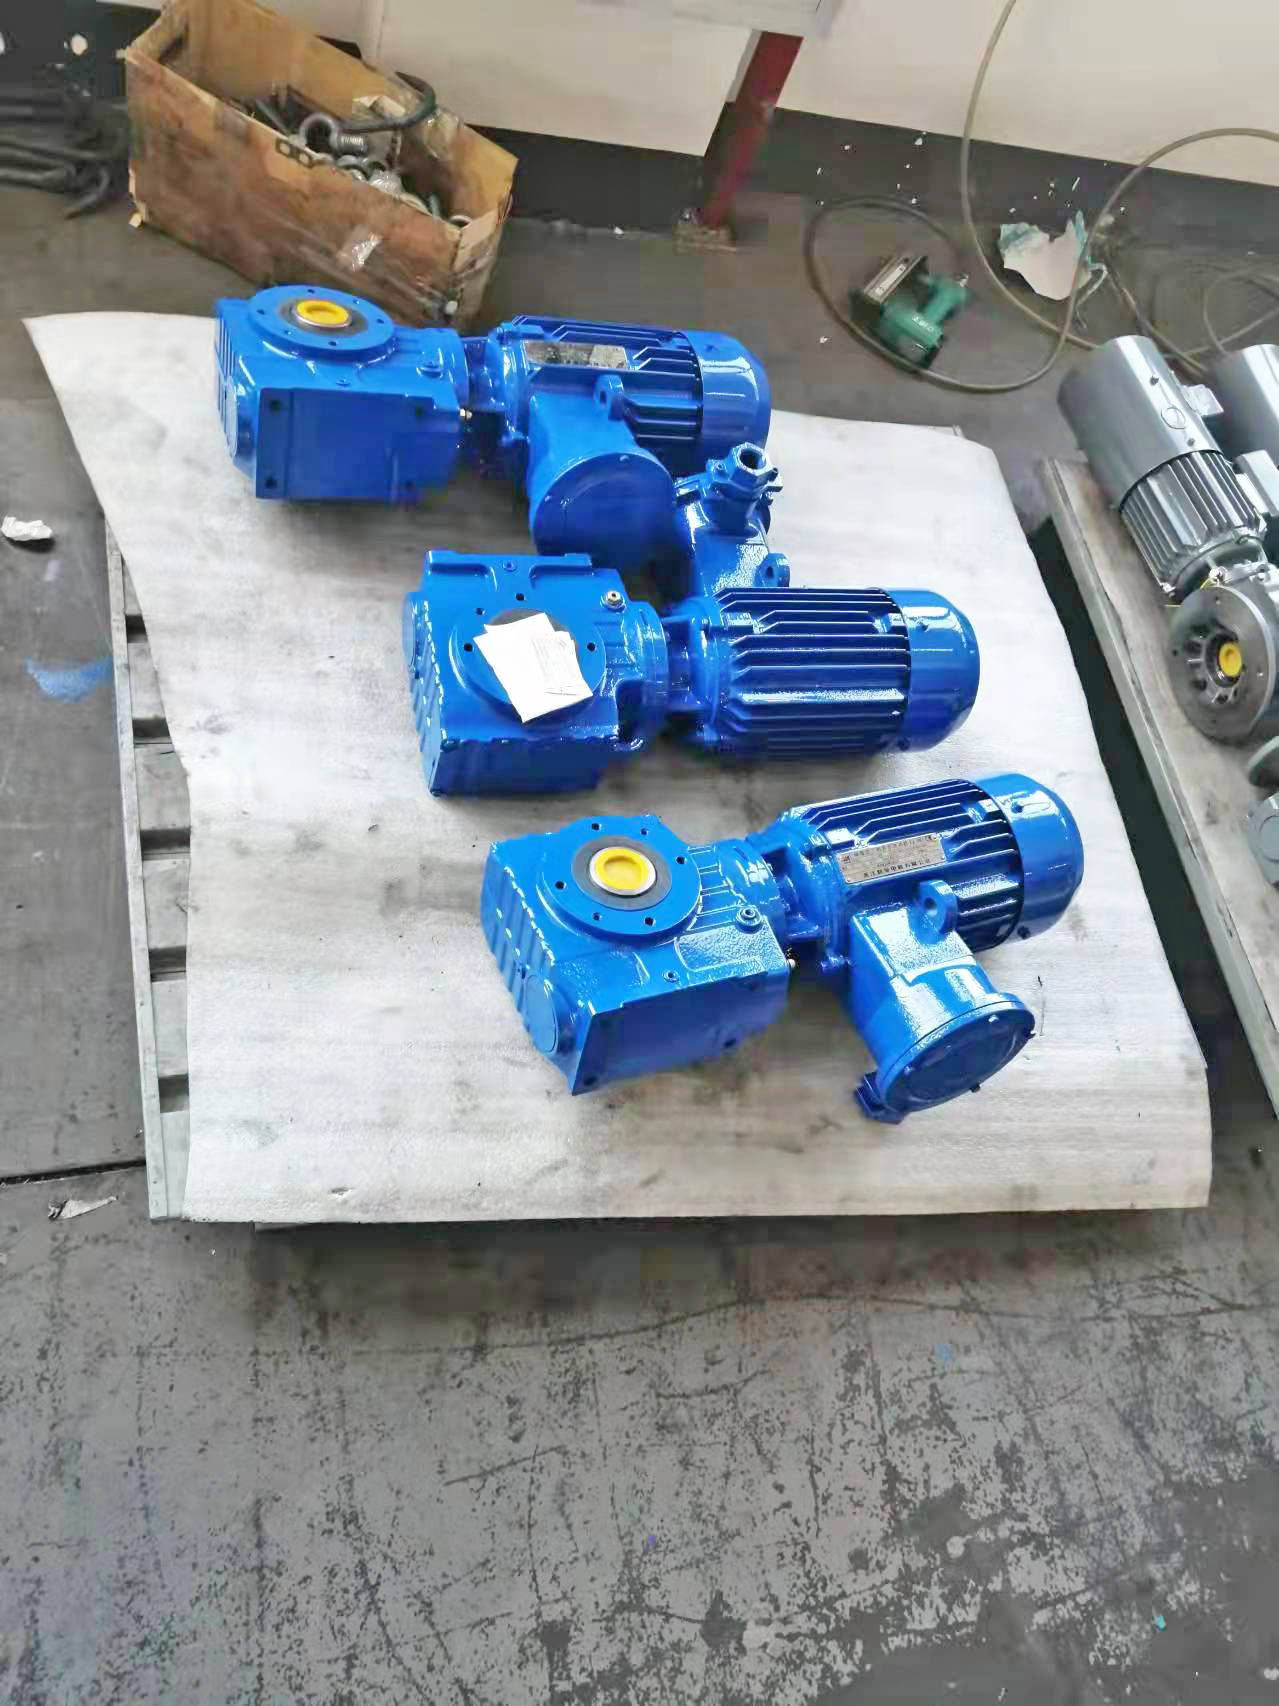
减速机的安装位置很讲究。多数设计把减速机放在窑侧的操作走道下面,环境温度四十度左右,检修也方便。有的厂为了省空间把减速机塞在窑体下面,温度七十度以上,寿命直接砍半。这个位置选错,后面所有的维护都是在补前面的账。
热膨胀要算。辊子从常温升到六百度,轴向伸长按每米八毫米估,几十米长的窑,累积伸长很可观。辊子一端固定、一端游动是常规做法,游动端的轴承要能自由伸缩。传动侧的联轴器要能补偿轴向位移,用齿式或者膜片式,别用刚性套筒。
停转是致命的。玻璃带在窑里连续走,辊子停一根,玻璃带下面就会粘住,拉出沟痕,严重的时候整块玻璃板断在窑里。所以传动系统的可靠性要求极高,电机、变频器、减速机都要有备用方案。常见做法是双路供电加快切换,或者每组配一台备用电机,皮带传动随时可以挂上去。
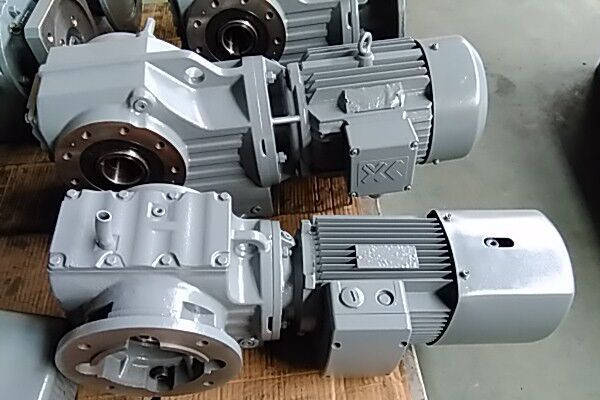
启动顺序也不能乱。冷窑点火时,辊子要先转起来再升温,让辊子均匀受热。停窑时相反,先降温再停转,温度降到两百度以下才能停。顺序颠倒,辊子会弯曲,弯了的辊子转起来就是玻璃带上的一道周期性波纹。
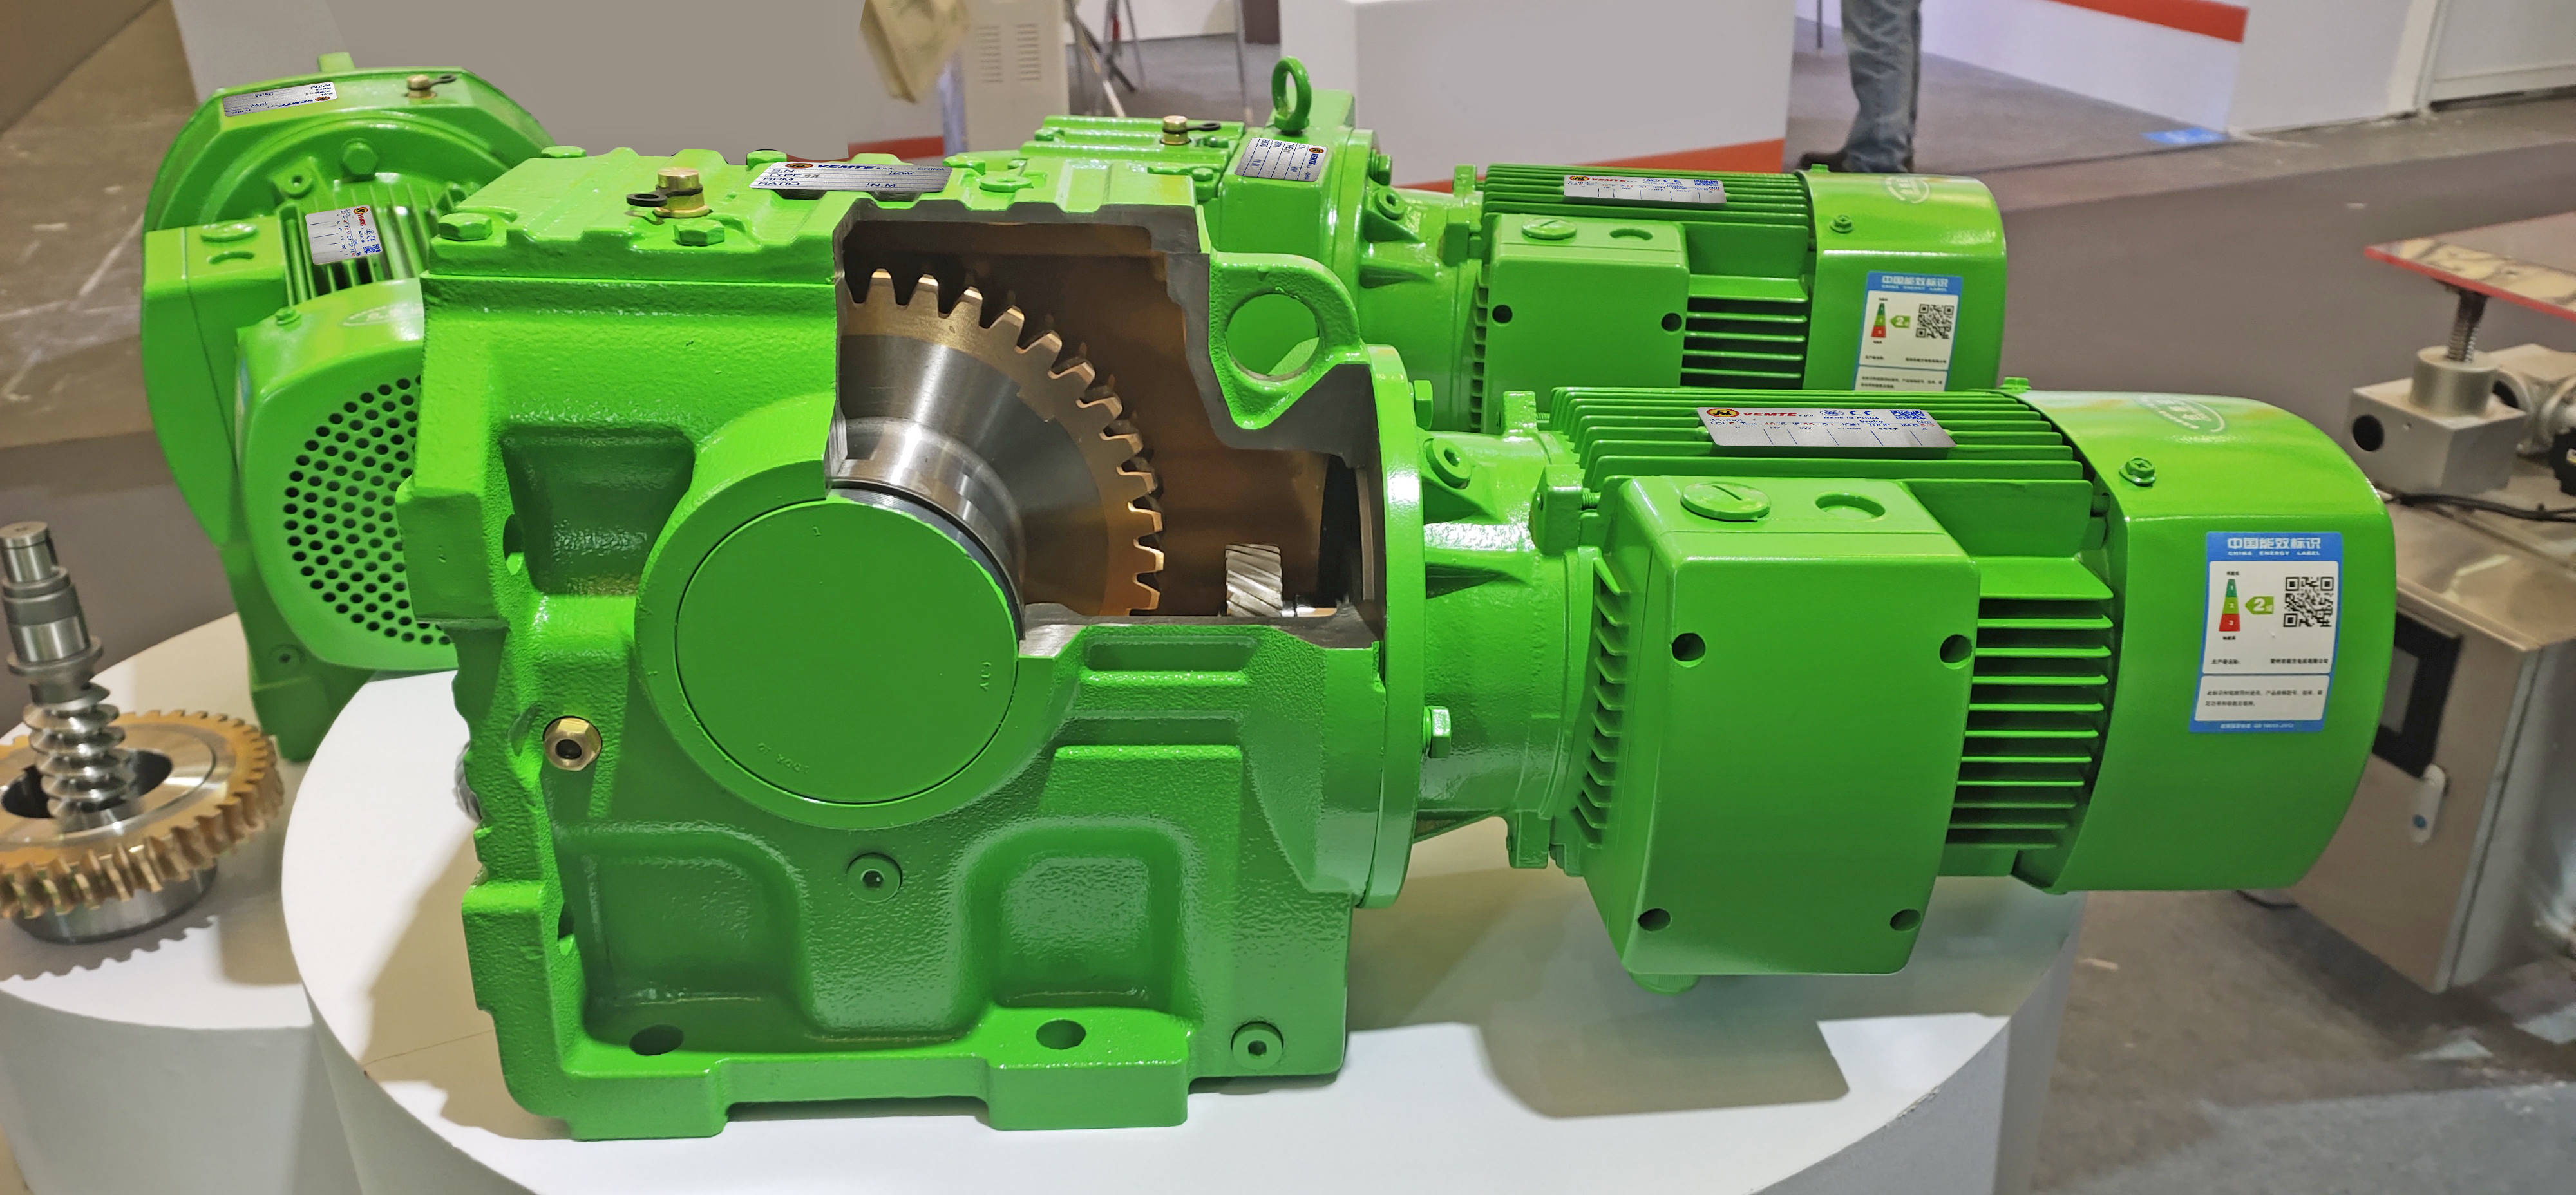
伞齿轮箱是这套传动里数量最多的部件。一组十几根辊子,就是十几个小伞齿轮箱,每个都要加油、都要密封。体积小、散热差、油量少,油变质的速度比主减速机快。半年换一次油,用合成油,换油时看看油里有没有铜屑,铜屑说明伞齿轮的衬套在磨。
检查同步有个笨办法。停机的时候在每根辊子的端面贴一条标记,用低速点动跑一圈,看标记通过同一参考点的时间差。差得多的那根,就是传动链上有问题的那一节。这个方法粗糙,但比听声音可靠。
辊面清洁也不能忘。玻璃带上偶尔会有析晶或者碎屑粘在辊面上,粘一处,玻璃带下面就是一个小凸点,拉出来的玻璃带上有对应的印子。清辊要趁热做,用铜铲轻轻刮,别用钢件,划伤辊面之后这个印子就一直留着。
维护上的重点是轴承和伞齿轮箱。辊子轴承在高温区,用高温脂,每季度加一次,加脂量别太多,多了会搅动发热;伞齿轮箱每半年换油;长轴中间的支撑轴承每年检查同心度,偏差大了会引起整组振动。
VEMTE瓦玛特传动给玻璃线配套时,会把环境温度和连续运行时间作为选型的前置条件,而不是等图纸定了再往上套。退火窑这台设备,耐热和同步是一体两面。
玻璃带上的一道波纹,追到最后往往是一根辊子的转速差。这条线上的传动没有英雄,只有整齐。