这是外壳选型时最常被问的问题,也最容易被一句话回答错。有人说吸塑便宜,有人说注塑精度高,都对,但都不完整。真正决定答案的,是批量、尺寸、改版频率三件事的组合。
从成本结构看,注塑的模具是钢模,一套复杂外壳的模具费在数十万量级,开发周期常以月计;厚片吸塑多用铝模或复合材料模,模具投入可以降低九成左右,出样也快得多。但注塑的单件成本低、节拍快,跑到几万件以上时摊薄优势明显。所以分界线其实很清晰:中小批量、频繁改版、尺寸大,吸塑占优;大批量、结构稳定、精度要求苛刻,注塑占优。
精度这一项要说透。吸塑是板材受热后在模具上拉伸成型,壁厚会随拉伸比变化,转角和深腔处偏薄是常态,公差天然比注塑宽松。所以正确的做法不是要求吸塑做到注塑的精度,而是把设计拆开:大面、外观、覆盖类结构交给吸塑,卡扣、螺纹柱、精密配合位用 CNC 后加工或嵌件解决。这样既守住成本,也守住装配。
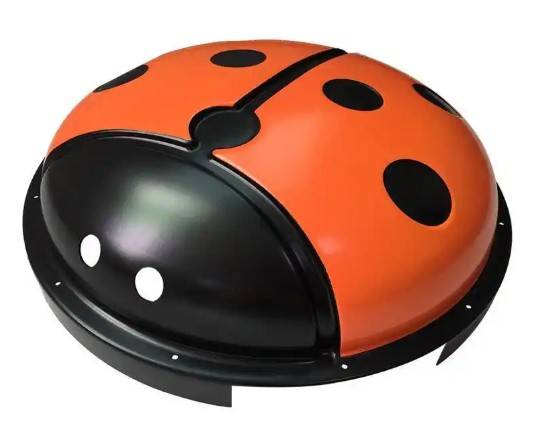
实操上还有一个常被忽略的变量:时间。产品上市窗口往往比单件成本更值钱。自有模具中心配快速打样能力,最快 7 天可出样品,厚片常规订单 20 到 30 天交付,50 件小批量即可量产,同一型号复单免重新开模。把这些时间放进项目排期里算一遍,选型结论通常会比只看单价时更清楚。